上个月去换热器车间帮忙,跟着质检师傅摸了整箱的铜制芯体。指尖划过所有拼接缝,平平整整,连一点凸起都找不到。
师傅用手电筒照着缝隙怼我脸前:看清楚没?这就是钎焊焊出来的,好多干机加工三五年的,都没正儿八经见过合格的钎焊缝。
你天天用,却未必知道它
很多人对焊接的印象,要么是电焊工烧出刺眼火花,要么是焊缝堆得像鱼鳞,热得能把两块钢烧化了融在一起。
钎焊完全反着来。钎焊的核心就是:母材不熔化,只有钎料熔化。
说人话就是,你要接两块很薄的铜片,电焊一碰就烧穿个洞,根本焊不了。钎焊是把熔点比母材低的钎料加热融化,让液态的钎料钻进两块母材的缝隙里,冷却之后就把两块金属牢牢粘在一起了。
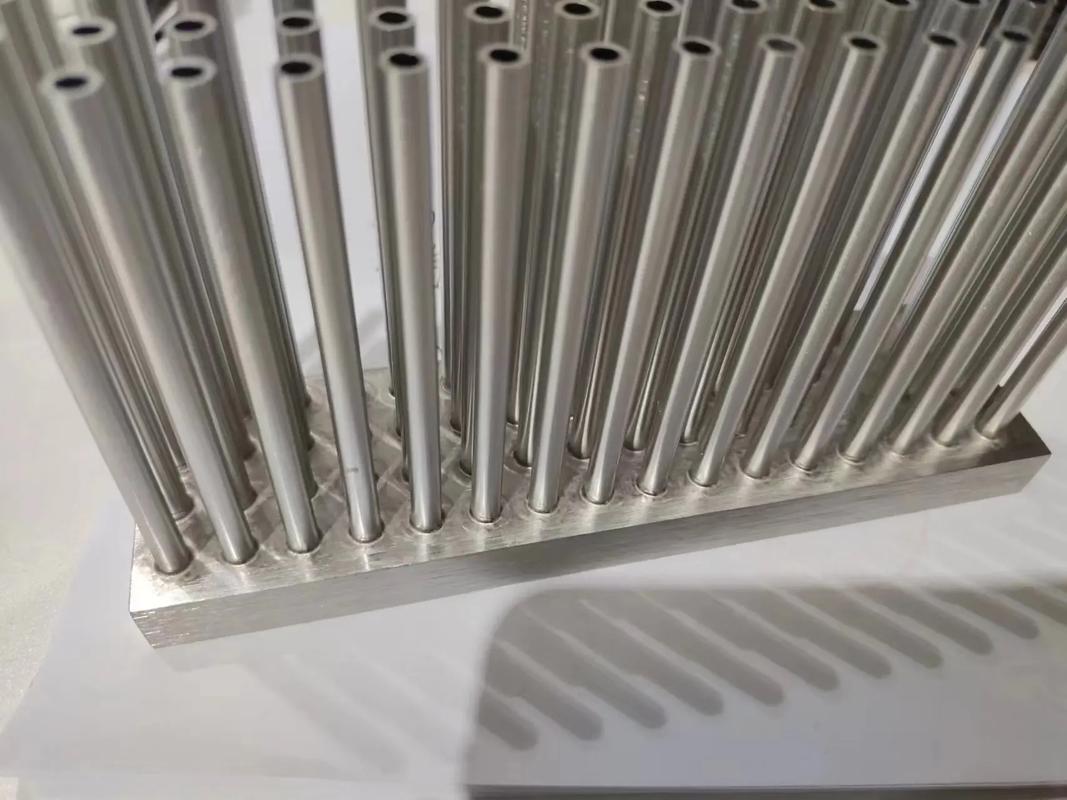
你家里空调外机的冷凝器,汽车发动机的水箱,甚至你手机充电口的引脚,全都是钎焊做出来的。
不信?拆开你家旧的插线板,那上面焊电线的锡点,就是最常见的软钎焊。对,焊锡就是钎料的一种。
钎焊能成,全靠一个很多人听过却不懂的作用
说出来你可能不信,钎焊的粘接力,本质靠的是毛细作用。
就是你喝奶茶把吸管插进去,奶茶液面会比杯子里的液面高出一截那个原理。缝隙越窄,毛细吸力越强,液态钎料就能自动填满整个接缝,根本不需要你去怼进去。
听起来简单,实际干的时候,坑能埋满整条产线。
第一坑就是清洁。哪怕你钎料买的是进口高纯货,温度卡到一度不差,只要母材缝里留了一点切削油、一块氧化皮,钎料根本不浸润,流都流不进去。焊完你看着外观好好的,一打压直接漏,整批返修,我前两年跟过一个整改项目,光改前道清洁工序就改了三回,头发都掉了一把。
第二坑就是控温。温度低了,钎料没化透,流不开;温度高了,哪怕母材没化,也能把薄件烤变形,甚至有些低熔点的母材直接给你烧穿,白干。说实话,现在全自动钎焊炉的良率波动,十有八九都是温度均匀性闹的。
钎料也分软硬,锡铅这类熔点低的叫软钎,强度不高,适合电子接插件;铜基、银基这类熔点高的叫硬钎,强度够高,能扛压力,换热器、航空结构件全用这个。
常见误区,掰扯清楚
第一个误区:钎焊粘的,肯定没熔化焊结实,只能用在低载荷地方。
不对。合格的钎焊接头,强度不比熔化焊差,甚至密封性能更好,因为整个缝隙全填满了,没有气孔夹渣的空间。现在很多高压换热器的密封连接,全靠硬钎焊,几百个大气压都漏不了,换熔化焊还真做不到这么均匀。
第二个误区:钎焊只能接同一种金属,不同金属焊不了。
刚好反过来,熔化焊最头疼就是接不同金属,铜和铝焊一起,冷却就裂,因为膨胀系数差太多。钎焊根本不融母材,只要钎料能分别浸润两种金属,就能焊得牢牢的,现在很多新能源汽车的铜铝连接排,就是钎焊做的。
不过话说回来,钎焊也不是万能的。它对接缝的间隙要求特别严,间隙大了毛细作用就没了,钎料填不上,所以一般都是拼薄件、小件,厚大结构的主受力焊缝,还是得靠熔化焊。
很多人说现在增材制造起来了,是不是钎焊就没用了?其实不然,很多大尺寸的复杂流道结构,增材一次性打出来变形大,成本高,拆成小零件加工完再用钎焊拼起来,精度更高成本更低,现在航空航天不少部件都是这么干的。
说白了,钎焊就是工业里的无名英雄,所有看不见缝隙的精密连接,全靠它撑着。你下次摸空调外机或者汽车水箱的时候,不妨多摸两下那平整的表面,那就是钎焊留下的痕迹。