2026-09-21 20:25:54 作者:网编
分类:文章
上个月在装配车间清积压货,翻出半箱报废的铝合金支架。
边角发乌,一搓掉粉。
还是去年那批货,阳极氧化没做好,全废了。
别听术语忽悠,阳极氧化本质就是给铝合金“长”一层保护膜
很多人一听这个词就觉得玄乎,说一堆听不懂的专业名词。说白了,阳极氧化的膜,是铝本身长出来的,不是后贴后镀上去的。
把处理好的铝合金泡在酸性的电解液里,给铝通上正极电,通电之后,铝的表面就会和电解液反应,慢慢长出一层致密的氧化铝膜。
和自然生成的那层薄氧化膜不一样,人工做的这层,厚度可控,致密性好,还能上色,硬度也高。
打个比方,自然长的氧化膜就是一层薄纸,一刮就破,阳极氧化长出来的就是一层硬壳,普通刀刮都不一定刮得透。就像手上磨出来的茧,是自己的皮肤变厚,不是粘个橡皮膏上去,所以抠不掉。
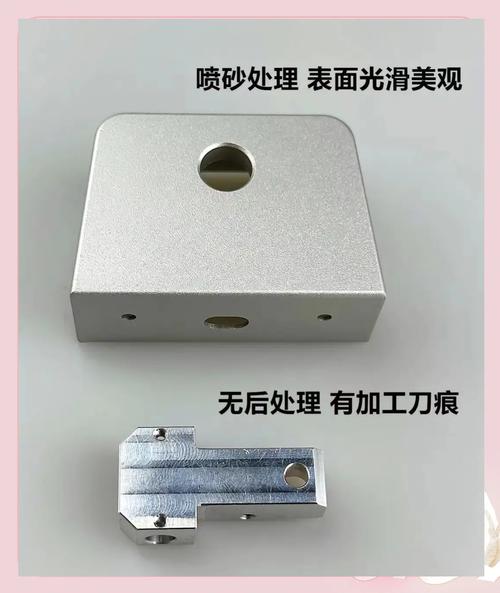 铝合金阳极氧化前后零件对比图
现场做一遍,你才知道最容易翻车的地方在哪
看起来流程就那几步:脱脂、碱洗、酸洗出光、阳极氧化、封孔。哪一步偷工减料,出来的货都是垃圾。
脱脂,就是把零件表面的切削油、脱模油去掉,稍有残留,那一块就长不出氧化膜,出来花一块白一块,像长了癣。之前新来的实习生图快,说反正后面还要洗,脱脂槽半个月没换,出来三分之一的货直接报废,骂都懒得骂。
碱洗是去掉铝表面自然生成的那层薄氧化膜,让新膜长得均匀。然后氧化这一步,坑更多,挂具接触不好,接触点就没膜;电流电压不稳,膜就厚薄不均,厚的地方容易裂,薄的地方不防锈。我刚工作那会,见过整批手机中框,就因为挂具没磨干净有氧化层,接触电阻太大,一半货都不合格,亏了几十万,组长连扣三个月奖金。
封孔是最后一步,也是最容易偷工的。氧化完的膜是多孔结构,不封孔,污渍、水汽、腐蚀剂都能钻进去,用不了半年就废了。很多小厂为了省电费省时间,热水封泡两分钟就捞出来,正规要煮十几二十分钟的,差的不是一点半点。
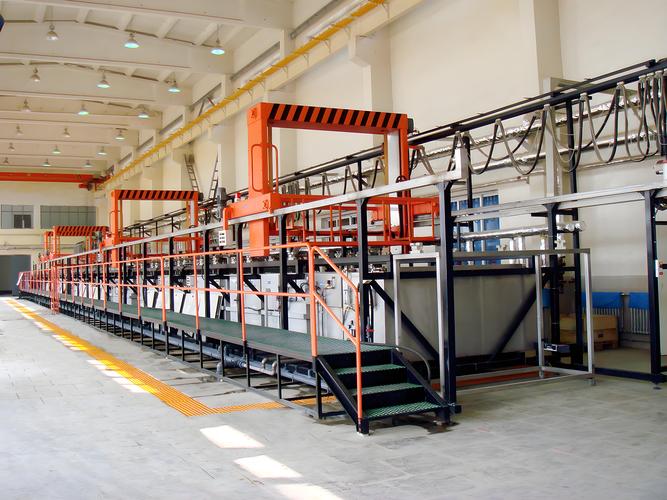 工业阳极氧化生产线挂料现场图
那些传了好久的误区,今天掰扯清楚
 那些传了好久的误区,今天掰扯清楚
第一个误区,只有铝合金能做阳极氧化?
不对,钛合金、镁合金甚至一些其他金属都能做,但是只有铝合金做阳极氧化成本最低,效果最稳定,工业上九成以上的阳极氧化都是给铝合金做的,别的金属用得少,不是不能做。
第二个误区,阳极氧化就是为了防锈?
真不是。你见过那些五颜六色的铝合金手机边框、自行车车架,颜色就是渗到氧化膜的孔隙里,封孔之后就锁在里面,刮都刮不掉,比喷漆烤漆牢固十倍都不止。消费电子那么爱用它,大半是为了上色好看不掉色,防锈反而是附带的。
第三个误区,氧化层越厚越耐用?
我之前就踩过这个坑。客户要做海边用的支架,要求耐腐蚀,我怕不够,让加工厂做到30微米,比常规厚了一倍,结果回来折弯开孔,边缘直接裂了一大片。氧化层本身硬但是脆,越厚应力越大,越容易裂。普通户外结构件10到20微米足够,装饰件5微米就够用,过犹不及。说出来好笑,很多做了十来年的加工厂,还会在这个地方栽跟头。
其实还有硬质阳极氧化,就是做出来的膜更硬更耐磨,能用在气缸内壁、机械导轨这些耐磨零件上,硬度能赶上低碳钢,用很多年都不磨损。不过硬质阳极氧化对温度要求特别苛刻,电解液温度必须控制在零度左右,稍微高一点,膜就变松变脆,又是一堆坑。
不过话说回来,哪怕现在整条线都自动化了,阳极氧化还是吃经验。什么时候换电解液,不同批次的铝调多少电流,封孔用多少温度,机器的设定永远比不上老工人摸出来的手感。你每天拿的手机,踩的自行车脚踏,摸的笔记本外壳,都有这层膜,不到一根头发丝十分之一厚,却老老实实扛着风吹日晒刮蹭,没出过什么岔子。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:阳极氧化:铝合金穿上的那层"看不见的防弹衣"
文章链接:https://zystgy.cn/a/59963