2026-09-21 21:30:56 作者:网编
分类:文章
上个月帮汽配客户调整小零件的公差,跑去他们的供应链车间转,刚进配料间就打了好几个喷嚏——一地细得跟低筋面粉似的混合金属粉,飘得满车间都是。我跟当班师傅开玩笑,这是准备给我蒸馒头呢?师傅抹了抹鼻子笑,说你天天开的车,腰上带的锁,手里拿的手机,里面至少三五个零件,就是这堆“面粉”变的。这就是今天要说的粉末冶金。
别被名字骗了,它真不是熔粉末铸零件
很多人第一次听这个名字,第一反应都是把金属粉末熔化了倒进模子里做零件对吧?不对。
粉末冶金的核心逻辑,从诞生到现在,从来都是压制成型+低温烧结。没错,是低温——至少比金属的熔点低个几百度。
流程说起来简单:把按比例配好的金属粉末混均匀,倒进提前做好的钢模里,用几百上千吨的液压机压,把粉末压成你要的形状,这个时候叫生坯,已经能拿起来不会散,然后再放进一千多度的烧结炉里闷几个小时,让粉末颗粒的表面慢慢熔接在一起,整个零件就硬了,强度就上来了。
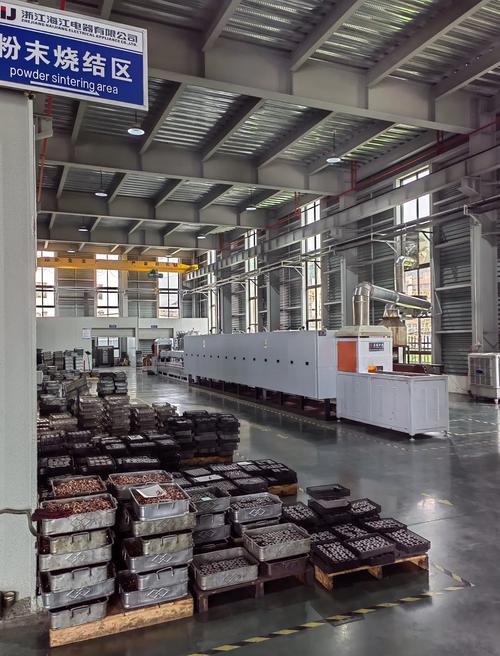 工业粉末冶金压制成型车间现场图
说实话我刚入行的时候也觉得这不就是捏陶土嘛?能难到哪去?干了几年才发现,这里面的坑比我见过的不合格零件还多。最多的误解就是“粉末做的零件肯定不结实,一摔就碎”。放到二三十年前说不定是对的,现在工艺早就迭代了,通过复压、浸渗这些后续工序,密度能做到接近锻件的水平,做汽车变速箱的齿轮都没问题,哪那么容易碎。
玩粉末冶金,最难的从来不是压形状
外行看,不就是倒粉、关门、施压、脱模?机器全自动干,能有什么难度?
我当年调第一个含油轴承产品的时候,连着报废了三炉,才懂这里面的门道。
第一个坎是混粉。你要做一个零件,不光有基础的铁粉,还要加铜粉、镍粉调强度,加润滑剂方便脱模,还要加助烧剂帮着烧结,有的还要留固定大小的孔隙存润滑油。这些粉密度不一样,颗粒大小不一样,混的时候转速快了偏析,转速慢了不均匀,少转五分钟,整批粉的成分就不对,烧出来一块硬一块软,公差直接飞了。
第二个坎是烧结收缩率控制。生坯压完,烧的时候整个零件会收缩,对不对?零件不同位置厚度不一样,收缩率还不一样。现在汽车零件公差要求往往控制在0.02毫米以内,收缩率偏个千分之一,整批零件直接报废。我之前见过一整炉四百多个带内齿的同步器零件,就是因为模具设计的时候收缩率算错了0.08%,全部回炉重造,可惜得很。
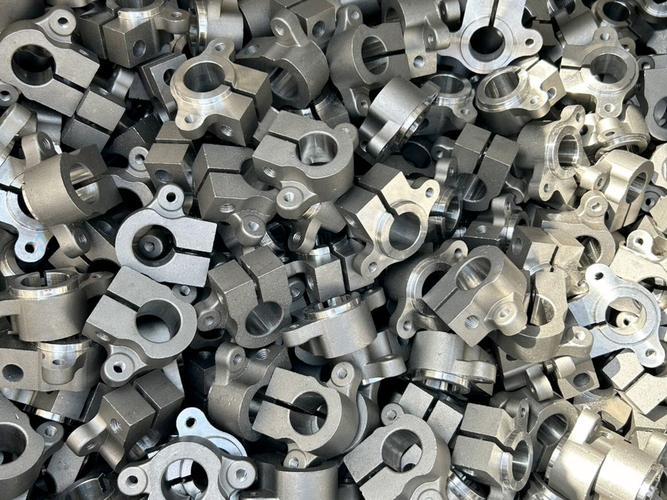 批量成品粉末冶金汽车零件实拍
还有脱模和开裂的问题,做带盲孔、带内齿的复杂零件,一次压成型就能出货,本来是粉末冶金的大优势,可压力分布不均匀,脱模的时候稍微劲大一点,角上就裂了,肉眼还看不出来,全靠探伤检,漏一个到客户那边就是投诉。哪怕现在有数控压机,很多特殊形状的压力曲线,还是要靠老师傅现场调,机器学不来这股手感。
为什么制造业离不开它?它真的太省钱了
 为什么制造业离不开它?它真的太省钱了
说一千道一万,粉末冶金能活到现在还越来越火,核心就是一个字:省。
同样做一万个小齿轮,用机加工,你得从圆钢上切下料,然后车、铣、钻,材料利用率不到30%,一大半都变成切屑回炉了,还得搭进去好多电费和人工。用粉末冶金呢?材料利用率能到95%以上,几乎没有浪费,一次成型出来尺寸就基本合格,顶多端面磨一下就完事,批量做下来,成本能比机加工低一半还多。你想想,对走量的汽车、消费电子行业来说,这是什么概念?
它还能做很多别的工艺做不了的东西。比如做含油轴承,需要零件内部有均匀的连通孔隙存润滑油,免维护,这个工艺别的加工方法根本做不出来,只有粉末冶金能搞定。还有那种高熔点的金属,比如钨,熔点三千多度,熔化铸造太费劲,用粉末冶金压完烧,直接就成型了。
不过话说回来,它也不是万能的。模具成本高,批量小于几千件根本划不来,做大尺寸的结构件也不行,强度还是比不上锻件,大型飞机的梁、汽车的底盘大梁这种,还轮不到它上场。
说白了,现代工业就是这样,很多厉害的工艺根本不声不响,藏在你看不见的地方。一堆不起眼的金属粉末,压一压,烧一烧,就变成了精度够、强度够的零件,装在你每天用的东西里,你感觉不到它的存在,可缺了它,整个制造业的成本都要往上跳一大截。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:藏在你身边的制造技艺:聊聊粉末冶金
文章链接:https://zystgy.cn/a/59966