2026-09-21 21:08:46 作者:网编
分类:文章
上周跟车间张师傅去重机分厂拉待修的轧辊,刚进门就被角落里那台设备吸引了。不到一人高的工件转台,一道刺眼的蓝白光从枪头打出来,伴随着细碎的嘶嘶声,银白色的合金粉末顺着送粉管飘进去,转一圈,工件表面就多出一层平整光亮的保护层。刚停转,我凑过去想细看,被张师傅一把拽回来:“离远点,刚熔完的能把你劳保鞋烫漏。”
不是所有表面修复,都能叫激光熔覆
很多人刚进车间,会把这活和手工电弧堆焊混为一谈。不都是往坏了的工件表面补一层金属吗?差远了。
普通堆焊是用大电流把焊条融化,一层层堆上去,热影响区大到能把一根一米长的轴弯成香蕉,焊完校直就得花两天。还容易夹渣、开裂,用不了多久就掉块,你说闹心不闹心?
激光熔覆不一样。它是用高能量密度的激光,把同步送过来的合金粉末,和工件表面的一薄层基体同时融化,冷凝后形成冶金结合的熔覆层。说白了,不是粘上去的,是长上去的。
冷却快,热影响区小,工件几乎不变形。熔覆层的厚度能精准控制,通常误差能控制在零点几毫米,加工完磨一两刀就能用。
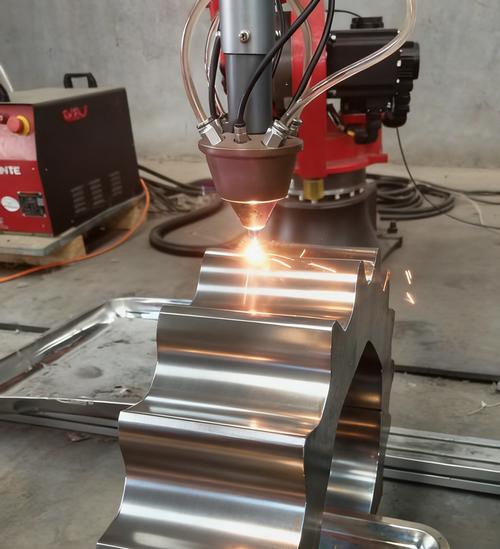 机械车间激光熔覆修复轧辊现场图
说实话我第一次看的时候,觉得这玩意太神奇了。掉了一块齿的齿轮,磨掉裂纹的曲轴,哪怕是腐蚀出坑的液压杆,都能补。补完强度耐磨度比原来的基体还高。
不过话说回来,这东西不是只用来修旧东西。新做的工件,也会用激光熔覆做一层保护层,延长使用寿命。
看起来简单,干起来全是门道
张师傅干了快十年激光熔覆,说这活最磨人。不是按个按钮就万事大吉的。
最难控的就是稀释率。什么是稀释率?就是基体融化混入熔覆层的比例。稀释率太高,熔覆层的合金成分被冲淡,耐磨耐腐蚀性能就下来了。太低,说明基体没熔透,结合不牢,用几天就整块掉了,白忙活。
要控稀释率,就得卡三个参数:激光功率、扫描速度、送粉量。三个哪一个差一点,结果天差地别。比如加工大工件,环境温度低个十度,你功率还按原来的调,出来的稀释率就不对。
还有粉末。不同的工况用不同的粉末,要耐磨就用镍基钨碳,要耐腐蚀就用钴基,粉末的颗粒度差十个微米,送粉的时候就容易堵,流速不稳,熔出来的层就坑坑洼洼。我见过张师傅因为一批粉末受潮,熔了三件都不合格,蹲在抽烟区抽了三根烟,回来把粉末重新烘干过筛,折腾一下午才搞定。
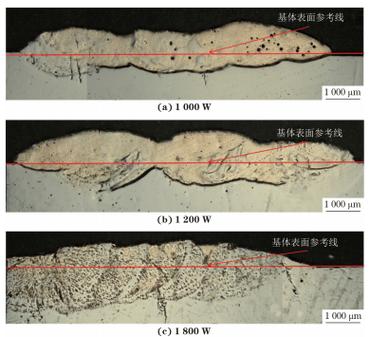 激光熔覆合格截面金相组织结构图
还有变形的问题。哪怕激光熔覆热影响区小,熔覆面积大了还是会翘。比如三四米长的轧辊,熔整圈的时候,得提前算好走刀方向,随时控温,不然熔完一头翘出来好几毫米,校都校不回来,直接报废。
说起来都是参数,其实全是经验堆出来的。同一台设备,换个操作人员,出来的活质量都不一样。
它早就藏在你我的日常里
 它早就藏在你我的日常里
很多人觉得,这就是工厂里修大型零件的冷门手艺,跟普通人没关系。不对。
你每天坐的高速电梯,曳引机的主轴,很多新出厂的时候就做了激光熔覆保护层,能用十几年不用换核心部件。
野外的风力发电机,主轴齿轮箱坏一次,光是吊装费就几十万,现在很多运维厂家都会对易磨损部位做激光熔覆修复,不用整个轴换掉,现场就能搞定,大大降低运维成本。发电成本稳了,最终受益的还是我们每个用电的人。
还有矿山的采煤机截齿,原来平均一两个月就得换一批,做了激光熔覆强化之后,使用寿命能翻好几倍,省下来的钢材,少开采的矿石,都是实实在在的环保收益。
张师傅说,现在越来越多的工厂来找他们做加工,不是买不起新零件,是旧的修一修能用,性能还更好,省下来的钱,够买两台新设备了。
走出车间的时候,那台设备还在嗡嗡转,蓝白色的激光扫过乌黑的轧辊,一点点磨平岁月留下的坑。没有什么天花乱坠的概念,就是给金属续上命,给工厂省了钱,最后落到我们每个人的生活里,就是更稳的价格,更耐用的产品,少一点不必要的资源消耗。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的激光熔覆:给金属延寿的硬核手艺
文章链接:https://zystgy.cn/a/59965