2026-09-21 19:00:54 作者:网编
分类:文章
进热处理车间的第一感受永远忘不掉。热浪裹着淡淡的煤油味往领子里钻,隔着厚厚的劳保鞋都能感觉到地面的发烫。靠墙那几台一人高的井式炉,嗡嗡震得脚底板发麻,那就是做渗碳的地方。
为什么要给钢铁折腾这一步?
你想啊,做传动齿轮的钢材,要是整根都做硬,确实耐磨,可是受力大的时候一碰就断,跟玻璃似的。要是整根都做软,不会断,可是用不上俩月齿面就磨花了,转起来哐哐响,直接报废。
渗碳刚好解决了这个矛盾。说白了就是让工件芯韧表硬:芯部还是原来的软韧韧性,扛得住冲击不会断,表面渗入一层碳,淬火之后硬得能划动玻璃,耐磨抗咬合,能用十几年。
说实话刚接触的时候我还纳闷,不就是加碳吗,至于搞几百度的炉子焖几个小时?后来见了报废的齿轮才懂,差一点点都不行。
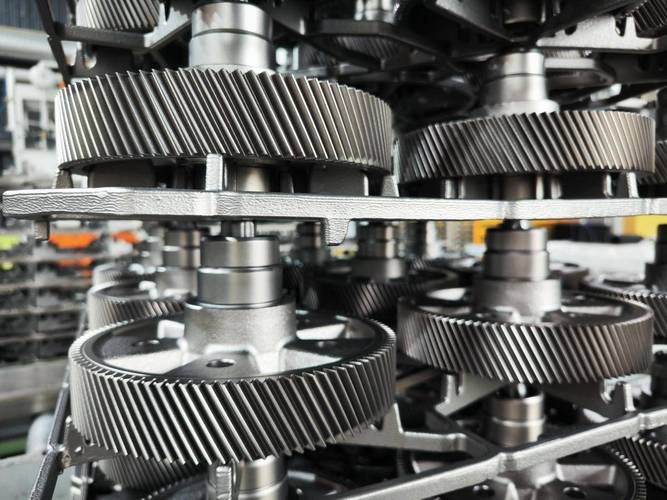 汽车变速箱齿轮渗碳加工现场
渗碳这活儿,难在哪?
现在主流用的是气体渗碳,说起来流程不复杂。把工件洗干净擦干净,挂进炉里密封,升温到九百多度,通进去富碳的气体——通常是煤油裂化或者天然气配出来的,高温下碳原子活性够高,就顺着钢材的晶界往里面钻。
钻到你要的深度,拿出来淬火,再回火消应力,就成了。
哦,听着简单是吧?差一点都不行。渗层深度,通常要求也就零点几毫米到两三毫米,深了,芯部硬度上来了,变脆,一受力就断。浅了,齿轮磨两次齿,渗碳层就磨没了,直接废。
还有碳浓度,多一点少一点都出问题。浓度太高,表面会析出网状的碳化物,就像一块糖上面结了一层带裂纹的硬壳,一碰就掉块。我刚进厂那年,见过师傅带的徒弟,设定碳势的时候输错了数,一炉二十个齿轮全废,那批货是给工程机械做的,一个齿轮小一千块,小伙子蹲在炉门口抽了一下午烟,脸都绿了。
还有变形控制,那么高的温度,钢材本身受热就会胀缩变形,齿轮变形超差,装都装不进去,白做。老师傅调变形,全靠几十年的经验,哪个工件挂的时候怎么受力,降温速度控多少,说出来都是干货,书本上找不到精确到丝的数。
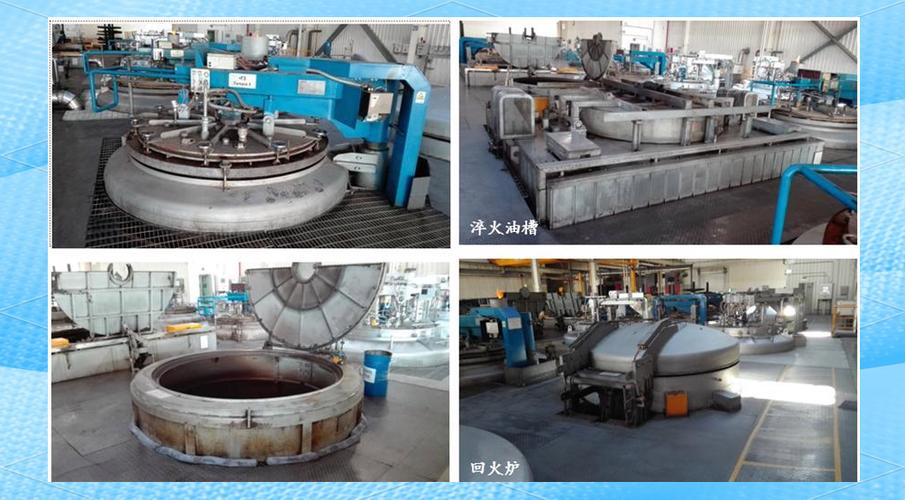 井式气体渗碳炉车间工作图
你天天在用,却看不见它
 你天天在用,却看不见它
渗碳从来不是什么高高在上的黑科技,也不是只待在车间里的冷门工艺,你每天都在享受它带来的好处。
你开的汽车,变速箱里的所有传动齿轮,几乎都是渗碳处理的。要是没有渗碳,按现在每天开车的强度,变速箱齿轮三五个月就磨得打滑,换一套总成少说大几万,哪个车主受得了?
你天天坐的高层电梯,曳引机的主轴和传动轮,也少不了渗碳这一步。电梯一天上上下下几十上百次,一用就是几十年,全靠这层渗碳层扛着磨损,不会出问题。
不过话说回来,现在也有好多表面强化的新工艺出来,什么渗氮啊,激光淬火啊,可是渗碳因为成本低,渗层厚度可控,适配绝大多数大尺寸工件,至今还是机械制造里用得非常广泛的表面强化工艺。
说白了,工业里好多这种活儿,不显眼,出不了什么惊天动地的新闻,可是少了它,整个机器都转不动。就像渗碳,给钢铁穿上一层不到一毫米的耐磨甲,默默扛着几十年的磨损,你不注意它,它也不会掉链子。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:渗碳工艺:给钢铁穿一层隐形耐磨甲
文章链接:https://zystgy.cn/a/59959