2026-09-21 19:42:51 作者:网编
分类:文章
很多做机械加工的老板都遇到过这事,新零件刚出厂喷涂完锃光瓦亮,用不到三年就掉皮起泡,慢慢锈穿,返工花的钱比当初喷三遍还多。
哪出问题了?不是漆买假了,是你没搞懂表面喷涂里的门道。
前处理才是核心,别把钱都砸在漆上
大部分人都有误区,觉得我买进口漆、贵的漆,肯定耐用。说实话,我见过太多项目,用几千块一桶的进口防腐漆,不到两年掉得一干二净,刨开看,工件表面的氧化皮、油污、锈斑都没清干净。
漆再好,粘在油污上,能不掉吗?
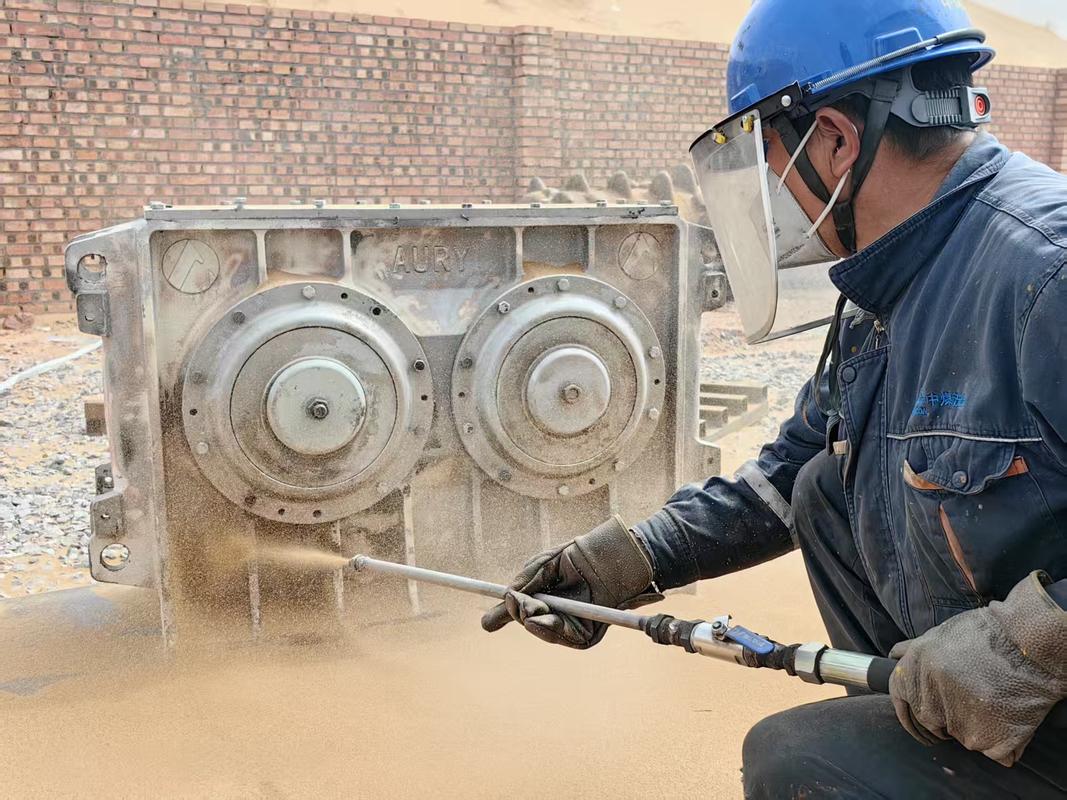 机械零部件表面喷涂前喷砂处理现场
现在常用的前处理,抛丸、喷砂、磷化、酸洗,不是随便选的。厚钢板冲压出来的结构件,氧化皮硬又厚,必须用抛丸,粗糙度要控制在Ra40~Ra80微米之间,这个范围的附着力最好,太低了漆挂不住,太高了峰顶容易露底,用不了多久就从凸点开始锈。
小零件批量加工,很多人图方便用化学前处理,也不是不行,就是坑多。
问:我这边小批量加工,能不能用酸洗代替喷砂抛丸?成本能降一半。
答:可以,但只适合碳钢小零件,而且酸洗后必须做中和钝化,不然残留在缝隙里的酸会从内部腐蚀漆膜,不出两年肯定起泡掉漆。还有,现在环保查得严,酸洗废水处理的成本不低,算下来未必比喷砂便宜,自己掂量。
不同工况下的表面喷涂材料选型逻辑
不是越贵的漆就越适合你。我见过做煤矿液压支架的,放着几百块一桶的环氧防腐漆不用,非要用几千块的氟碳漆,结果不到一年,被煤块砸得坑坑洼洼掉了一堆,反而不如原来的环氧耐磕碰。
选材料,核心看你的工件用在哪,不能跟风。
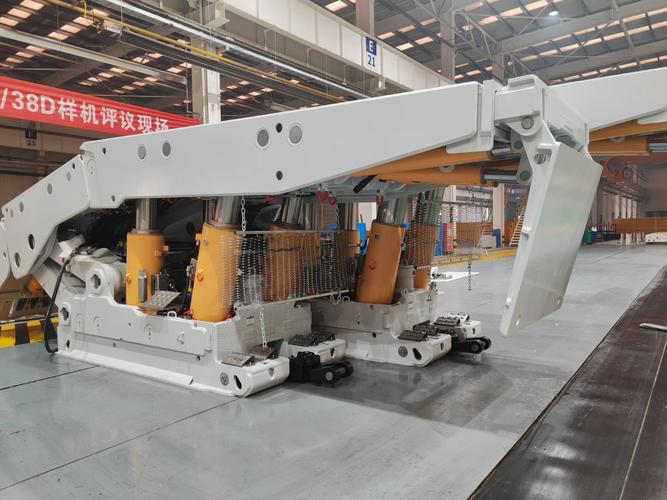 煤矿液压支架表面喷涂完工成品
✅ 地下矿用、水工结构:选煤沥青改性环氧底漆,耐水耐碱耐微生物腐蚀,比普通环氧寿命长2倍以上。
✅ 户外工程机械:选脂肪族聚氨酯面漆,保色耐紫外线,风吹雨淋五六年不会发黄失光。
✅ 耐磨要求高的零部件:比如输送溜槽、铲斗内壁,选碳化硅改性的耐磨粉末喷涂,寿命比普通油漆高3倍不止。
问:常温喷涂和加热固化喷涂,选哪个更耐用?
答:看你的工件材质和使用要求。如果是普通碳钢机架,对防腐要求不高,常温自干的漆足够,成本低还方便大型工件现场施工。如果是要耐磨、耐强腐蚀的中小零部件,那必须选加热固化的环氧粉末喷涂,涂层致密性比常温自干高好几个等级,寿命能翻两三倍。不过话说回来,加热固化需要烘房,百八十吨的整机根本塞不进去,也就不用强求。
喷涂过程里容易忽略的致命细节
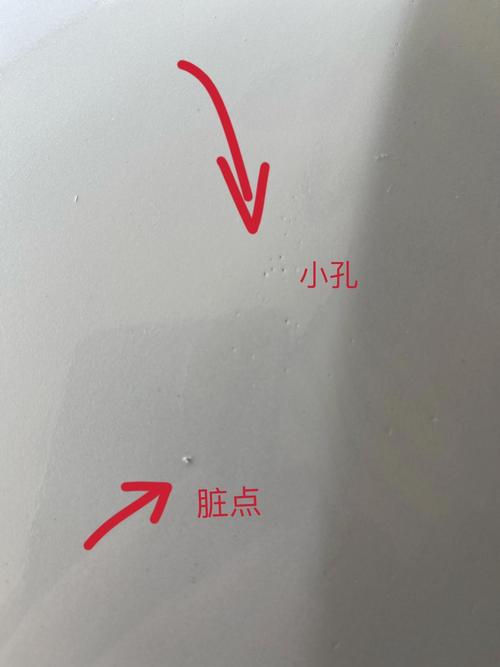 喷涂过程里容易忽略的致命细节
前处理对了,漆选对了,最后一步喷涂过程错了,照样前功尽弃。
我提几个最容易踩的坑,都是同行踩过无数次总结出来的:
第一个,环境湿度。太多加工厂赶工期,空气湿度超过80%还喷,喷完漆膜里裹着水汽,干了之后慢慢往外渗,半个月就起密密麻麻的小泡,救都没法救。尤其是南方梅雨季节,别嫌麻烦,开抽湿或者停个两三天,比出了问题返工强一万倍。
第二个,漆膜厚度。不是越厚越好对吧?一遍喷太厚,容易流挂,还会因为内外干燥速度不一样开裂,通常常规防腐要求的喷涂,底漆大约40~80微米,面漆80~120微米,总厚度控制在200微米左右就够,特殊工况再加,也要分两到三遍喷,每遍彻底晾干了再喷下一遍。
💡 这里说句掏心窝子的,很多加工厂为了多收你钱,忽悠你说必须喷到300微米以上才达标,其实大部分常规工况根本不需要,纯纯浪费钱。
❗ 还有一个90%的厂子都会忽略的细节:喷完底漆别放太久再喷面漆。底漆喷完放超过7天,表面会落灰吸潮,甚至氧化,附着力直接掉一半,最好是底漆干了24小时到72小时之内喷面漆,差不了几天,能省好多后续的麻烦。
干这行快三十年,见了太多 Surface treatment(哦不对,表面喷涂),太多人觉得不就是往零件上喷层漆吗,什么活都能接,什么便宜用什么。实际上全是细节,差一个环节不对,涂层寿命就能差五到十年。别为了省那点 upfront 成本,最后吃大亏。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:机械行业表面喷涂:为什么你做的防腐层3年就掉了
文章链接:https://zystgy.cn/a/59961