那天下午,车间里一股煤油味。一个老师傅蹲在铸铁平板旁边,手里捏着一个巴掌大的阀芯,指头沾着研磨膏,在平板上画8字。我问他,这活儿干了多少年了。他说,二十三年。我又问,为什么不用机器。他没抬头,说了一句,机器手不知道什么时候该轻。
这句话我记了很久。
工业研磨这东西,在外行听起来,跟“磨东西”没什么区别。但你真站到那台平板旁边,看着一个铁块被一点点磨到反光,摸上去像镜子一样滑——你就知道,这不是简单的磨。
一双手,一块铁,几微米
研磨,说白了,是用极细的磨料,在研具和工件之间,一点点把表面多余的料去掉。去掉的量,常常是按微米算的。一微米是什么概念?头发丝的直径大概是70微米。研磨去掉的,可能只是头发丝的几十分之一。
这听起来很夸张。但你去看看液压阀芯和阀孔的配合间隙,就明白了。有些高压阀,配合间隙只有几微米。间隙大了,油漏了,压力上不去。间隙小了,阀芯卡死,动不了。这种精度,很多靠的就是研磨。
和磨削不一样。磨削是用砂轮,转速高,切削力大,去掉的量大。研磨呢?速度慢,压力小,磨料细。它不是“切”掉金属,更像是让磨料在工件表面“蹭”——蹭掉一层极薄的氧化膜,或者微小的凸起。
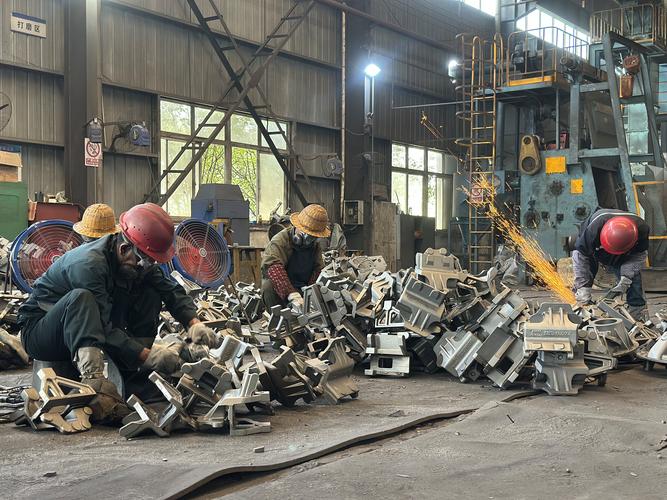
所以研磨出来的表面,不只是光滑。它的纹理很特别。你看磨削的表面,有方向性的纹路。研磨的表面,更接近随机分布。这种表面,对密封和润滑特别重要。油能存住,又不漏。
难点不在设备,在“感觉”
有人以为,研磨是最后一道工序,随便搞搞就行。错得离谱。
研磨最难的地方,是控制。压力大了,工件发热,表面可能烧伤,尺寸跑掉。压力小了,磨不动,效率低得让你怀疑人生。而且,磨料不是均匀分布的。你手上的力,哪怕只偏了一点点,磨出来的面就是斜的。
我见过一个师傅,研磨一个密封面。他磨一会儿,就拿起来对着灯看。不是看亮不亮。是看反光里的那层“雾”。他说,雾匀了,就差不多了。这东西没法用仪表直接量。全靠眼睛和手。对吧?听着很玄。但现场就是这样。
磨料也有讲究。金刚石、氧化铝、碳化硅,各有各的脾气。粗磨用粗的,精磨用细的。研磨液呢?煤油、机油、水,甚至肥皂水,都有人用。目的就一个——让磨料分散开,别堆在一起。堆在一起,就会划出深沟。
还有一个容易被忽略的:清洁。研磨过程中,掉的金属屑和碎磨料,如果不清干净,就会变成“大颗粒”,在表面划出划痕。所以现场经常看到师傅拿刷子刷,拿煤油冲。烦。但没办法。
你以为的研磨,可能全错了
很多人第一次接触研磨,会犯几个错。
最常见的错,是以为用力越大越快。实际上,压力大了,磨料被压碎,反而磨不动。而且工件会变形。特别是薄壁件,你一用力,它弹了。
另一个误区:以为研磨就是抛光。抛光主要是为了好看,去毛刺,降低粗糙度。研磨是为了尺寸和形状精度。目的不一样。当然,有些时候两者会混在一起做。

还有个误区:以为机器能完全替代人。现在自动研磨机确实不少。有转盘式的,有带力控的。但你去问现场的人,很多关键件,最后还是要人手过一遍。为什么?因为机器感知不到那些微小的变化。声音变了,手感变了,温度变了——人知道,机器不一定知道。
不过话说回来,机器也不是没用。批量大的、形状简单的,机器研磨一致性更好。人手会累,会走神。机器不会。所以现在的产线,常常是机器粗研,人手精研。搭配着来。
机器在靠近,但还没到

这几年,力控机器人开始进研磨车间了。有做阀门研磨的,有做模具抛光的。它们能控制压力,能走轨迹,甚至能根据电流变化判断接触状态。
但我前阵子去一个厂,看到一台机器人研磨阀座。旁边还是站着一个师傅。我问他在干嘛。他说,盯着。机器人干得挺好,但偶尔会“发傻”。比如磨料干了,它感觉不到,还在那磨。这时候得人去加点油,或者调一下。
所以你看,工业研磨这件事,说到底,是拿磨料、压力、运动和时间,去换一个极其精确的表面。这里头,有科学,也有手艺。科学能算出来的东西,机器能做。算不出来的,还得靠人。
那个老师傅那天最后跟我说了一句话。他说,研磨这活儿,急不得。你越想快,它越慢。
我后来想想,这话不只是说研磨。