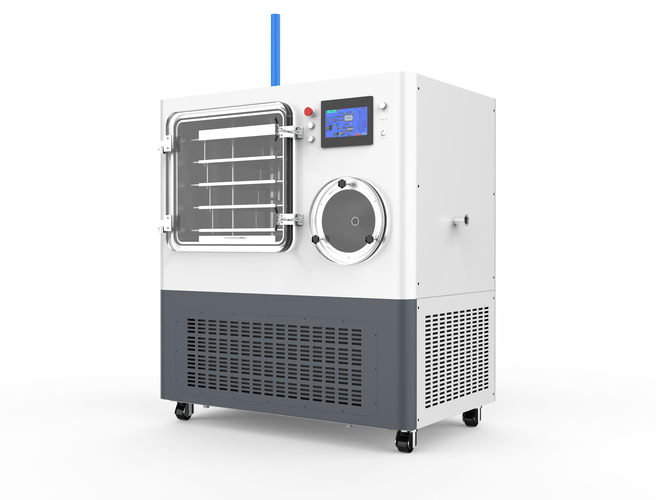
那年冬天,我在厂里调一台中试冻干机。
三层搁板,不锈钢腔体,门一关,整个房间就剩旋片泵的嗡嗡声。冷阱那边开始上霜,白得像有人往盘管上撒了层糖粉。第二天早上开腔,一半西林瓶里是漂亮的白色饼块,整整齐齐;另一半——塌了。缩成一滩黏糊糊的东西,贴着瓶底不肯起来。
同样的配方,同样的程序曲线。
差在哪儿?查了两天,某几层搁板的边角比中心低了三四度。
就这么点温差。冻干这行当,坏就坏在这种看不见的地方。
它不是烘干,是让水从固态直接搬走
先把名字捋清楚。“冷冻干燥”,英文 lyophilization,词根是“亲溶剂”,翻成中文完全对不上,但行业里都这么叫。它的核心动作只有一个:升华。
水的相图,我猜你上学时见过。固态、液态、气态三条线交在一个点上。常压下水在 0℃ 结冰,但那个交点会移动。压力压得越低,冰直接变水蒸气的门槛就越低——低到某个程度,冰根本不必先化成水,抬腿就走。
所以冻干这件事,本质上是一串动作:先冻实,把水变成冰,别留一点液态水;再抽真空,把腔体压力压到那个门槛以下;然后给一点点热,只够提供升华需要的潜热,不能让冰化;水蒸气飘出来,被一个更冷的地方按住,重新凝成霜。最后再来一轮升温,把那些跟蛋白质、糖类死死抱在一起的结合水慢慢赶出去。
四步。听上去简单得不像个工艺。
但把它做成一米见方的机器,放到产线上一天跑二十四个小时,事情就变味了。
冻干机最难造的地方,压根不是真空
外人一听“冻干机”,本能反应是真空泵,觉得那玩意儿最难。其实真空腔体反而好办——不锈钢焊接,内表面抛光,氦检漏,这套活儿国内做得很溜。
真正让人睡不着的,是均匀性。
搁板一层一层叠着,里面走硅油。硅油从制冷机组过来,流进搁板内部的流道,把温度带给上面摆着的瓶子或托盘。问题来了:一块一米见方的搁板,怎么保证它上面任意两个点的温差不超过半度?
流道怎么布?S 形、回形,还是中间分流?流量给多大?硅油黏度随温度变,低温下稠得像蜂蜜,泵的扬程够不够?搁板做几个毫米厚,太薄温度跟得上但刚性不够,放几百瓶会压弯;太厚热阻大,边角永远比中心慢半拍。
这些都得在图纸和车间里反复磨。我见过为了一块搁板改四版模具的。
再往下还有一串麻烦:
冷阱。 温度要压到零下四五十度甚至更低。盘管上霜层越积越厚,越厚导热越差,捕水能力直线下滑。所以冷阱容积、盘管间距、化霜方式都得算。有的机器干脆用两台冷阱轮换,一台干活一台化霜。
真空泵。 旋片泵便宜耐造,但油会被水汽污染,得加气镇阀;干式螺杆泵干净,可价格翻好几倍。泵选小了口抽不下来,选大了前期抽得快、后期水汽一上来照样趴窝。
压塞机构。 这一条最容易被外行忽略。药瓶冻干完,要在真空状态下把胶塞压下去,全程不能破坏真空。所以得有一根从外面穿进腔体的液压杆,杆和腔壁之间有动密封——一边是大气,一边是真空,还得上下动几千次。这条密封圈的寿命,直接决定设备的开机率。
还有“怎么知道干完了”。 这问题特别实在。以前靠经验看时间,现在常用两个压力计对比:一个 Pirani 规,一个电容薄膜规。水汽多的时候两个读数差得远,水汽一少,两条线就并到一块儿去了。看见它们贴住,说明一次干燥差不多到头了。这招比掐表靠谱,但也不是万能,配方一换曲线就得重摸。
从两毫升到二十毫升,周期不是翻倍那么简单
实验室里做 2 毫升装量,十几个小时能出结果。到了中试,装量加到 10 毫升,瓶底那层料变厚了,水汽从内部往外走的路变长,干燥时间一下子拉长几倍。经验上讲,干燥时间比厚度增长得快得多——具体快多少,跟配方、瓶子、装置都有关系,我不敢一口咬定一个数。
这就是为什么冻干放大特别烦。不是把锅换大就行,很多时候整条温度曲线得重做一遍,甚至重做几十遍。
关于冻干,我听过太多离谱的说法
“真空抽得越狠越好。”——不对。
很多人以为抽得越狠水跑得越快。其实过了某个点之后,升华速度的限制因素根本不是压力,而是传热。热量送不进去,冰再想升华也没劲。真空抽过头,冰面温度骤降,蒸汽压差反而变小,速度掉下来。真正要控制的变量是搁板温度、腔体压力和制品本身的传质阻力,三样得配合着调。
“冻干能杀菌。”——完全反了。
它恰恰是用来保命的。低温、低压,细菌和酶基本都活着,只是被按了暂停键,一遇水就活过来。所以冻干前的料液必须无菌处理,冻干后的瓶必须真空或充氮封口。疫苗里的活病毒、益生菌,全靠这套流程吊着命。
“冻干食品就是贵版方便面。”——这话吧,一半对一半错。
冻干草莓咬下去是脆的,泡水又变回软果肉,因为细胞骨架没塌。热风干燥的草莓是韧的,糖分被烤出来黏成一坨。差别就在这儿:冰升华时没有液体,也就没有表面张力,不会把细胞壁往里拽。细胞壁一旦塌了,回不去。但也别神化它,维生素 C 该氧化还是氧化,脂肪该哈败还是哈败。而且它吸湿性极强,开袋不吃完,半小时就软。
那半瓶塌掉的药,到底发生了什么

回到开头。
“塌陷”,行业里叫 collapse。听着像土话,其实描述得很准。饼块在干燥过程中有一部分冰化了,变成了液体。液体一来,表面张力登场,把原本靠冰撑着的多孔骨架一压,整个结构就垮下去。垮了以后不光难溶,活性成分的稳定性也完蛋。
所以配方工程师会死盯一个参数——塌陷温度。整个一次干燥阶段,制品的温度必须压在它下面。压多少要留余量,余量留多了又白费时间和电。
而搁板温度不均匀,就意味着:你按中心那条曲线设的程序,边角的瓶子其实是另一个命运。中心还没到点,边角已经过线。
那台机器后来怎么解决的?改流道。原来的回形改成双进双出,中间加了一道分流板。再测,温差进了一度以内。那批药没白废,好歹换来一个教训。
它不只在天上,也在你家里
速溶咖啡、冻干水果脆、登山吃的自热口粮里的料、宠物零食柜里的冻干鸡胸——这些都在超市货架上。药厂那边,单抗、疫苗、抗生素粉针、核酸试剂,一大部分靠冻干保命。
还有几个冷门场景,挺有意思。考古队从泥里挖出来的湿木头,直接干燥会缩成一块炭,先泡进 PEG 再冻干,能保住形状和纹路。做电镜的样品也得冻干,不然看不到原始结构。有人还拿它做气凝胶,把水换走,留下一堆几乎全是空气的骨架。
这些活儿的共同点是什么?不能碰“液体干燥”这一步。 只要有液体,就有毛细力;有毛细力,结构就危险。冻干绕开了它。
说到底,这台机器干的活很朴素:把水从固态请出去,别让它有变成液态的机会。
造它的人干的活也不浪漫:追那几度的温差,追那零点几个帕的压力,追一条密封圈能用多久。做了几年,我最大的感受是——真空不难,冷不难,难的是让腔体里那一大堆瓶子里的每一瓶,都被一样地对待。
那才是真的费劲。