很多人第一次接触真空干燥,脑子里就一个画面:把烘箱门关上,按下真空泵,真空表指针往负方向一甩,然后等。等多久?不知道。温度设多少?看上一版工艺卡。说实话,这种干法,翻车概率不低。
真空干燥确实能降低水的沸点,让热敏物料在较低温度下脱水。但“低温”不等于“安全”,“抽真空”也不等于“干燥”。真正决定一批料能不能干透、干匀、不结块、不分解的,往往是另外几条暗线——夹套温度、物料内部水分迁移、冷凝器负荷,还有真空泵的工作液温度。❗

真空度不是干燥速度的唯一旋钮
先把一个常见误会拆开:真空度越高,干燥越快?不一定。
在真空状态下,空气分子少了,对流传热几乎可以忽略。热量主要靠搁板、夹套、盘管与物料接触传导,以及少量辐射。也就是说,真空度决定水什么时候开始沸腾,夹套温度决定水能不能持续沸腾。如果只把真空抽得很低,却不给足热量,物料表面的水会因蒸发吸热而降温,甚至结冰——冷冻干燥里这是有意为之,普通真空干燥里就是生产事故。
更麻烦的是,水汽从物料内部跑到表面,再被真空系统带走。这条路一旦某个环节堵住,真空表看着很漂亮,物料却越干越湿。不是表坏了,是热量和水汽没接上。
物料内部的水分怎么“走”出来
湿物料里的水,存在形式不止一种。有附着在表面的自由水,有藏在毛细孔里的毛细水,有和物料结合较紧的吸附水,甚至还有结晶水。真空干燥主要对付前几种,结晶水通常不归它管。
干燥初期,表面自由水多,蒸发快,只要热量跟得上,干燥速率通常还行。到了后期,内部水分要扩散到表面,扩散阻力成了瓶颈。厚料层、高粘度膏体、易结壳的粉体,最容易出现“外干内湿”。表面形成一层硬壳,水汽出不来,热量也进不去。你越抽真空,壳越硬。
所以,遇到这类物料,别一味拉真空。可以试试间歇抽真空、破真空“呼吸”,或者用耙式真空干燥机的搅拌轴不断翻动。双锥回转真空干燥机靠筒体转动让物料滚起来,也是同样思路。带式真空干燥机则适合连续生产,但料层厚度得控制好。
问:真空干燥时,为什么物料表面干了,中心还是湿的?
答:表面水分先蒸发,内部扩散慢,就会形成干壳。干壳热阻大,还挡住水汽。解决方向不是继续抽真空,而是降低初始热流、翻动物料,或者采用“升温—保温—破真空”循环。具体曲线通常要做小试,查物料干燥特性后确定。
冷凝器、真空泵和“水汽不迷路”
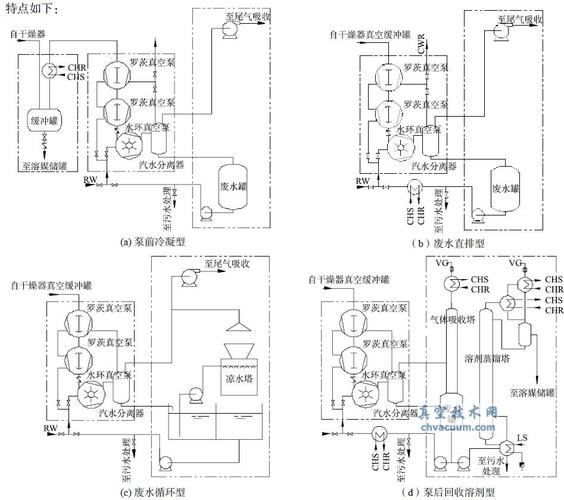
真空干燥系统里,冷凝器经常被当成配角。其实它很关键。蒸发出来的水汽或溶剂蒸气,如果不在冷凝器里被截住,就会一路冲进真空泵。油封泵遇到水汽,油乳化,极限真空下降;水环泵遇到高温,工作液温度上升,抽气能力也掉。
正确路径通常是:干燥腔→除尘/除液→冷凝器→真空泵。管路要短、粗、少拐弯。压降大了,干燥腔里的实际真空度就达不到设定值。溶剂干燥还要考虑冷凝温度,有些低沸点溶剂需要深冷,甚至两级冷凝。💡
问:真空干燥机真空度上不去,先查哪里?
答:先做保压检漏,再查冷凝器出口温度和真空泵工作液温度。很多“真空度不够”其实是冷凝器过载或泵液温度高。别急着换泵,通常可以先核对设备说明书和真空泵曲线,排查冷凝面积、冷却水温度、管路泄漏。
选型:箱式、耙式、双锥、带式,别只看名字
真空干燥机种类多,名字也容易让人迷糊。箱式真空干燥箱适合小批量、托盘装料,结构简单,但传热效率一般,人工装盘多。耙式真空干燥机适合膏状、浆料、滤饼,搅拌耙能把物料不断翻起,传热更均匀。双锥回转真空干燥机适合颗粒、晶体、易氧化物料,筒体转动,物料混合好,出料也方便。带式真空干燥机适合连续化、片状或纤维状物料,但占地面积和系统复杂度高。
选型时,别只问“多少钱一台”。要问:物料初始含水多少?终水分要求多少?允许最高温度多少?是否含有机溶剂?是否易燃易爆?是否有毒性?这些答案会直接影响材质、密封、冷凝器面积、真空泵类型和安全配置。
真空干燥机的核心不是“真空”两个字,而是传热面积、物料状态和真空系统的匹配。同样一台双锥,有人用来干药品,有人用来干颜料,工艺窗口完全不是一回事。
工艺窗口怎么定:别迷信“低温一定好”

热敏物料确实怕高温,但温度太低也有代价。干燥时间拉长,能耗上升,批次产能下降,某些物料还可能因为长时间处于湿润状态而结块、变质。夹套温度和物料实际温度之间要有合理温差,热量才传得进去。初期含水高,可以适当提高夹套温度;后期水分低,再降下来,避免表面结壳或分解。
终点判断更是个技术活。看时间?不靠谱。看颜色?更不靠谱。比较可靠的是称重法、在线水分检测,或者压力升率法。压力升率法的思路是:关闭真空源,观察干燥腔压力上升速度。如果压力升得快,说明还有水分在蒸发,或者系统有泄漏。具体判定阈值通常要结合设备容积、物料和工艺验证,不能照搬。✅
说个真实场景。有工厂用箱式真空干燥箱干一种含溶剂滤饼,真空度一直保持在较高水平,但物料烘了十几个小时还是湿的。后来一查,冷凝器冷却水温度偏高,溶剂蒸气没冷凝下来,全跑进真空泵,泵油乳化,抽气能力大幅下降。真空表看着还行,实际系统已经在“喘”。把冷却水降下来,换泵油,冷凝器排液改自动,干燥时间直接砍掉一截。你看,问题不在真空度设定,而在系统匹配。
几个容易被忽略的细节
- 物料装填率:箱式干燥箱托盘装太满,蒸汽通道被堵,干燥时间会明显拉长。通常建议留出足够空间,具体看物料和盘型。
- 夹套排空:夹套里如果有空气或不凝性气体,传热效率会下降。定期排空,别让蒸汽或热水“假循环”。
- 真空泵工作液:水环泵的水温、水质直接影响抽气能力。水温高了,极限真空和抽速都可能下降。
- 破真空方式:破真空最好用干燥空气或氮气,尤其对易氧化物料。直接放进潮湿空气,等于白干。
- 清洗与交叉污染:多品种共线时,真空管路、冷凝器、阀门都是残留死角。溶剂残留可能影响下一批物料。
所以,下次再有人跟你说“真空干燥就是抽真空”,你可以把这篇甩给他。不过话说回来,每台设备、每种物料都有自己的脾气,小试和中试不能省。真空干燥不是玄学,但也绝不是按下启动按钮就完事。干透、干匀、干安全,靠的是对热质传递和真空系统的理解。对吧?