那口“锅”里没有水,翻腾的是粉
第一次进浸塑车间,我愣了几秒。 那是个方的、上面敞口的箱子,里面一锅粉在翻滚。咕嘟咕嘟,像烧开的水。伸手?别。那是聚乙烯粉末,箱底铺着一块多孔板,压缩空气从下面顶上来,粉粒被吹得悬浮、流动,整体密度降下来,看上去就是液体。产线上管这个叫流化床。 工件在旁边的炉子里烤。常见的做法是加热到两百多度到三百多度这个区间——具体多少,我不敢给你一个通用数字,材料不同、壁厚不同,差得挺远。烤透了,行吊或者机械臂夹住,往那锅“沸腾的粉”里一插。几秒钟,拎出来。粉已经粘在表面,熔了,裹住了铁。 再进烘箱走一道。流平、塑化。出来,就是一层壳。 那层壳,就是浸塑。 说白了,浸塑是让热工件自己去“抓”塑料。热是唯一的动力。没有喷枪,没有静电,没有胶水。工件哪块热、哪块冷、哪块散热快,最后都会原原本本写在那层涂层上。藏不住。
它不止一种玩法

难的不是插进去,是拎出来那一刻
几个常被搞混的事
浸塑不是喷塑。喷塑是静电把粉吸上去再烤,涂层薄,一般几十到一百多微米。浸塑是厚壳,几百微米起步,边边角角包得死。货架上那层能抠出弹性的塑料,多半是浸的,不是喷的。 不是越厚越耐用。太厚,内外收缩不一致,冷热一交替就开裂。成本也堆上去了。合适厚度是算出来、试出来的,不是凭感觉加料加出来的。 它不只是好看。防锈、绝缘、防滑、缓冲、降噪,都是它的活。铁丝网外面那层防的是锈;钳子手柄那层防的是手滑和手麻;电池架、电机外壳那层,防的是短路。 也不是所有塑料都能拿来浸。熔点太高、熔体太黏的,粘上去流不平,出来的面像麻子。实际能用的就那么几类:PVC糊、PE、尼龙、EVA,再加一些特种环氧。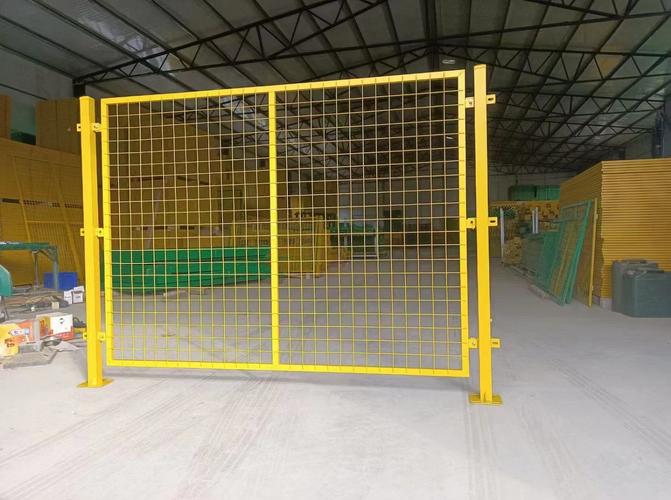
两件小事