推开车间门,先撞上来的是一股酸味。不算冲,混着点金属的腥气,排风罩在头顶嗡嗡响,行车顺着轨道走,链条咔哒咔哒。
地上总是湿的。不是漏水,是工件出槽带出来的液,一滴一滴落在地上,被人踩成一片。
零件从这头进,从那头出,身上多了一层薄薄的金属。几微米,或者几十微米。听起来没什么。可你家里那个用了五年还没起斑点的水龙头把手,就是从这种地方出来的。
很多废品,都栽在前处理这道坎上
刚进厂的年轻人常以为,电镀就是泡进药水里通电。不是。
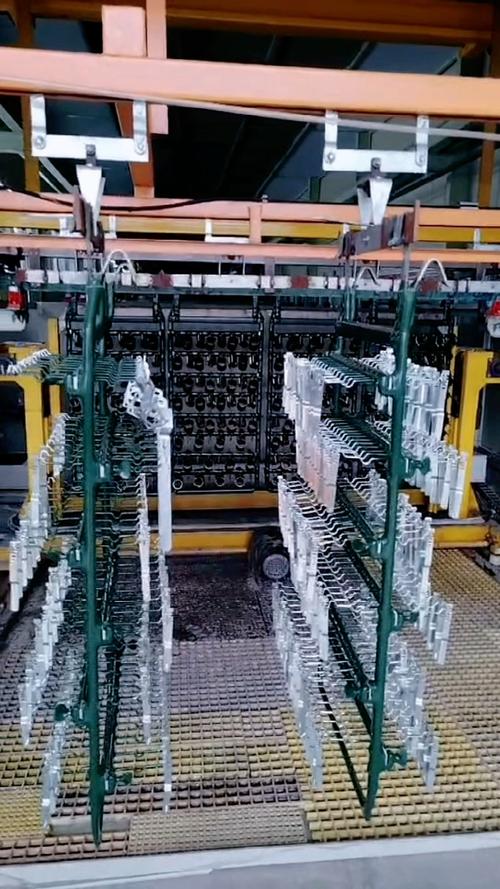
工件进来,头一件事是上挂具。挂具一般是铜排外面包了胶,只有接触点露出铜来。工人戴着手套,把螺栓、卡扣、支架一个一个往上卡。间距要匀。同一根挂具,靠边和靠中间,电流分到手上的量不一样。挂歪了、贴得太近,出来就是花的,一边深一边浅。
然后才是前处理。除油、酸洗、活化,中间穿插水洗。
除油槽通常加温,五十几度到六十几度,看配方和工件油污程度。酸洗去锈去氧化皮。这两道大家都记得。容易被糊弄的是活化——酸里浸几十秒的事。省掉这几十秒,镀层一抠,整片掉。
检验的人不用仪器也能看出来。拿砂纸磨一下断面,弯折九十度,看边缘翘不翘、掉不掉渣。
水洗更被外行忽略。三级逆流漂洗,水从后往前倒着走。上一槽带出来的药液要是冲不干净,一天两天看不出名堂,一个月下来,镀槽的平衡就慢慢偏了,补药补得再多也追不回来。
镀槽边上:电流、温度、添加剂
真正通电的地方反倒安静。整流器立在墙边,风扇一直转。
电流密度是按安培每平方分米算的。算小了,镀层薄、发暗,盖不住底;算大了,边角上先长出一层粗糙的疙瘩——师傅叫烧焦。尖端效应这东西没法根除,尖端、棱角总是先厚。所以挂具上零件怎么摆,本身就是门手艺。
温度要盯着。pH也要盯着。有的槽子一天测两三次,有的一个小时看一回。
有意思的是添加剂。光亮剂、走位剂、润湿剂,加的量常常是每升几毫升,少得可怜。加多了,镀层亮得刺眼,可脆,一折就裂;加少了,灰蒙蒙的,怎么调电流都不对。
判断靠什么?赫尔槽。一块试片,一杯槽液,通一会儿电,拿起来看。看它从这头到那头是亮还是灰、是烧焦还是发白,有经验的师傅扫一眼就知道该往槽里加什么、加多少。
还有一类活儿让新人头疼:深孔、盲孔、内腔。电流进不去,里面就是镀不上。怎么办?做辅助阳极,或者干脆换滚镀——小件装进滚筒,一边滚一边镀,靠互相碰撞把接触点不断换掉。
塑料件又是另一路。ABS要先做化学粗化,再浸催化剂,再做化学镀镍打底,才能往下电镀。汽车格栅、卫浴外壳,不少是这么来的。

出了毛病,怎么倒推

镀层上的每一种毛病,其实都在指路。
麻点。多半是有机污染,或者工件表面挂着气泡没跑掉。
发花、颜色不均匀。回头看活化,回头看水洗。
起泡。氢气夹在镀层和基体之间了。塑料电镀尤其怕这个。
还有一个跟外观无关、却要命的:氢脆。高强度钢酸洗的时候会吸氢,镀完如果不做除氢烘烤,零件装到车上,过一阵子可能自己就断了。除氢一般是在两百度上下烘几个小时,具体时长跟材料和强度等级有关,标准上写得很清楚,可以查。
检测台那边摆着几样东西。膜厚仪,有库仑法的,也有X射线荧光的,往镀层上一点,读数就出来。盐雾箱,喷盐水雾,看多久起白锈、多久起红锈。附着力测试,划格、弯折、热震,轮着来。
盐雾时间这个数,客户要求差别很大。有的要几十小时,有的要几百小时。同一批货,挂具上位置不同,出来的时长都能差一截。
六价铬、废水,还有你家那扇门
早年的镀铬槽用六价铬,铬雾飘出来,鼻子先知道。现在不少线改成了三价铬,颜色稍微偏一点,但车间里的味道轻多了,废水也好处理。铬雾抑制剂这东西,往槽里加一点,液面上的雾就压下去了。
废水这块不能含糊。含铬的、含氰的、酸碱的、综合的,各走各的管子,不能混。后面接离子交换、膜处理,有的厂还上蒸发器,把水回收回去接着用。氰化物那条线,操作规矩特别严,酸绝对不能进去。
普通人跟这套东西的距离,其实很近。
水龙头、门把手、拉链头、箱包上的金属扣、汽车轮毂、发动机舱里的螺丝。镀得好不好,直接决定你家那扇门把手是两年起麻点,还是十年擦一擦还亮。
下班前,工人拿块布,把挂具的接触点一个个擦过去。擦掉氧化层,露出铜色。明天一早还要用。
车间慢慢安静下来,只剩排风还在转。