上周三在装配线蹲到晚上八点,刚换上去三天的重型减速机齿轮,崩了个齿。拉去检测的同事骂骂咧咧,说又是淬火没做好的锅。
你以为的淬火,就是烧红了往水里扔?
错。真不是。
很多人从老武侠片里看来的,大侠把刚磨好的剑往冷水里一插,滋啦冒白烟,剑就削铁如泥——那是文艺加工,真到工业现场,你敢把加热到850度以上的合金钢直接往清水里扔?半分钟裂给你看。
本质上,淬火就是给钢做一次“速冻”。钢里面的铁原子本来是慢悠悠排着规整队列的,加热到临界温度以上,它就会进入一种软乎乎、随时能变形的状态,这时候你要是让它慢慢凉,原子又会慢悠悠排回原来的队伍,软得跟退火的钢条没区别。但你要是冷却速度够快——快到原子来不及挪回原来的位置,就被冻在半路了——这时候钢的硬度、强度直接往上窜,也就是我们说的“淬硬了”。

别听人瞎扯什么水淬油冷的固定公式,不同材质的钢,适配的冷却速度根本不一样。低碳钢淬透性差,得用冷却快的水或者盐水,不然冷到一半温度就掉下来,原子跑回去了,表面硬了芯子还是软的;高合金钢淬透性好,要是还用水冷,那跟冬天往烧红的铁器上泼冷水没区别,热应力直接把内部撕出裂纹。
淬硬的代价,是你看不见的内部裂纹
我刚进厂那年,跟着老师傅做42CrMo材质的传动轴,为了赶交期,淬火的时候油温没升上去,只有30度(正常要求是60-80度)。出来测硬度,哎,达标了。我们当时还偷着乐,觉得捡了便宜。结果装上去跑了不到两百小时,轴从键槽位置直接断成两截。拉去做金相,整个截面全是细微的裂纹——就是降温太快,热胀冷缩扯出来的内伤。
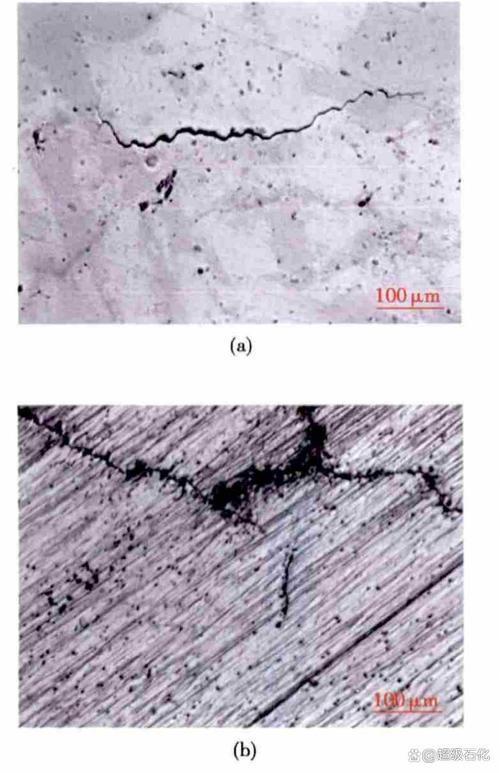
最头疼的从来不是“能不能淬硬”,是“怎么淬完不裂,还刚好硬到需要的程度”。
很多人觉得硬度越高越好,其实根本不是。比如做个冲击钻的钻头,你要是把它淬得硬得跟陶瓷似的,打个混凝土块直接崩刃;做个汽车悬挂的摆臂,你要是淬得太软,过个减速带都能变形。这里面的平衡,全是一线的人一点点试出来的——差个十几度的加热温度,差个五度的油温,最后出来的零件,能用十年还是用十天,完全不一样。
那些被传歪的淬火常识
有人说淬完火的钢就硬得掰不动,脆得跟玻璃似的。
那是没做回火。对,淬火完必须跟回火——就是再放到一两百度的炉子里烤几个小时,把刚才冻在半路的原子稍微松一松,把内应力放掉。不然你那淬完的钢块,放柜子里自己都能裂,我见过最离谱的,淬完的冲头放在工具箱里过了一晚上,第二天早上拿出来,已经从中间裂成两半了,连碰都没碰过。
还有人说,现在都有智能设备了,淬火还不是按个按钮的事?
拉倒吧。上个月隔壁车间上的新淬火炉,参数都设的跟作业指导书一模一样,出来的一批销轴,硬度差了快15HRC。查了半天才发现,料筐装太满了,油循环的风吹不到最中间的零件,那位置的冷却速度慢了一大截,根本没达到淬透性要求。你说这是设备的问题?还是人的问题?现场的变数多了去了,装料多少、油温飘了几度、甚至当天车间的通风好不好,都能影响最后出来的零件状态。
前阵子有人跟我聊,说未来什么AI全闭环控制,要把所有热处理的变量都算进去,连零件放的位置都能给你安排得明明白白。我不反对技术进步,但我还是记得当年断了的那根传动轴,记得工具箱里自己裂成两半的冲头。
哪有什么一劳永逸的工艺啊。
就是在烧红的金属、滋滋冒的油烟、测硬度的打表声里,一点点把误差磨到能接受的范围而已。
哦对,上次那根崩了齿的齿轮,后来查出来是淬火的时候温度超了50度,晶粒长粗了,所以脆。已经退回去重淬了。