上周去苏州相城的配套厂,刚进车间门就被震得耳膜发酥——不是那种松散的噪音,是每两秒一次的、带着金属共振的闷响,像有人拿大锤直接砸在你胸口上。
那台160吨的冲床,是整个车间的节奏原点
挨着车间入口的位置立着台银灰色的160吨气动冲床,穿藏青色工服的老张站在操作位上,厚帆布手套磨得发毛,脚搭在踏板上的动作熟得像踩家里的电灯开关。一块0.8mm厚的镀锌板顺着定位槽推进去,他脚一抬,“哐”的一声闷响,钢板送进去,带六个安装孔的空调支架就顺着出料槽滑到了接料框里。
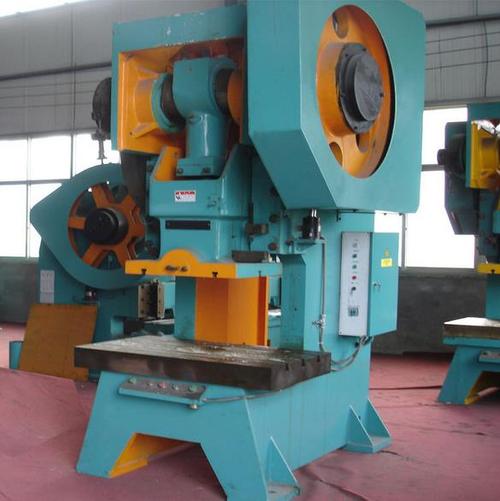
别觉得这动作简单。上个月试模的时候,冲出来的支架孔边总有细细的毛刺,老张蹲在模架旁边拿塞尺量了快四十分钟,最后发现凸模和凹模的间隙差了0.03mm——差不多就是头发丝一半的厚度。
差一点都不行。
真的。
你以为间隙大点没关系?毛刺翘起来0.1mm,后面喷塑的时候就会在表面积个小疙瘩,装到客户那就是不合格品,整批退回来的成本,够半个车间的工人发俩月工资。调完间隙再冲出来的工件,边摸上去是凉滑的,不会划得手指留印子,这才算过了首检。
被误解最多的“硬压”工序,其实是在顺着材料脾气走
外行人看冲压,总觉得就是拿大锤把钢板硬砸成想要的形状,粗得很。
根本不是。
就拿汽车车门的内板来说,那层0.7mm的钢板要压出几道加强筋、几个安装卡扣的凹槽,根本不可能一次冲压成型。要走拉延、修边、冲孔、翻边四道工序,每一步的材料变形量都卡得死死的,要是为了省工序把两道拉延合成一道,钢板内部的应力散不出去,当时压完看着尺寸完美,在仓库堆个三五天,边缘全是看不见的细裂纹,装上车主开俩月,门皮都能裂个口子。

所有冲压工序的核心,从来不是用多大的力把钢板压成想要的形状,而是在材料的塑性变形极限以内,把内应力消干净。之前有个刚毕业的工艺员,为了赶项目节点硬把两道工序合并,压出来的两千件内板放了一周全裂了,那小子躲在消防通道抽了三包烟,最后整批料全当废钢称重量卖了,亏了小十万。
你说这活粗?现在消费电子用的0.3mm不锈钢中框,冲压出来的尺寸公差通常在0.02mm以内,比自动铅笔的笔芯直径还细,差一点都装不上屏幕。
那些跟你日常有关的冲压件,你每天摸好几个

说实话,之前我也觉得冲压件都是离生活很远的工业零件,直到在车间蹲了三天才反应过来,家里好多东西全是这么冲出来的。
厨房的不锈钢洗菜盆,没有一条焊缝,那是800吨的冲床一次拉延出来的,靠的就是钢板冲压时的均匀延展,才敢保证盛水不漏水。电脑主机侧板上整整齐齐的散热孔,连带着侧边的安装卡扣,都是一次冲压完成的,根本不用后期打孔。
现在新的车间跟十年前不一样了,之前老厂的冲床没装红外防护,工人伸手去拿模子里的工件时万一误碰踏板,那事故想起来都后背发凉。现在新设备全是双手按钮,红外光栅一挡,冲头直接就停在半空,根本落不下来。不少厂还给冲床配了视觉检测,工件刚从模子里滑出来,摄像头0.1秒就能扫完有没有毛刺、尺寸偏不偏,比人眼盯久了发涩看走眼靠谱多了。
不过话说回来,哪怕机器再智能,调模的时候还是得靠老张这样的老师傅。那个间隙差多少,哪个位置的材料变形太大容易裂,机器测出来的数是死的,手上摸了几十年攒出来的感觉,真替代不了。
上周离开车间的时候,刚好赶上换班,老张摘下被汗水泡硬的厚手套,揉了揉被噪音震得发木的耳朵,从口袋里摸出个刚冲出来的小铁皮书签,塞给旁边来实习的小孩玩。
车间里的闷响还在一下一下传出来。
那些你天天用的、摸得到的日常物件,就是在这一下一下的锤声里,从一块平平整整的薄钢板,变成了嵌在你生活里的零件。