推开工坊那扇掉了半块漆的铁皮门,裹着焦砂土味的热浪先糊一脸,耳边是混砂机转轴磨着砂粒的嗡嗡闷响,脚边堆着半人高的、敲下来的废砂块,几个穿洗得发白的藏青工服的师傅蹲在铁架边上,拿压勺一下一下刮着砂型的内壁,指缝里嵌的黑砂,洗三遍都留着印子。
那堆看着普通的砂子,根本不是路边随便挖的土
好多人头回见这堆黑黄的砂粒,都以为是工地拉来的河沙。真不是。
这是经过水洗的硅砂,粒度通常在0.1-0.3mm之间,按比例配好膨润土、水,进混砂机滚上二十分钟,出来的才是能用的型砂。型砂的配比精度直接决定砂型会不会塌。水加少了,压出来的型块一掰就掉渣;加多了,浇铁水的时候直接炸砂——上次隔壁班组就因为混砂的徒弟偷摸多倒了两桶水,一炉1400℃的铁水刚浇进去半口,砂型直接崩了半拉,烫得离最近的师傅躲出去三米远,鞋帮都烤焦了半块。

说穿了,砂型铸造的逻辑简单到离谱:就是把这砂子按模型压出空腔,浇进熔化的金属液,等金属凉透了,把外面的砂壳全部敲掉,露出来的就是成品铸件。你家里壁挂的暖气片,小区楼下立着的消防栓阀体,老机加工车间里几百公斤重的机床床身,好多都是这么做出来的。
修型的那十分钟,比浇铁水的三分钟金贵十倍
外行来参观,总盯着浇铁水的环节看,觉得通红的铁水从炉子里流出来,顺着浇道灌进砂型的瞬间最壮观。其实真在车间待久了就知道,浇铁水只要控制好温度和流速,基本不会出大错。反倒是浇之前的修型环节,差一点都不行。
手工修型的误差控制,直接影响最终铸件的加工余量。我上次跟着李师傅学修型腔,拿那个叫提钩的小铁条刮内壁,手稳不住,刮出来一道两毫米长的小棱。李师傅拿指尖一摸,直接拿压勺蹭了三分钟,说这道棱要是留着,浇出来的零件上面就有个凸疤,后面机加工的时候得多费半小时铣刀,亏大了。
砂型的排气通道,是很多新手最容易忽略的细节。型腔做完,得拿细钢针在砂层上扎一排细孔,把砂里的潮气、树脂分解的气排出去。扎浅了,气排不出来,铁水浇进去的时候型腔里鼓个大泡,整个件就废了;扎深了,砂层被扎穿,铁水钻到砂层下面,最后敲砂的时候挖都挖不出来。上次有个刚毕业的小伙子,扎排气孔的时候手晃了,把型腔壁扎穿个小窟窿,补了三次砂都没补牢,最后那箱型直接报废,倒在地上的废砂装了半推车。
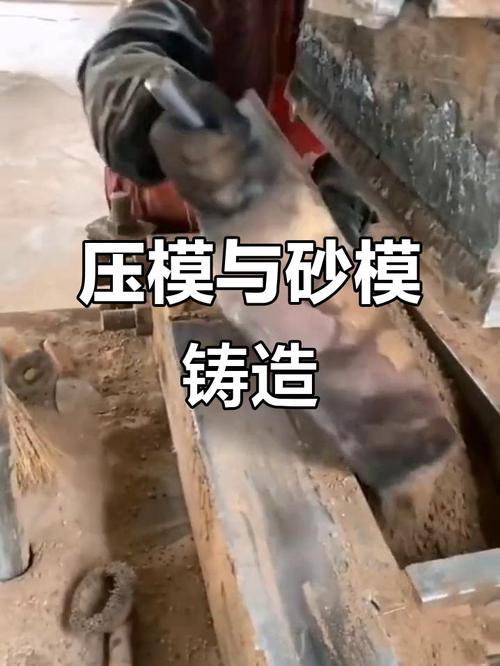
好多人说不就是拿砂子压个模子,有什么难的。真站在修型台边上你就知道——手上稍微抖一下,前面两三个小时的活儿全白搭。
敲掉那层硬砂之后,才知道什么叫真正的”开盲盒”
浇完的砂型得在原地晾四个多小时,等铸件表面温度降到200℃以下,才能拿气锤敲掉外面的硬砂壳。叮铃哐啷的碎砂掉一地,露出来黑黢黢的铸件,这时候的心情跟拆快递盲盒没差。
运气好的,铸件表面平整,尺寸跟图纸对得上,直接转到机加工车间;运气不好的,表面粘了一层硬砂,或者藏着小气孔,甚至内部有缩松,就得拉去回炉。上次我们做的一批机床床身,敲开砂型的时候看着棱角分明挺规整,结果探伤一照,内部藏了个黄豆大的缩孔——就在床身中间的受力位置,外面半点儿看不出来。那批件全部回炉重熔,光电费就花了小几千,班组每个人扣了两百块绩效,心疼得李师傅连续三天打饭都只点半份红烧肉。
不过话说回来,好多人对砂型铸造的印象还停留在”糙、精度差”的老阶段。其实现在用的树脂砂型,尺寸精度通常能做到大约±0.5mm,做个结构复杂的阀体、重卡的桥壳,比别的工艺成本低太多。哪怕是现在的自动造型线,机器把砂子压到固定硬度,效率比手工高好几倍,遇到几吨重的大型水轮机转轮铸件,还是得靠老师傅手工一点点修型——机器做不了那么大的模子。
下班换衣服的时候,从工服口袋里倒出来两把细砂。外面天已经黑透了,车间的灯还亮着,混砂机的嗡嗡声隔着墙传出来。没人给这堆普通的砂子写什么高大上的注脚,它就是老老实实托着滚烫的金属液,凉成一个个能用的零件,装在你家的暖气片上,装在跑在路上的重卡上,装在小区楼下的消防栓上。
糙是糙了点。
但靠谱。