拉削加工:车间里‘一拉成精准槽’的沉默狠角色
2026-11-11 23:25:54 作者:网编
分类:文章
上周跑苏州郊县的汽车零部件厂,刚进车间就被工位上的动静勾住了脚。
没有数控铣那种此起彼伏的切削尖啸,也没有磨床的滋滋噪音,就听见拉床工位传来闷沉沉的“哐——”的一声,液压拉杆带着刀走完全程,工位上的师傅抬手就把工件从工作台上卸下来,旁边的质检小哥拿塞尺卡了卡内槽的宽度,点了点头,直接放去下一道工序。
站在旁边看了十分钟,我突然想起刚入行时第一次见巨型拉刀的场景。
别把它当普通铣削——这玩意的刀齿是”叠台阶”的
很多人第一次听拉削加工,以为就是拿个锉刀似的东西在工件上蹭一下。真不是。
拉削的核心武器是定制的拉刀,整根刀的切削齿是顺着长度方向阶梯排布的——最靠近前端的是引导段,方便对准工件上的预制孔,往后依次是粗切齿、半精切齿、精切齿,最后面是没有切削量的校准齿。每齿的切削量只有几微米到几十微米,整个拉削过程根本不需要设备控制进给,拉刀从孔里匀速穿过去的时候,每个齿依次切掉薄薄一层金属,最后拼出来的型面就是你要的最终形状。
我第一次见到那根用于加工重型卡车变速箱内花键的拉刀时,整个人愣在车间的过道上——那是一根直径接近120毫米、长度快两米的高速钢棒材,表面密密麻麻排了三百多道阶梯状的切削齿,从前端的引导段到后端的校准段,每道齿的高度差都控制在头发丝直径的几分之一,整根刀拿在手里沉得两个小伙子抬都费劲。
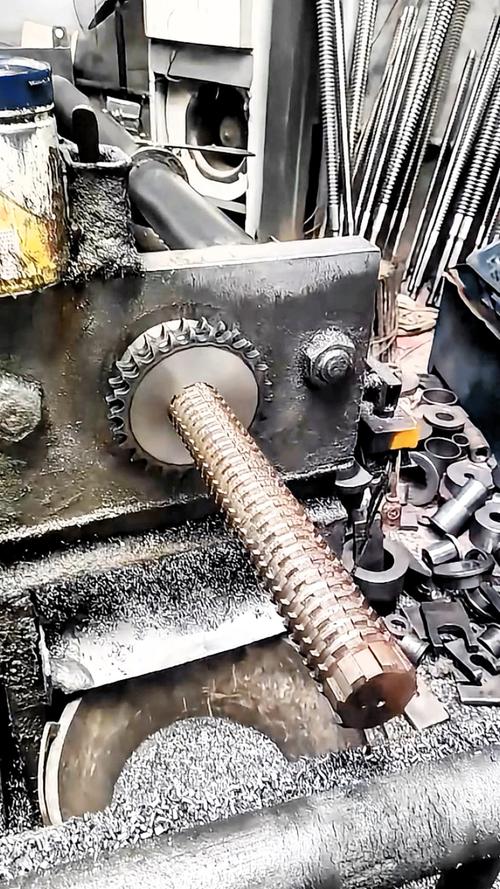 卧式拉床加工汽车变速箱内花键工位实拍
为什么这活在车间里“金贵”得很
懂行的师傅都知道,拉削工位在车间里基本都是“重点保护对象”。
首先是刀贵。这种定制的大规格拉刀,一根十几万是常事,只要有一个齿崩了,整根刀基本就废了,连修都没法修。上次听同行说,有个厂的拉床液压系统出了问题,拉力突然掉了三分之一,拉到一半刀直接断在工件孔里,三个师傅拆了三个小时才把断在里面的刀取出来,那个已经加工到一半的变速箱壳直接报废,算下来光零件和刀的损失就小二十万,当时车间主任脸都绿了。
然后是对设备的要求高。拉床的拉力稳定性要求极高,哪怕拉力波动个几百牛,拉出来的型面就会歪,直接超差。而且拉削对工件的“脾气”也挑,铸件不能有砂眼,材料硬度不能太高,不然刀头撞到硬点,直接崩个缺口。
说实话,我刚入行的时候也觉得,不就是拉个槽,用数控铣跑个几遍不就完事了?直到亲眼见了拉削出来的面和铣出来的面的对比,才知道根本不是一回事。铣出来的内齿侧面,哪怕用进口的涂层铣刀,也能看到一圈圈的走刀纹,粗糙度最多到Ra1.6,装到变速箱里,跑个几万公里就会因为配合面磨损出现间隙,换挡的时候哐当响。但拉削出来的面,表面粗糙度能稳定达到Ra0.4到Ra0.8,跟摸在玻璃上似的,没有明显的刀纹,配合间隙能控制在几微米,装上去跑十几万公里都不会出现松旷的问题。
而且批量越大,拉削的优势越明显。一次走刀就完成从粗切到精修的全过程,加工一个内花键零件,从装夹到卸件不到30秒,比数控铣反复换刀、找正、分进给走刀快几十倍,摊到每个零件上的成本能压到很低。
 阶梯式定制内花键拉刀齿部结构特写
那些被你忽略的“拉削痕迹”,早就融进日常里了
 那些被你忽略的“拉削痕迹”,早就融进日常里了
你可能从来没听过拉削加工,但你接触的很多工业品里,都有拉削留下的痕迹。
就拿最常见的手动挡汽车来说,变速箱里连接传动轴和一档齿轮的内花键,基本都是拉削做的。这个位置的配合精度直接决定了换挡的手感,要是型面精度不够,开个几万公里就会出现换挡卡滞、打齿的问题。还有液压系统里的齿轮泵定子槽,槽的平行度差个几微米,泵的噪音就会大很多,寿命直接砍半,这种要求高平行度的窄槽,很多也是靠拉削加工出来的。
不过话说回来,现在也有不少人在琢磨找新工艺替代拉削,比如滚插、慢走丝加工。其实算下来,只要批量到了几万件以上,拉削的单件成本还是最低的,加工出来的零件一致性更好,根本不是其他工艺能随便替代的。
上次在车间跟干了三十年的老钳工聊天,他说现在有厂家在试带涂层的硬质合金拉刀,寿命比传统高速钢的高好几倍,具体的实测数据我没拿到公开的准确值,就不乱说了。
有时候站在拉床旁边看,就觉得这工艺特别像车间里那种闷头干活的老技工,不吵不闹,走一刀就把活干得漂漂亮亮,连个多余的毛刺都不给你留。根本不需要什么花里胡哨的噱头,精度够稳,效率够高,就够在车间里站稳脚跟。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
拉削加工:车间里‘一拉成精准槽’的沉默狠角色
文章链接:https://zystgy.cn/a/66628