刚推开门进长安那家模具厂的车间,混合着脱模剂、切削液和ABS料受热的味道直接扑脸。
班长在机台边上冲我招手,指尖捏着刚顶出来的透明遥控器壳,指腹蹭了蹭合模线的位置,眉头皱得能夹死蚊子。
我凑过去看。
0.02毫米的偏差。
搁普通人眼里,这壳子光滑透亮,连个毛刺都没有,完美得很。搁我们干了快十年模具的人眼里,这偏差就是要连夜拆模修的信号——今天要是不把分型面重新配好,明天跑量产的时候,飞边能厚到客户用手一掰就掉。
刚从机台拆下来的模具,比你想象的娇贵
别听人瞎扯什么模具就是两块铁疙瘩。真不是。
你看着那几百公斤重的模架,硬邦邦的钢块,其实娇贵得很。分型面的贴合精度,是整套模具能不能顺畅跑量产的第一道坎。钢块从铣床上下来的时候,表面带着肉眼看不见的变形,你要是直接拼起来合模,缝隙能藏进去半张A4纸。之前有个刚入职的设计员不信邪,觉得铣床加工的精度够了,省了配模的步骤,结果第一模打出来,分型面的飞边顺着缝隙流了快半米长,清理飞边的工人刮了半个多小时才刮干净。
配模的时候得拿红丹粉抹在分型面上,合模来回蹭,看接触点的分布。要求不高?接触面积要到85%以上才合格。那些没蹭到的地方,就得拿油石一点一点磨,磨到最后,手指摸上去没有一点台阶感才行。我上次跟着钳工王师傅磨了三个小时的分型面,腰都直不起来,最后拿塞尺量,整个分型面的缝隙不超过0.01毫米,才敢合模上机。
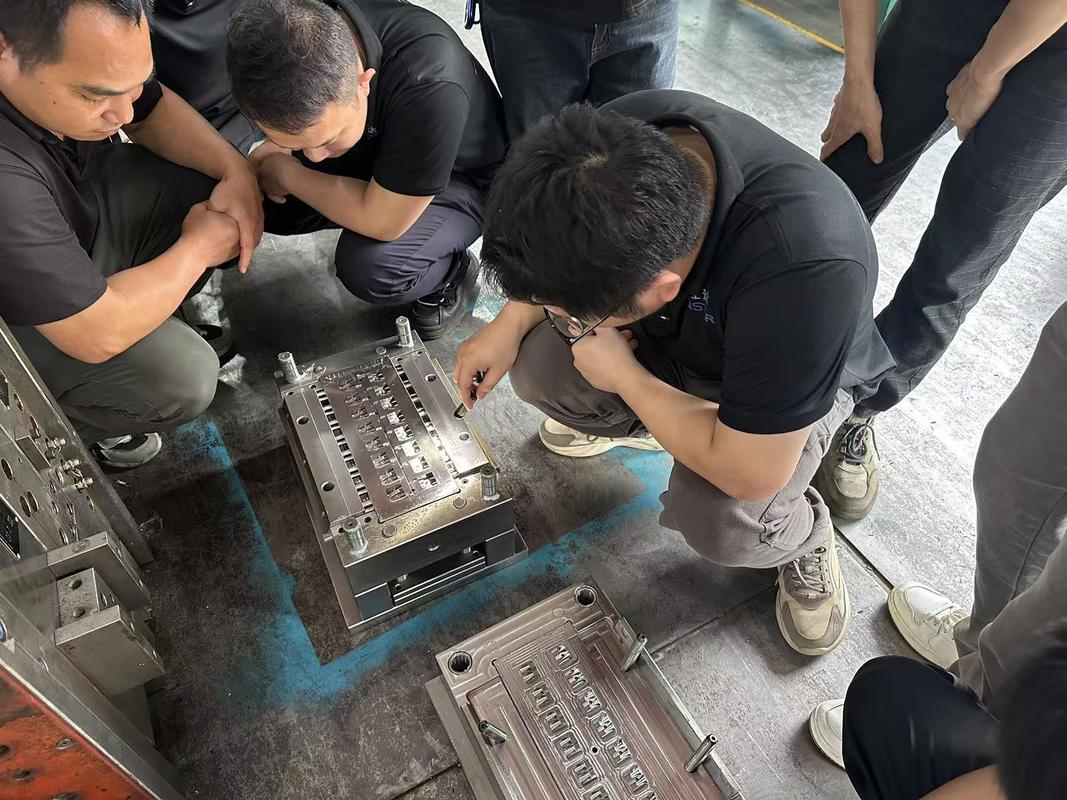
真的。
谁没在这上面栽过跟头?
冬天车间温度只有五六度的时候,你要是把刚从冷库里拿出来的模仁直接装到模架上,不做预热,200多度的熔融塑料冲进去,热胀冷缩的应力直接能把型腔撑出小裂纹。我前年碰到过一次,赶交期没顾上预热,第一模刚打满,型腔角落直接裂了个两厘米的缝,换一块模仁花了两万多,现在想起来还肉疼。
模具里藏的那些“小心思”,根本不会写在教科书上
教科书上会告诉你,注塑模具由浇注系统、成型零件、冷却系统、顶出机构组成。但它不会告诉你,这些零件的位置差个一两毫米,能让你调机调上整整两天。
就说冷却水路吧。
很多人以为就是在钢块上钻几个直洞,通上循环水就行。哪有这么简单。水路离型腔的距离差2毫米,打出来的产品缩水率能差出好几个百分点。之前有个设计员算水路的时候,怕钻洞钻到型腔,特意把水路往外侧挪了5毫米,结果打出来的产品,侧壁缩得坑坑洼洼,调机师傅把料温降了、保压加了,折腾了两天都没解决。最后拆模把水路往型腔方向挪了3毫米,第二模打出来,表面光滑得连个缩水印都没有。
还有顶针的位置。你要是把顶针设在外观面的正中间,哪怕你把顶针端面抛光得跟镜面一样,打出来的产品放个十天半个月,那个位置总会出现一个隐约的圆形印子——因为那个位置的塑料密度跟别的地方不一样,内应力慢慢释放出来,客户拿反光板一照,直接打回返工。

说实话,我见过最鸡贼的老模具师傅,会在容易粘模的型腔表面偷偷喷一层超薄的特氟龙涂层,别人拆模检修的时候根本看不出来。就靠这层膜,脱模的时候顺得很,再也不会出现塑料粘在型腔上刮花表面的情况,少修了多少次模。这种经验,哪个教科书会教?
没人教的。
全是踩坑踩出来的。
哦对,还有个小细节,你要是打容易产生浮纤的玻纤增强塑料,得在型腔表面做蚀纹,不能做镜面抛光——不然玻纤顺着料流冲在镜面上,打出来的表面全是顺着料流方向的白印子,擦都擦不掉。
别被“精密制造”的名头吓住,它也有解决不了的烦心事
很多人对注塑模具的误解,就是觉得它是越贵越好、越精密越好。
真不是。
你要是只打个几千模的小批量产品,比如做个活动用的塑料展示牌,非要用淬硬到HRC50以上的进口钢做模仁,那纯纯是浪费。这种批量的产品,用普通预硬钢做模仁足够,打个几万模都不会坏,成本能省一半还多。我之前碰到个客户,上来就说要做“最好的模具”,要打个几千个塑料收纳盒,算下来光模具费就要十几万,其实他的产品总共卖都卖不到十万块,图啥呢?
还有人觉得,模具做出来装上机台,就可以一劳永逸跑个几十万模。哪有这么好的事。打加玻纤的塑料的时候,玻纤就像细砂纸,天天磨着型腔表面,打个十万模,原本光滑的型腔就被磨得发糙,打出来的产品没有光泽,就得拆下来重新抛光。碰到料里面有腐蚀性的添加剂,型腔表面还会生锈,不及时处理,打出来的产品表面全是锈点。
现在行业里也在变。以前大家做冷却水路都是直上直下的钻孔,现在开始做金属3D打印的随形水路,顺着型腔的形状走,离型腔的距离全是一样的,冷却效率能提30%,打一个产品的周期能缩个三四秒。一天跑24小时下来,能多打几千个件,算下来省的电费、人工都很可观。不过话说回来,这种3D打印的模仁贵啊,现在也就做高端消费电子件的厂舍得用,普通做日用品的厂,算来算去还是传统的直钻水路划算。
上次下班的时候,王师傅蹲在车间门口抽烟,说他干了三十年模具,到现在碰到新的塑料材料,还是要拆好几次模才能摸清楚脾气。
哪有什么一劳永逸的事啊。
你手里拿的每个光滑的塑料件,背后都是跟钢块、温度、缝隙死磕出来的结果。