上周去东莞大岭山一个同行的车间转,一进门就听见骂声——CNC调机师傅蹲在机床旁边,手里攥着个刚铣废的铝合金壳体,脸黑得像锅底。问了才知道,夹具定位销松了0.02mm,整批120件工件全超差,光返工费就够买三套新机床夹具。
很多人对机床夹具的认知,还停留在“找块钢板打两个孔,能把零件压住就行”的阶段。真干过机加工的都知道,这几块铁疙瘩,才是决定你产线良率、效率、成本的核心环节。
别把机床夹具当“随便焊个架子”的边角料
我刚入行的时候,跟着师傅在江苏太仓的汽车零部件厂做三坐标测量,当时车间里有台日本大隈的卧加,配的是原厂的液压夹具,换型时间比旁边国产机床的手工夹具快整整40分钟。就这,还是2012年的配置。
很多小厂的老板算不过来账:买个夹具花几万块,还不如找个电焊工,半天就能焊个架子出来用。可他们没算过,这种“土架子”的定位精度差多少,夹紧力波动有多大,批量加工的时候废件率能高到什么程度。我见过最离谱的,一个做五金配件的小作坊,自己焊的夹具定位面没有做淬火处理,加工了不到2000件,定位面就被切屑磨出了深沟,零件装上去之后歪歪扭扭,铣出来的平面度差了0.3mm,整批货全退给了供应商,赔了快十万。
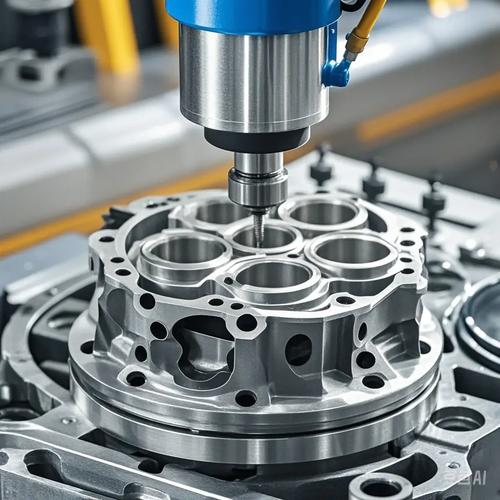
问:“我买的机床本身带的平口钳能不能当固定夹具用?”
答:“能用,但仅限单件小批量打样。你要是上批量生产,平口钳的夹紧力波动、定位基准的重复精度,撑死了也就±0.05mm,要是做航空铝件的薄壁加工,光切削应力带来的变形就能把这0.05mm的精度吃掉大半,最后废件率能飙到15%以上。”
那些藏在夹具里的“看不见的成本”
之前碰到过一个做新能源电池结构件的客户,算过一笔账:他们车间16台加工中心,每台每天换型3次,每次换型要拆夹具、找正、打表,平均耗时27分钟。一天下来光换型就耗掉216分钟,相当于少干3.6个小时的有效加工时间。按当时的机加工时费120块/小时算,一年下来光换型的隐性损耗就快70万。
💡 很多人算夹具成本的时候,只会算买夹具的一次性采购价,从来没人算过夹具全生命周期里的换型时间、维护成本、带来的良率提升——这才是大头。
我之前见过一个做光伏配件的客户,三年前为了省成本,没上专用的夹具,全靠人工压板装夹,结果车间里6个调机师傅,每天有一半的时间都在拆压板、找正零件,根本没心思优化切削参数。去年他们上了快换夹具系统,直接裁掉了两个专门负责装夹的辅助工,光人工成本一年就省了18万,加工效率还提了30%。
问:“夹具做的越复杂、越贵就越好吗?”
答:“真不是。我见过花十几万做的专用夹具,结果客户的产品迭代周期从18个月缩到了6个月,夹具刚用了三分之一的寿命就直接当废铁卖了,亏得老板直拍大腿。夹具的设计核心从来不是越精越好,是要匹配你当下的批量、加工精度要求、换型频率。比如做每年只有几千件的小批量非标件,你整个快换夹具系统就够,没必要上全液压的专用夹具,钱花得冤。”
❗ 别踩的坑:很多夹具设计的时候只考虑了夹紧刚性,没考虑切屑排出的空间,最后加工下来的铝屑全堵在定位面和夹紧块的缝隙里,清一次屑要花10分钟,时间长了定位面被铁屑磨出凹坑,精度直接垮掉。这种问题我在至少20个车间见过,根本不是什么技术难题,就是设计的时候没去车间蹲半小时看实际加工场景。
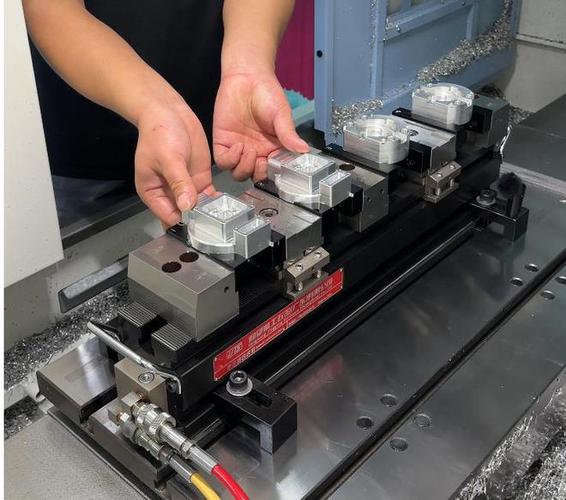
夹具的精度,从来不是靠打表调出来的
很多新入行的调机师傅有个误区:夹具装到工作台上,打表打到0.005mm以内就算合格了。错。
真正影响批量加工良率的,是夹具的重复定位精度——也就是你每次拆下来再装回去,定位基准的偏差有多大。通常合格的批量生产用夹具,重复定位精度要控制在±0.01mm以内,不然你今天调的零点,明天装上去偏个0.02mm,加工出来的孔位全错。
去年帮一个做医疗精密零件的客户整改夹具,之前他们用的手工压板,每次装夹零件要敲半天,找正要花10分钟,后来换了带定位销的零点快换夹具,换型时间从12分钟缩到40秒,零件的一致性直接提了一个等级,废件率从8%降到了0.3%——算下来不到半年就把买夹具的钱赚回来了。
✅ 给所有机加工车间的小建议:如果你的车间年加工量超过10万件同类型零件,真的别再用手工敲压板、拧螺丝的老办法了。算上人工成本、废件成本、时间成本,这套老方法的性价比,早就比不过一套靠谱的快换夹具了。
不过话说回来,也不是说所有车间都要砸钱上贵的夹具。比如你就是做单件小批量的模具加工,一个月也就加工十几个异形件,那平口钳、压板搭着用完全够,没必要跟风买几十万的柔性夹具系统,钱要花在刀刃上。
毕竟干机加工这行,省下来的每一分成本,都是实打实的利润。