站在数控铣床旁聊切削刀具:那些被铁屑裹着的门道
2026-10-31 10:56:46 作者:网编
分类:文章
刚跨进三号车间的门,铣床上飞出来的卷状铁屑就蹭过了帆布鞋面。
烫得人猛地缩脚。
操作的张师傅头也没抬,手里的扳手往刀塔上一磕:”别躲,这玩意儿就是切削刀具啃下来的,温度能有八百度。”
那种刚从切削区飞出来的铁屑,带着暗橙色的余温,落在车间的水泥地上,能把浮起来的灰尘烫出一个个小小的凹痕。没人会特意去捡,等下班扫地面的时候,这些卷成弹簧的铁屑会被磁铁吸进废料箱,回炉重造。
刀头那点硬本事,不是瞎堆料
很多人进车间第一次见装在刀塔上的刀,总觉得不就是一块硬邦邦的金属块?
错。
真正决定刀好不好用的,从来不是材料堆得够不够贵,而是切削刃的硬度、韧性、耐热性能不能刚好匹配要加工的工件。比如加工普通45号钢的硬质合金刀,维氏硬度大概在1500左右,比普通碳钢硬了七倍还多——要是拿硬度不够的高速钢刀去硬干,刚走个几十米的行程,刃口就磨钝了,加工出来的零件表面全是波浪纹,摸上去喇手。
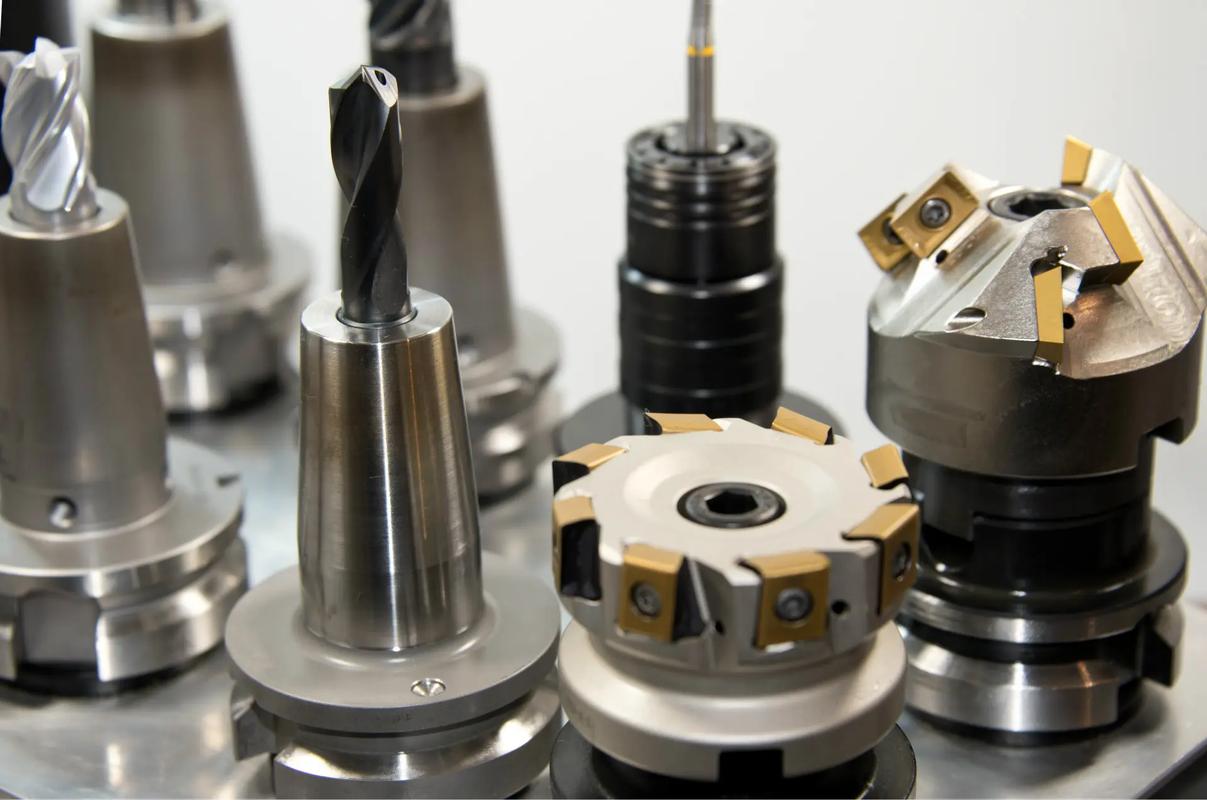 数控铣床刀塔上装夹的硬质合金切削刀具特写
别以为硬就万能。上个月新来的实习生,偷拿了一块加工淬硬钢的陶瓷刀去铣铝合金,刚走了三刀,刀面就粘了一层铝屑——直接把刃口糊死了。为啥?陶瓷刀太脆,和铝合金的亲和力又强,高速摩擦下铝屑直接焊在刀面上,再好的刃口也白搭。
造一把合格的刀,要过多少道”烤问”
别觉得这东西造起来容易。
最开始的原料是碳化钨粉末。粒径通常只有1到2微米。比面粉细得多。把粉末按比例混好钴粉,压成小小的坯块,送进真空烧结炉——一千四百多度的温度下烧两个小时,整个过程温度差不能超过5度,不然内部就会出现看不见的孔隙,装到机床上一转,受点冲击就崩块。
烧好的坯体还要磨。
磨刃口的砂轮是金刚石做的,转起来的尖啸声能穿透整个车间,磨出来的刃口圆角,通常要控制在5微米以内——什么概念?比头发丝的十分之一还细。磨好的刀还要上涂层,一层一层的氮化钛铝或者碳化钛,薄得只有几个微米,但是能在高温下把刀和工件隔开,减少粘黏,还能扛住氧化。
 硬质合金切削刀具刃口磨削加工车间实景
我之前见过一批烧结出问题的刀,外观看上去和合格的没差,装上去加工钛合金,走了不到一百米就崩了三个刃口——拆下来对着光看,内部有个针尖大的孔隙,就是烧结的时候温度飘了两度弄出来的。这种刀要是流到用户手里,干报废的工件钱,比十把刀的成本还高。
你每天碰的东西,大半都靠它”啃”出来
很多人觉得切削刀具是工厂里的东西,离自己的生活远。
真不是。
你手机中框的铝合金倒角,是铣刀跑出来的;你家汽车发动机里的曲轴油槽,是成型刀拉出来的;甚至你用的不锈钢水杯的卷边,都是旋转刀具切出来的。没有靠谱的切削刀具,你想做个尺寸分毫不差的零件,全靠钳工拿锉刀一点点磨?那得磨到猴年马月。
上次接了个薄壁铝合金件的订单,壁厚才1.2毫米,之前拿的陶瓷刀硬得很,但是一铣,薄壁就震得抖,尺寸超了0.02毫米,直接报废了二十多件。现在想起来都心疼——那二十多件铝合金坯料,光材料钱就小两千,全当给刀当陪练了。后来换了带梯度涂层的硬质合金刀,基体带点韧性,刃口涂了层防粘的材料,既能扛住铝合金的粘黏,又能缓冲振动,一次走刀就成了。
张师傅擦刀的时候有个习惯,永远顺着刃口的方向擦,逆着擦的话,刚磨好的刃口直接就出毛刺了。上次有个徒弟不懂,拿无纺布逆着刃口蹭了两下,装上去加工出来的零件表面全是细密的刀纹,被张师傅骂了半小时。
下班的时候张师傅把换下来的旧刀收进工具柜,柜子里整整齐齐摆着几十把用过的刀,每一把上面都留着不同工件的加工痕迹——有的沾着钛合金的灰,有的裹着铝屑的印子,有的刃口已经磨得只剩个小三角。这东西从来不是什么摆在展台上的高精尖摆件,就是车间里实打实干活的家伙,铁屑裹着,油污沾着,转起来就啃出你身边能用的零件。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
站在数控铣床旁聊切削刀具:那些被铁屑裹着的门道
文章链接:https://zystgy.cn/a/62972