上个月在装配线蹲了三天,盯着那批刚换了焊缝位置的装载机前车架,测出来的振动值比旧设计低了22%。旁边刚毕业的小年轻举着测温枪凑过来,喊得整条线都能听见:”这不是之前仿真跑出来的数吗?真准啊!”
我当时没接话。
说真的,这要是搁十年前,谁敢信?那时候车间里提起CAE,所有人的第一反应都是——办公室里那群戴眼镜的人,对着电脑拉一堆密密麻麻的网格,花几十万买的软件license,算出来的结果到现场全对不上,纯纯的浪费钱。
你以为的CAE,和车间里真在用的CAE,根本不是一回事
很多人听到”仿真”两个字,总觉得是玄乎的高科技,其实说穿了特别朴素。
你要算一块厚钢板从1米高的平台掉下来会不会弯,搁二十年前的办法是什么?找块同材质的真钢板,焊个架子从同一高度砸下去,砸弯了就换块钢板加厚,没弯就再减薄,来来回回砸个十次八次,差不多就能摸出靠谱的参数了。
现在的CAE,就是把这套砸钢板的流程搬到电脑里。把整块钢板拆成几百万个毫米级的小格子,给每个格子标上对应的材质属性——比如这块钢板的屈服强度是多少,弹性模量是多少,再设好下落的速度、接触地面的硬度、钢板表面的防锈涂层厚度,让电脑一步步算每个小格子受到的力、产生的变形,最后把所有格子的结果拼起来,就能知道哪个位置会最先开裂,哪个位置的强度还有富余。
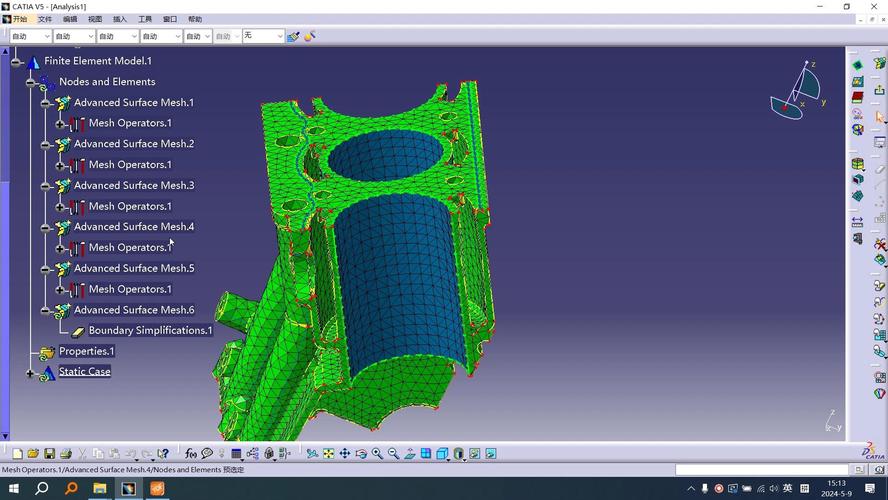
我刚接触CAE那会,最烦的就是对着软件吹牛逼的销售,张嘴就是”零实物试错,所有问题提前解决”。
拉倒吧。
去年我们给一个新的高压液压阀块做仿真,模型算出来的耐压值能到32MPa,结果实物打压到27MPa就开始往外渗油。查了三天原因才发现,建模的时候我们把阀块内部的流道倒角设成了行业常规的R1,实际加工的时候,铣刀走出来的尖角因为工人换刀不及时,留的是R0.3的锐边,应力直接在那个尖角位置集中,根本不是软件算错了。
CAE最值钱的地方,从来不是算得准,是帮你少走弯路
很多人觉得CAE的核心难点是”算得准”,其实根本不是。
真在车间待过的人都知道,你要让仿真结果和实际零件的表现对上,得把现场所有上不了台面的”鸡毛蒜皮”,全塞进模型里。比如焊缝的余高有多少,螺栓拧紧的预紧力偏差有多大,甚至夏天车间里钢板的温度比冬天高10度,材料的屈服强度都会跟着变。这些细节你漏一个,最后算出来的结果就能和实际差出去十万八千里。
之前我们做新的输送机托辊,一开始设计员想当然把壁厚加了2mm,算重量的时候发现比老款重了18%,连配套的皮带机驱动电机都得换更大功率的,成本直接涨了一大截。后来我们用CAE跑了三个不同壁厚的方案,找出来刚好满足抗弯强度的最薄值,比原来的设计轻了12%,一年下来光钢材采购成本就省了小几十万。
这钱要是靠实物试,你得做多少个托辊,压多少轮疲劳试验?等你摸出最优值,市场都被别人抢光了。
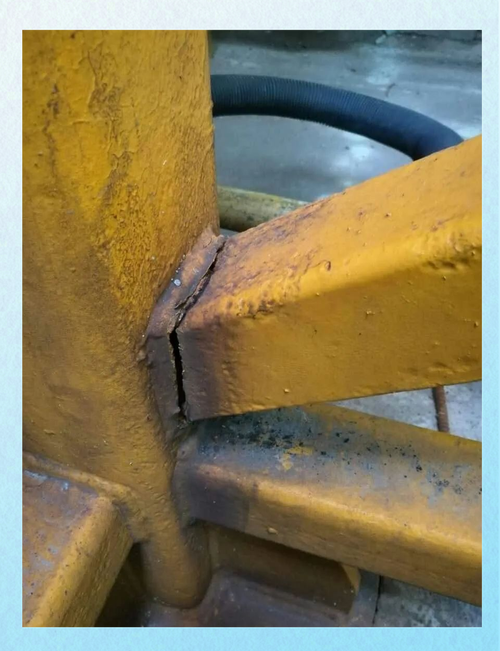
别被吹上天的说法骗了,CAE到现在也不是万能的

现在总能看到各种说法,说什么”AI结合CAE,以后根本不用做实物试验了”。
说实话,我是不信的。
就拿最基础的材料参数来说,很多国产高强钢,手册上标的参数,和实际进厂某一炉批号的实测值,差个5%都是常事。你照着手册上的理想参数算,就算模型建得再精细,结果也得打个折。更别说那些加工过程里带出来的残余应力,铸造件内部藏的小砂眼,焊接热影响区的性能波动,这些东西你根本没法100%精确塞进模型里,只能靠多年攒的经验给个大概的修正系数。
上次我们跑一个驱动桥壳的疲劳寿命仿真,算出来的使用寿命能到120万公里,结果路试跑到70万公里就断了。拆下来看,断裂的位置刚好是铸造的时候夹了个直径2mm的小砂眼——这玩意你建模的时候总不能凭空在模型里挖个坑吧?总不能吧。
真的。
我现在带徒弟,头一个要求就是先去装配线蹲满一个月。得知道每个零件是怎么装上去的,工人拧螺栓的时候会留多大的劲,哪个位置的焊缝最容易焊出缺陷,把这些东西摸得门清了,再回来碰仿真软件。不然你对着软件拉的再漂亮的网格,都是空中楼阁,一到现场就得露馅。
现在很多人把CAE吹成工业设计的核心,说的太玄了。
其实它就是个帮你省时间、少踩坑的工具,就像你开车时候用的导航,能帮你绕开已知的堵点,避开已经标出来的坑。但你总不能闭着眼跟着导航开吧?那些没被标出来的突发状况,该你自己留神的,半分都少不了。