那是台罩着全封闭金属护罩的机器,没有传统焊机滋滋的电弧声,也没有脚边溅得到处都是的焊渣,只有护罩缝隙里漏出来的、冷得发蓝的微光。第一次见的人总忍不住怀疑——这玩意儿真的在干活?
最先打破的是老焊工的习惯
以前的车间,老焊工的防护服永远有大大小小的烧洞,焊的时候必须把焊帽压得低低的,不然弧光闪一下,眼白得红三天。烟味裹着金属粉尘飘半条街,下班洗把脸,水都是黑的。激光焊接的设备完全是另一套路数。
护罩一关,外面只能听见风扇运转的低鸣,连焊枪碰到金属的滋滋声都轻得像蚊子叫。没有飞溅的火星,没有呛人的焊烟,头回转岗的老焊工总忍不住伸手去扒护罩,被班长骂过不止一次——那束漏出来的激光,比普通焊弧光的破坏力强得多,哪怕露个小缝照到皮肤上,都能烫出个不流血的浅疤。
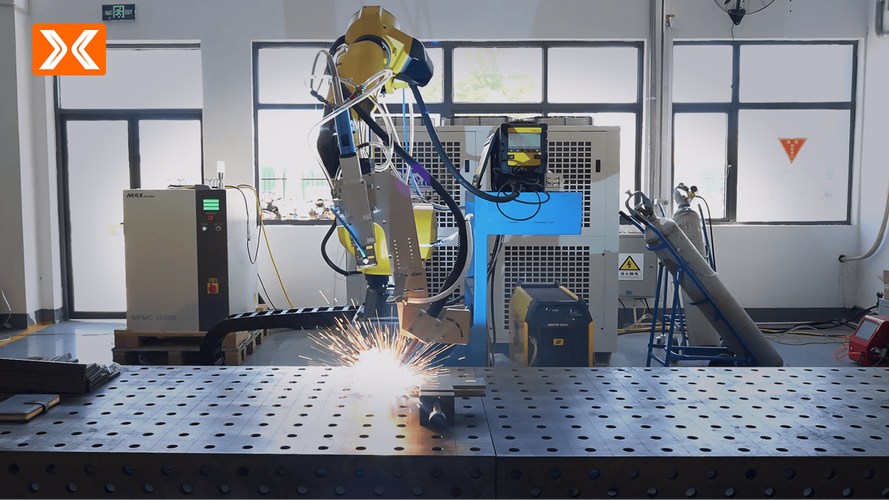
说真的,我头回见这阵仗也犯嘀咕,连个焊花都没有,能焊牢?
张师傅拿过一块焊好的镀锌板给我敲了敲:”你找焊道在哪?”
我摸了半天,才在两层板的接缝处摸到一条细得跟铅笔印差不多的痕迹——那就是焊道。激光焊接的核心能量来源,是聚焦到微米级的高密度激光束,靠极高的能量密度把金属瞬间熔化,根本不需要电弧,也不需要填充大量的焊材。以前用二保焊焊车门边框,焊完的焊瘤凸出来一大块,得拿角磨机磨半天,磨下来的铁屑能扫半簸箕。换激光焊之后,焊道细得几乎和母材齐平,拿抹布一擦就亮,连打磨的工序都省了。
看起来简单,调参数能把人磨疯
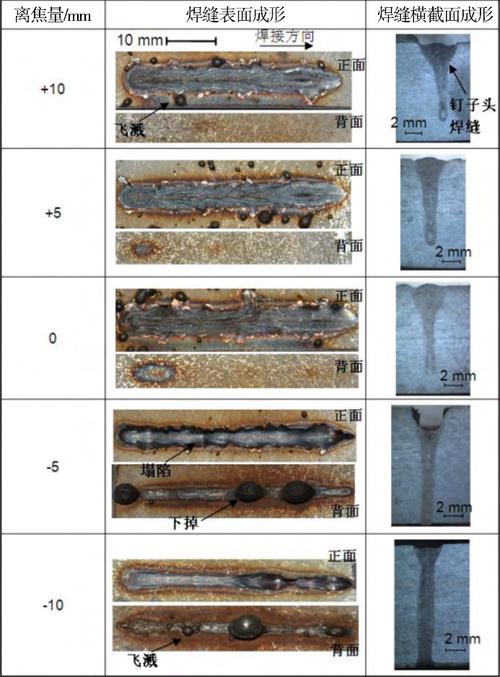
别以为设备开着就能焊出合格的零件。调参数那事儿,没个三五年的现场经验,根本摸不准门道。1.5毫米厚的镀锌板,功率开高了,直接烧穿个圆洞,漏得跟筛子似的;功率开低了,两层板就表面粘了薄薄一层,拿手一掰就开,根本不算有效焊接。连光斑的对中位置,差个0.1毫米,焊道就偏到母材外面去了,整批零件都得按报废算。
我上次见个刚毕业的小师傅,蹲在设备旁边调了俩小时参数,试焊了二十多片试样,不是烧穿就是虚焊,急得满头汗,最后蹲在车间门口抽了根烟才缓过来。
很多人觉得激光焊接是万能的,啥材料都能焊。错得离谱。
碰到纯铜、纯铝这类高反材料,激光打上去大半能量都被反射回来,要么能量不够焊不牢,要么反射的光把设备里的保护镜片打花,换一片镜片就得花小几千。现在车间里常用的高反材料焊接,都得搭配特殊的摆动激光头,让激光束在焊道里来回小幅度摆动,才能保证熔深均匀,减少反射带来的能量损失。以前焊铝合金构件,得提前拿钢丝刷把表面的氧化层刮得干干净净,不然焊道里全是气孔,做打压测试的时候漏得一塌糊涂。换了摆动激光之后,连刮氧化层的工序都能省掉一半,省下来的时间都是实打实的产能。
离你远吗?其实你天天都在碰
别觉得这是实验室里飘着的高端技术,你日常碰到的东西,好多都靠激光焊接拼起来的。手机的金属中框,接缝处的焊道细得几乎看不见,靠的就是激光焊接;新能源汽车的电池包壳体,接缝处必须做到完全密封,不能漏一点电解液,用激光焊接的变形量通常能控制在零点几毫米以内,比传统焊接靠谱得多。
有人说激光焊接的焊缝不结实。其实熔深够的话,焊缝的强度比母材本身还高——你把焊好的零件使劲掰断,断的地方往往是本来的金属材料,不是焊道。
不过话说回来,这工艺也不是啥场景都适配。碰到二三十毫米厚的厚钢板,你拿激光焊得堆个好几层才能焊透,效率还不如传统的埋弧焊,完全犯不上。
现在车间里正在试和六轴机器人联动的激光焊接工位,不用人蹲在设备旁边守着调参数,摄像头扫一遍零件的接缝位置,自动算出该用多大功率、走多快的速度。以后老焊工也不用天天守在设备旁边吸金属粉尘了。