车间里那把"齿状长刀":拉削加工的实在本事
2026-10-19 14:27:51 作者:网编
分类:文章
刚推开机加工车间的门,先接住的不是铣刀的尖啸,是拉床配重块砸下的闷响——咚。
沉。
震得脚边卷成小圈的铁屑都弹了半寸高。
操作工穿着沾了切削液的工装,把个灰黑色的钢套往工装座上一卡,按动电钮。那根比成年人上半身还长的刀杆,带着一排错落的齿,稳当当地从钢套内孔穿了过去。
整个过程不到三秒。
拿下来的钢套内孔亮得能照见人脸上的油点,六个键槽棱线笔直,摸上去没有半点毛刺刀纹。
这就是拉削加工。
三秒干完二十分钟的活,靠的不是蛮力
刚入行的小孩第一次见这场景,多半要愣半天。换以前用插床插同样的键槽,得守在机床边二十分钟,换三次刀,反复测尺寸,最后内孔表面还得拿砂纸蹭半天才能达到粗糙度要求。
拉削凭什么快?
说穿了全在那把刀的设计上。分层切削的齿升量是核心——第一排齿刚接触工件,只切下几丝厚的薄皮,后面每一排齿,都比前一排高出固定的尺寸,整把刀走完,工件上预留的所有加工余量,就被这一排齿分成几十层,挨个切完。最后几排是不带切削量的校准齿,顺着已经成型的表面滑过去,连挤带压,出来的尺寸直接卡在公差带中间,表面粗糙度通常能达到Ra1.6甚至更高,这个数值可以查机械加工工艺手册,不是瞎吹的。
别看着流程简单,坑多了去了。
那把刀的成本,真不是小厂子能随便扛的。普通高速钢拉刀还好,要是加工淬硬材料的硬质合金拉刀,一根的价格能顶半台普通卧式车床。装夹的时候定位面沾了半粒铁屑,刀杆走偏半丝,整排齿就可能崩刃。上次隔壁班组的小李,擦工装的时候漏了个铁屑在定位面上,拉出来的二十个键槽全歪了,光修复拉刀的费用就花了小两万,半个月绩效全扣干净。
说起来都肉疼。
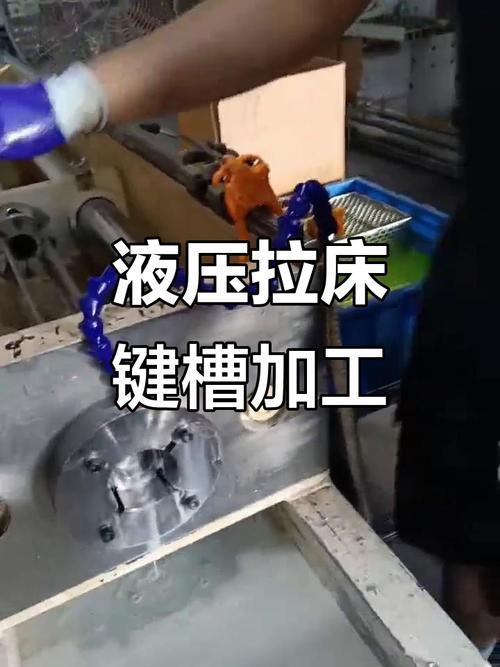 卧式拉床加工内键槽现场实拍
看着偏门,其实藏在你每天碰的东西里
很多人觉得拉削是车间里的小众工艺,离日常生活远得很。
真不是。
你家新能源汽车变速箱里的同步器齿套,电动车电机轴上的内花键,甚至山地车飞轮的内孔定位槽,全是用拉削做出来的。
为啥偏偏选它?
这些位置的配合精度要求太高了。内齿要是尺寸差个几丝,跑起来就会出现旷量,噪音大,用不了多久就磨坏。别的加工方法要么精度达不到,要么效率太低,批量生产的时候算下来成本压不住。拉削刚好卡在这个平衡点上——一次走刀就成型,尺寸稳定性好,批量越大,单件的成本越低。
当然它也不是万能的。
小批量生产基本不会选拉削。毕竟刀贵,要是只做三五件,摊到每件上的刀具成本,比用插床、线切割加工高十倍都不止。所以你很少在打样车间看到拉床的影子,它永远是批量生产线上的主力。很多人对拉削还有个误解,觉得它只能加工内孔。其实平面拉削、外齿轮拉削都能做,只是内形加工是它最擅长的领域而已。
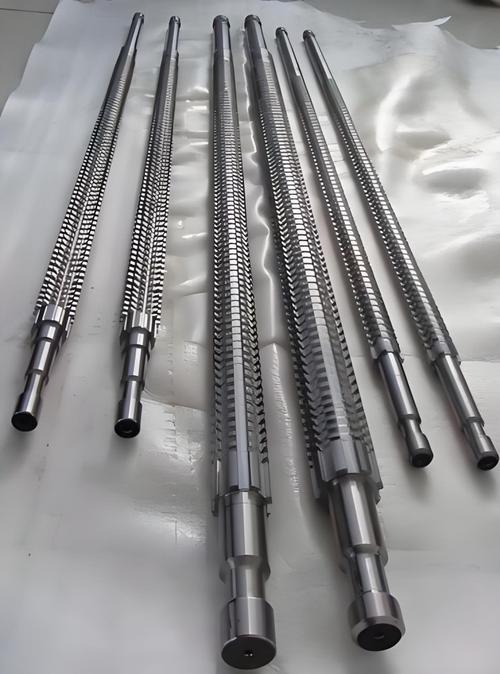 渐开线花键拉刀齿形特写
老工艺的新变化,从来不是瞎折腾
 老工艺的新变化,从来不是瞎折腾
这工艺从上个世纪初就开始用了,算下来快一百年了。
前几年去行业展会逛,看到新款的数控拉床,走刀速度比十几年前的老设备快了近一倍,还带了在线尺寸检测——拉完的工件刚退下来,传感器就把内孔尺寸传到屏幕上,超差了直接报警,不用操作工拿千分尺挨个测。拉刀的涂层技术也进步了,以前的高速钢拉刀拉个几百件就要拆下来磨刀,现在带涂层的硬质合金拉刀,连续拉几千件都能保持刃口锋利,寿命涨了好几倍。
不过话说回来,不管设备怎么改,拉削的核心逻辑从来没变过——就是靠那一排错落的齿,把大的加工余量拆成小份,一次走完。
没有什么玄乎的黑科技。
就是车间里摸爬滚打几十年攒出来的实在经验:定位基准的清洁度要够,拉刀的刃磨精度要稳,切削液要冲到位,别为了赶速度硬提走刀量。
上次跟做了三十年拉床的王师傅聊天,他说现在的年轻人总想着搞点新花活,其实干拉削最忌讳浮躁。你对刀的时候差个半丝,机床跑的时候晃一下,出来的工件就是废品,连补救的余地都没有。
他说这话的时候,手里正摸着那把刚拆下来的拉刀,刃口亮得像新的一样。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
车间里那把"齿状长刀":拉削加工的实在本事
文章链接:https://zystgy.cn/a/62292