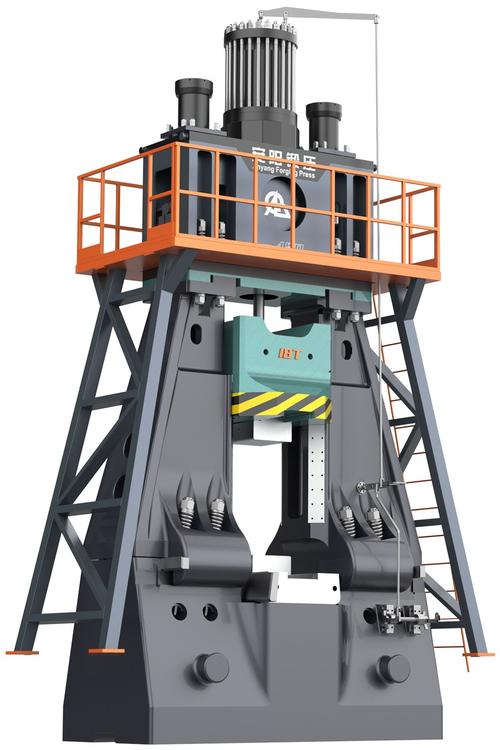
上周去章丘的锻造车间,刚跨进大门,脚底板先接住了一阵震——是1600吨的模锻锤在工作。
锤落的时候,车间屋顶的荧光灯都跟着晃。
地上的氧化皮碎渣被震得蹦起来半寸高。
不是所有砸出来的零件,都叫模锻成型
很多人对锻造的印象,还停留在老巷子里的铁匠铺,师傅举着小锤砸烧红的铁棍,打个锄头打个菜刀。那是自由锻。没有固定的型腔,全靠师傅的经验找形状,打出来的东西余量足,后续要靠铣床磨掉几毫米的多余料才能用。
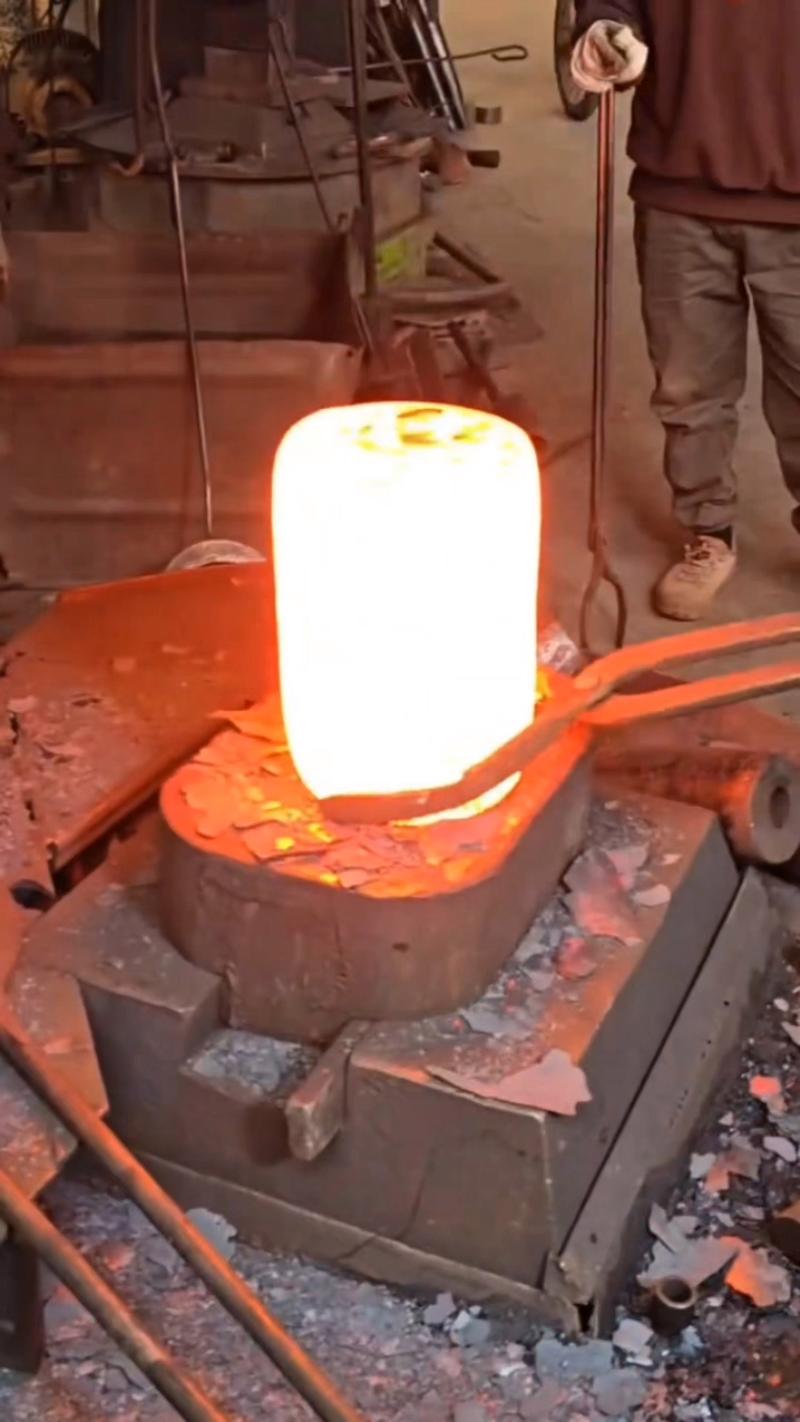
模锻成型完全是另一套逻辑。你提前按照零件的最终形状,在上下两块合金钢模上开出对应的型腔,把烧到1200度左右的钢料搁在下模的型腔里,上模带着几万吨的压力砸下来,红热的钢料像被挤压的橡皮泥一样,顺着型腔的缝隙往各个角落填,等锤抬起来,拿夹钳把锻件夹出来,形状已经和最终的零件差不了几毫米。
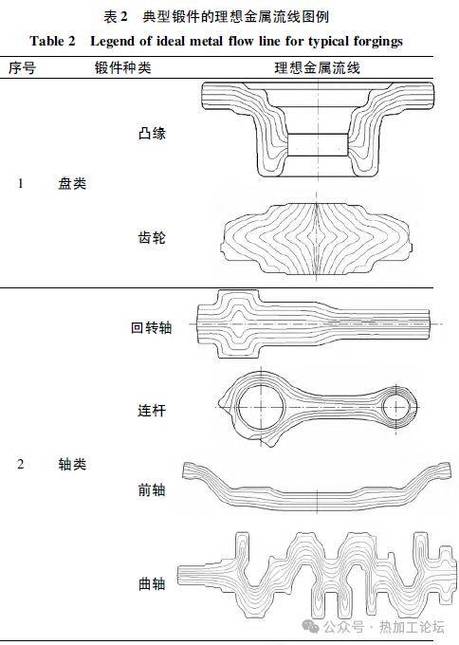
模锻最核心的秘密从来不是“砸得狠”,是顺着金属本身的纤维流向成型。就像你掰一根干树枝,顺着纹路折,要费很大劲才断;要是纤维被横向切断了,轻轻一掰就碎。自由锻打出来的零件,金属纤维是被硬生生切断的,而模锻出来的零件,纤维顺着零件的外轮廓连续走,强度能比同材料的自由锻件高30%以上,这个数是我们实验室反复测过的,没什么水分。
看着粗粝的工艺,其实容不得半分马虎
外行人看模锻,觉得不就是烧红了砸吗?有啥难的。真在车间待过就知道,这行的坑多到能埋了刚入行的新人。
先说温度。钢料出炉的温度差50度,出来的零件就是两回事。温度高了,钢料过烧,砸完表面会裂,强度直接报废;温度低了,钢料流动性差,型腔的边角填不满,砸出来的零件缺个角,模具还会因为受力太集中直接裂。我们车间有个记了12年的故障台账,三分之一的报废件,问题都出在温度控得不准上。前几年有个夜班师傅,为了省点中频炉的电费,私自把出炉温度降了40度,整批32件风电连接轴全因为边角缺肉退了回去,光材料损失就小十万,后来这个师傅再也没碰过温控的旋钮。
再说氧化皮。钢料在高温下表面会生成一层脆硬的氧化皮,要是砸之前没拿压缩空气吹干净,卡在型腔的缝隙里,砸出来的零件表面就会有个小凹坑。别觉得小凹坑磨掉就行——氧化皮卡在型腔里的时候,会把周围的金属纤维挤得歪歪扭扭,这个位置的疲劳强度会掉一个等级,装上去跑个几万公里就可能断。
还有脱模斜度。型腔的侧壁要是没留够斜度,砸完的零件会牢牢粘在上模上,夹钳扯半天扯不下来,要么把零件表面拉毛,要么直接把零件扯裂。
别信那种“模锻就是粗加工”的外行话,从料温到吹氧化皮的压缩空气压力,从模具的润滑量到锤击的停留时间,差一点都出不来合格件。
你天天见的东西,说不定刚从模锻锤底下出来
很多人觉得模锻离自己远,其实你天天碰的好多零件,都是模锻出来的。比如你骑的共享单车的脚踏轴,你开的家用车的转向节,甚至你家里用的扳手的手柄,都是模锻件。
为啥不用铸造的?铸造是把熔化的金属倒进砂型里,冷却成型,里面难免有气孔和缩松,同样大小的零件,铸造件扛不住大载荷,拉重了就断。模锻出来的零件,内部金属是被反复压实的,没有气孔,密度比铸造件高很多,同样的尺寸,能扛的载荷差不多是铸造件的两倍。
说个常见的误区:好多人说模锻出来的件尺寸糙,要花好多时间后续加工。其实现在的精密模锻,尺寸公差能控制在0.1毫米以内,出来的零件只需要把安装配合的面磨一下就能装,材料利用率能到80%以上,比传统自由锻的50%利用率高了快一半,省下来的材料钱,够养车间大半个班的工人。
现在我们也在试数字孪生的模拟系统,提前在电脑里算好钢料在型腔内的流动路径,算好每个位置需要多大的压力,不用像以前那样,改一次模具就开好几次试验模,砸好几百件试错。不过现在还有点麻烦,比如高温下钢料的变形参数测不准,电脑模拟出来的填充路径,和实际砸出来的总有一点偏差,这个还得攒好多年的实际数据才能磨得准。
说真的,夏天在车间待十分钟,安全帽带子都能被汗泡得湿乎乎的,谁不想在凉快的办公室待着?但这些从锤底下出来的零件,是真的能扛事。
前几天在车间,刚砸完的转向节被夹钳放在冷却辊道上,表面还蒙着一层淡淡的氧化皮,旁边的师傅拿着游标卡尺量了下安装孔的尺寸,抬头喊了一句“合格”。
1600吨的锤又落下去了。