没火星。没浓烟。
炉子里翻着的钢水看着亮得晃眼,但整个制壳工序连个大点的动静都没有,跟我小时候看村口铸铁锅的粗活完全是两个物种。
你以为的铸造,和真的精密铸造差在哪
好多人对铸造的印象还停留在翻砂:两个砂箱子扣上,把铁水倒进去,等凉了敲开箱,出来的毛坯全是毛刺,表面坑坑洼洼,尺寸差个几毫米都算正常,后续得车、铣、磨好几道工序才能用。
说实话第一次见那种蜡模的时候我都愣了——那蜡做的叶片薄到能被车间的穿堂风吹得晃,跟真的复杂曲面零件形状一模一样,连边角的小圆弧都没差。
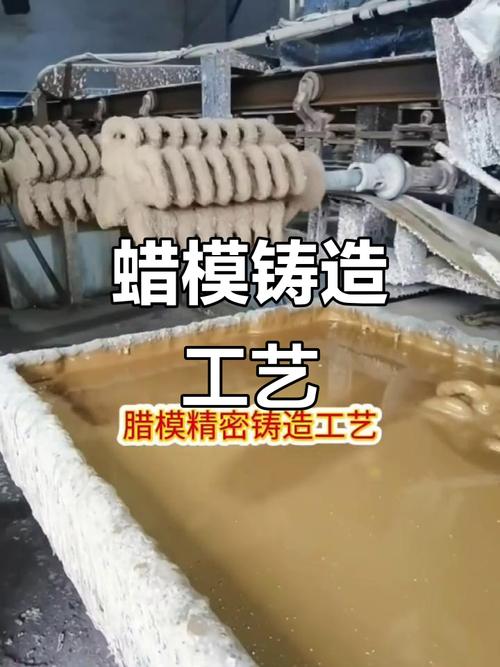
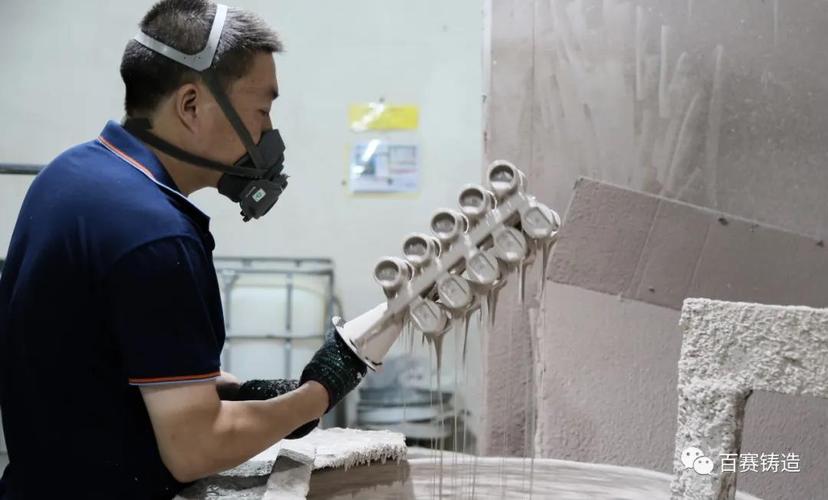
这东西就是精密铸造的起点。跟古代的失蜡法逻辑差不多,但精度高了不止一个量级:先把零件的形状用易熔的蜡做出来,把所有蜡件粘成一整串模组,再往外面一层一层挂浆、撒砂,等整个壳子硬到拿小锤敲都不碎,再放进蒸汽釜里蒸。
蜡化了流出来,壳子里就空了。
这个空壳的腔体内壁精度能控制在0.1毫米以内,你把熔炼好的钢水、高温合金或者钛合金倒进去,等冷却了敲掉外面的硬壳,出来的零件表面光滑到什么程度?手摸上去没有那种翻砂件的粗糙颗粒感,连曲面的弧度都跟当初的蜡模严丝合缝。以前最早的精铸用的是水玻璃做粘结剂,做出来的壳子强度够,但内壁粗糙度差,出来的件要多磨好几道,现在基本都换硅溶胶了,挂出来的壳子内壁更光滑,出来的件表面能到Ra3.2,跟普通车削加工的表面差不多,省了好多后续打磨的工序。
最容易卡壳的,从来不是倒钢水那一下
好多外行觉得倒钢水是最难的环节,错。
倒钢水那点事,干了二十年的老班长闭着眼都能控制好浇注温度和速度,根本出不了大问题。真正容易掉链子的,全是那些看不见的细节。
上个月我们赶一批高温合金的铸件,就因为第三层挂浆的时候石英砂的粒度差了10目,倒进去的钢水把壳子冲漏了。整炉12个件全废。
那天班长得拍着大腿骂,半炉钢水的成本就小两万,连个响都没听见。后来查原因才发现,挂那层砂的时候师傅刚好去接了个家里的电话,撒砂不均匀,型壳最薄的拐角处强度不够,扛不住钢水的静压力,直接破了。你说亏不亏?
还有个看不见的坑,就是收缩率。钢水从液态变固态,整个体积要缩掉差不多2%,看着数字不大,要是做那种直径200毫米的环形件,差一点就是4毫米的偏差,装到设备上直接卡壳。我刚入行的时候跟着算收缩率,把高温合金的收缩率按普通碳钢的参数算,出来的件内径小了快5毫米,全部返修复检,熬了两个通宵才把活交出去,现在想起来都头疼。
别信网上那些把精密铸造吹得神乎其神的文章,什么”一步成型无瑕疵”,拉倒吧。哪怕工艺再熟,也不敢说每炉出来的件百分之百没有砂眼——毕竟钢水在壳子里流动的时候,稍微带进去点杂质,冷却了就是个小坑,得挨个拿荧光探伤查,碰到藏在曲面背面的小砂眼,还得补焊打磨,哪有那么完美的事。
那些你天天见的东西,说不定就是这么做出来的
好多人觉得精密铸造是啥离普通人很远的高精尖技术,其实根本不是。
你家里燃气热水器里那个热交换器的火焰接触端,形状歪歪扭扭的,普通机加工根本夹不住,铣刀也走不出那种复杂的曲面,就是精密铸造出来的。还有医院里那种接骨用的钛合金钢板,上面全是贴合骨头弧度的曲面,还有密密麻麻的固定孔,总不能拿块钛合金硬铣吧?材料浪费一半不说,那种贴合人体的弧度根本铣不出来,也是精铸的。
最近车间在试3D打印做蜡模。以前做蜡模得开金属模具,一套模具大几万,要是接个几十件的小批量订单,光模具成本就把利润吃没了,现在直接把零件模型输到打印机里,打出来的蜡模跟手工压的精度差不多,小批量的活接起来轻松多了。
前几天跟那个干了三十年的老师傅聊天,他说以前刚进厂的时候,总觉得铸造就是跟泥巴、铁水打交道的粗活,现在做的精铸件,尺寸精度比人家做手表的机芯零件差不了多少。
也对。
哪有什么天生的粗活细活,无非是你愿意在那层薄薄的型壳上,多花多少心思而已。