上周帮苏州一家做数控可转位刀片的工厂调试修磨工位,整整三个小时,车间主任追在我屁股后面吐槽——买的进口打磨工具磨出来的刀片,刃口直接崩了三分之一,报废率比磨之前还高。
我蹲在砂轮架旁边摸了五分钟,就知道问题出在哪。
他们把普通刚玉砂轮的打磨工具,硬拿来磨硬度HRA92的硬质合金刀片。
说真的,这种错我见过不下几十次。很多人觉得只要是个砂轮就能磨金属,根本不管打磨工具的材质和适配场景,最后钱花了,工件废了,还反过来骂工具质量差。
别拿通用打磨工具硬啃硬质合金,选错材质等于白扔钱
硬质合金的硬度摆在那,通常在HRA89-93的区间,普通棕刚玉、绿碳化硅这类通用打磨工具的磨粒硬度,虽然数值上能覆盖,但实际磨削的时候根本hold不住。棕刚玉的韧性够,但是硬度差,磨硬质合金的时候磨粒很快就钝了,磨出来的表面全是磨削划痕;绿碳化硅的硬度够,但是韧性差,磨不了几个工件磨粒就全碎成粉了,砂轮损耗快到离谱。
真正适配硬质合金修磨的打磨工具,磨粒必须选金刚石材质。金刚石的硬度在HV8000以上,比硬质合金硬了四倍还多,磨粒的切削能力强,自锐性稳定,磨出来的刃口崩缺率能比绿碳化硅砂轮降80%以上。
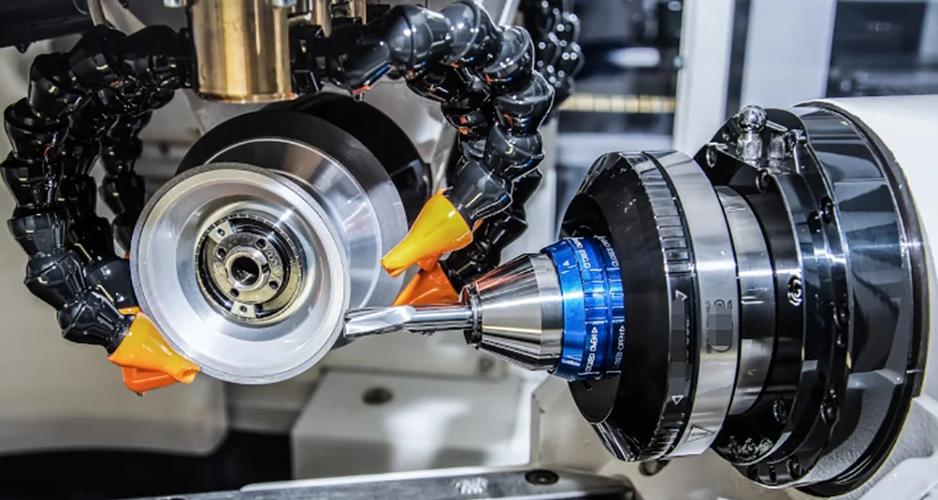
问:我们之前用绿碳化硅砂轮磨硬质合金,磨是能磨动,为什么刃口总是容易出微崩?
答:本质是打磨工具的磨粒自锐性跟不上。绿碳化硅的硬度大概在HV3000左右,比硬质合金的HV1800-2000是高,但磨粒的抗破碎韧性差,磨硬材料的时候,磨粒很快就磨钝了,没法及时崩碎露出新的锋利刃口。这时候你硬压着进给量走,钝磨粒和工件表面硬蹭,产生的磨削热散不出去,刃口表面就容易产生微裂纹,下机床加工的时候,转个几百件就崩了。之前见过有家厂为了省砂轮钱,三个月报废了快两千片可转位刀片,算下来的钱够买三套金刚石打磨工具了。真的亏。
打磨工具的结合剂选不对,再贵的磨粒也发挥不了作用
很多人一听到金刚石打磨工具,上来就问多少钱一片,连自己是粗磨毛坯还是精磨刃口都没搞清楚。金刚石打磨工具的性能,一半靠磨粒,另一半全靠结合剂材质。
常见的金刚石打磨工具结合剂分三类,适配场景完全不一样:
- 树脂结合剂:弹性好,磨出来的表面粗糙度低,磨削热小,适合精磨硬质合金刃口,是修磨工位最常用的类型。
- 陶瓷结合剂:热稳定性好,耐冷却液腐蚀,气孔率高,适合大进给量的粗磨工序,磨除率是树脂结合剂的2-3倍。
- 金属结合剂:耐磨度极高,磨粒保持力强,适合磨带厚涂层的硬质合金刀片,或者硬度更高的陶瓷工件。
我真的见过太多踩坑的。上次有个做精密模具的小老板,买了个金属结合剂的金刚石砂轮想精磨镜面,磨出来的表面粗糙度直接跳了两个等级,回来找我吐槽说买到假货了。我翻过来一看砂轮上的结合剂标识,当场哭笑不得——那玩意是用来粗磨硬质合金毛坯的,硬得跟铁块似的,你拿它做精磨,能磨出好表面才怪。
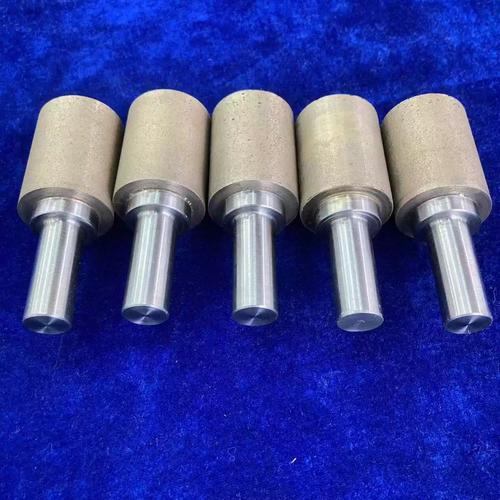
问:我们车间没有专用的修整笔,用旧的硬质合金刀头修金刚石打磨工具的砂轮,可行吗?
答:凑活用没问题,但别指望能修出好的刃口平整度。旧硬质合金刀头的硬度比金刚石差远了,修出来的砂轮表面磨粒高低差能到0.02mm以上,磨出来的刀片刃口直线度根本达不到要求。通常来说,金刚石打磨工具的砂轮修整,必须用硬度匹配的金刚石修整笔,修整的时候进给量控制在每转0.005mm以内,修出来的砂轮表面磨粒露出高度均匀,磨出来的刃口崩缺率能降70%以上。别图那点修整笔的钱,修出来的砂轮磨坏的刀片,够你买一整盒修整笔了。
实操里的打磨工具使用细节,比选对型号还重要
很多人觉得选对了打磨工具的型号,就能高枕无忧了。真不是。车间里90%的打磨质量问题,根本不是工具本身的问题,是操作的人没注意细节。
💡 头一件事就是进给量别贪快。很多师傅磨东西的时候,怕耽误时间,把进给量拉到最大,结果磨削热堆在刃口位置,温度能到800度以上。硬质合金的硬度在这个温度下直接掉三分之一,磨出来的刀片看着亮堂堂的,其实表层已经产生了磨削烧伤,装到机床上用不了半小时就会崩刃。通常粗磨的时候,进给量控制在0.01-0.02mm/转,精磨的时候压到0.002-0.005mm/转,开足冷却液冲,别省那点切削液。
❗ 第二件容易踩的坑,是打磨工具的动平衡一定要校。尤其是直径超过200mm的砂轮,装到主轴上之前必须做动平衡,不然转起来的时候晃得厉害,磨出来的工件表面全是振纹,刃口的直线度根本没法保证。我上次去一个小作坊,看他们装砂轮连平衡块都不拧,直接开机就磨,磨出来的刀片侧隙差了0.05mm,装到刀杆上抖得跟筛糠似的,加工出来的零件表面全是刀痕。
还有个容易被忽略的点:别拿磨过普通钢材的打磨工具,转头去磨硬质合金。砂轮表面嵌的刚玉磨粒或者铁屑,硬度比硬质合金低,磨硬质合金的时候,嵌在砂轮表面的杂质会被硬蹭下来,在工件表面划出深浅不一的划痕,甚至会嵌到硬质合金的表层里,后续加工的时候直接掉下来刮伤零件表面。
说到这我想起去年冬天的事,在东莞一个做硬质合金密封环的厂里,他们的打磨工具砂轮刚换了新的,磨出来的密封环表面粗糙度一直降不下来。我蹲在旁边看了十分钟,发现他们磨完不锈钢测试块的砂轮,根本没修整,直接就去磨硬质合金密封环——砂轮表面嵌的不锈钢铁屑,在硬质合金表面蹭来蹭去,能出好表面才怪。换了个专用的砂轮,没十分钟就把粗糙度拉到了Ra0.1。
说实话,打磨工具这东西,从来不是越贵越好,也不是参数越高越好。适配自己的加工场景,注意细节,才能把工具的性能发挥到最大。别总想着走捷径省那点耗材钱,最后赔进去的工件和工时,比你省的钱多十倍都不止。