别再拿普通砂轮凑数:工业砂轮选型里那些踩过才知道的坑
2026-10-17 15:19:17 作者:网编
分类:文章
上周去浙江台州一个做汽车曲轴的配套厂子,车间王主任拉着我在车间角落吐槽了快半小时,说上个月刚换的一批磨曲轴的砂轮,磨出来的轴面粗糙度比图纸要求高了两个等级,还连续崩了三次边,算下来报废的曲轴料钱,比整批买砂轮的钱贵了十倍都不止。
我蹲在磨床旁边看了五分钟,一眼就看出问题——他采购的那批砂轮,根本不是工业级的高速磨床专用砂轮,是从当地五金批发市场批的民用款,额定线速度才35m/s,他那台外圆磨床开起来,砂轮实际线速度都快冲到50m/s了,磨粒还没等钝呢,就被离心力甩得七七八八,磨出来的表面能达标才怪。
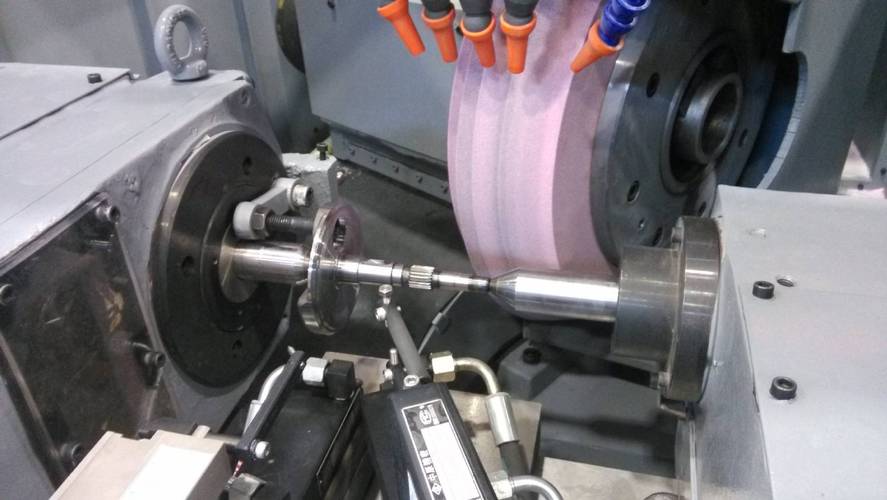 汽车曲轴外圆磨床作业用工业砂轮特写
别搞混:工业砂轮真不是五金店能买到的那种货
 别搞混:工业砂轮真不是五金店能买到的那种货
很多人对砂轮的认知,还停留在“就是一堆磨料用胶水粘成圆饼”的阶段。说真的,这个认知差能让你在生产里吃大亏。
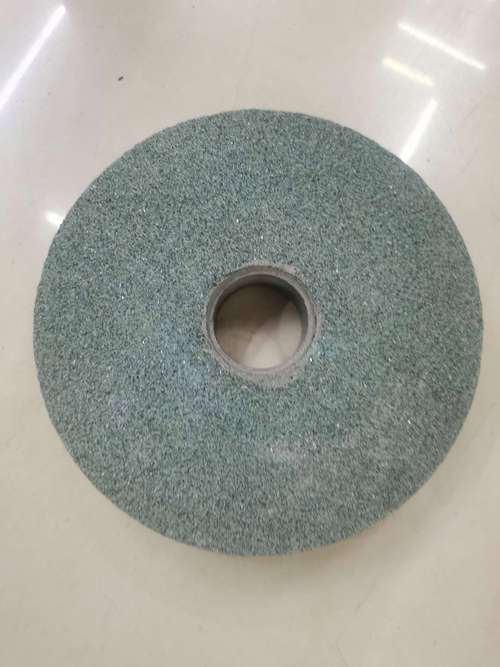
五金店卖的那种几块钱一片的砂轮,大多是用来磨个菜刀、修个小铁件的,磨料粒度粗,结合剂强度低,能承受的最高线速度也就35m/s,稍微转快一点,要么磨粒大量脱落,要么直接整个碎裂。
但工业场景用的砂轮,完全是另一个逻辑。工业砂轮的核心参数,从磨料类型、粒度、结合剂种类,到硬度等级、组织号、额定线速度,每一项都是匹配特定加工场景设计的。比如磨高速钢刀具的砂轮,和磨铝合金零件的砂轮,配方能差出十万八千里,根本不存在“一片砂轮磨所有材料”的好事。
这里刚好说个大家最容易搞混的知识点,也是刚入行的采购和车间师傅最常问的:
问:我看参数表上工业砂轮标注的“硬度”,是指磨料本身硬不硬吗?
答:完全不是。这是90%刚接触砂轮的人都会踩的认知误区。工业砂轮标注的硬度,指的是结合剂把磨粒粘牢的程度,和磨料本身的硬度半毛钱关系都没有。举个最直观的例子:同样是棕刚玉磨料做的砂轮,硬度J级的,结合剂粘得松,磨粒一受力就容易脱落,适合磨硬的淬火钢材料;硬度P级的,结合剂把磨粒卡得死死的,磨粒钝了都掉不下来,适合磨软的铝合金、纯铜材料。你要是拿P级的砂轮去磨淬火钢,磨粒钝了卡在结合剂里,直接在工件表面蹭出几百摄氏度的高温,把工件表面烧出退火软点,整根零件直接报废,连返工的机会都没有。
选型踩的坑,90%都是没搞懂这几个参数
我见过太多厂子,买工业砂轮的时候就看价格,哪个便宜买哪个,根本不管参数和自己的工艺匹配不匹配。之前在苏州一个做3C铝合金外壳的厂子,为了省成本,选了和之前磨不锈钢外壳一样的刚玉砂轮,结果磨了不到半小时,砂轮的孔隙全被铝屑堵死了,磨出来的零件表面全是深浅不一的划痕,工人不得不频繁拿金刚石笔修砂轮,生产效率直接掉了一半,算下来的工时损失,比省下来的砂轮钱多了好几倍。
 被铝屑堵塞孔隙的工业砂轮拆解特写
其实选型真的没那么复杂,你只要对着自己的加工场景卡三个参数就行:第一,磨什么材料选对应的磨料——磨淬火钢选棕刚玉,磨硬质合金选绿碳化硅或者金刚石,磨高温合金选立方氮化硼(CBN);第二,工件越硬,选的砂轮硬度就要越低,让磨粒钝了能及时掉下来,露出新的锋利磨粒;第三,工件越软,砂轮的组织号就要选得越高,也就是气孔越多,给磨下来的软屑留够排屑的空间,别堵在砂轮缝隙里。
说到这又要插个大家常问的实际问题:
问:工业砂轮用了一半,发现磨出来的工件表面有细微划痕,是不是拿金刚石笔把砂轮表面修一修就能接着用?
答:先别急着修。你先停下来摸一下砂轮表面的温度,如果刚停下来的砂轮烫得能把A4纸烤焦,大概率是砂轮的组织号选得太密了——组织号密代表砂轮里的气孔少,磨下来的铁屑排不出去,就会在工件表面划出细痕。这种情况就算你把砂轮表面修得再平,转半小时还是会堵,根本解决不了问题,换组织号更高的砂轮才是正解。要是只是砂轮表面沾了一点细碎的铁屑,摸上去没有明显发烫,那用金刚石笔修个0.1mm的余量就能正常用,别上来就修个一两毫米,平白无故把砂轮磨掉一层,真的亏。
用了十年砂轮的老师傅,都不会省这几步操作
 用了十年砂轮的老师傅,都不会省这几步操作
参数选对了,用的时候不注意,照样会出问题。
首先,装砂轮的时候,法兰盘的直径不能太小,通常要达到砂轮直径的三分之一以上。很多年轻师傅为了装得方便,用小一圈的法兰盘,觉得只要螺丝拧紧就行,结果砂轮转起来偏心抖动,磨出来的工件圆度都不达标,时间长了砂轮还会因为受力不均从中心孔位置裂开。
其次,砂轮装完必须空转两三分钟再上工件。别一装完就直接开干,万一砂轮本身有运输过程中产生的看不见的裂纹,空转的时候就能发现——要是带着裂纹直接上工件,转起来裂纹快速扩展,碎块飞出来,可不是闹着玩的。我见过太多车间因为省了这两三分钟的空转,崩出来的碎块把防护玻璃砸出蜘蛛网一样的裂纹,想想都后怕。
还有个南方车间特别容易忽略的细节:工业砂轮存放的时候,不能直接堆在地面上,尤其是梅雨季的时候,地面返潮,结合剂受潮之后强度会下降,本来额定线速度60m/s的砂轮,受潮之后可能40m/s就裂了。我之前在东莞一个模具厂见过,雨季的时候把砂轮直接靠在车间墙根,墙上的凝水把砂轮侧面泡了一圈,装上去没转五分钟就裂了,现在想起来都心有余悸。
说回最开始那个台州的曲轴厂,后来他们把那批便宜的民用砂轮全退了,换了额定60m/s的棕刚玉砂轮,硬度选的K级,组织号选的8号,装上去试磨了十根曲轴,粗糙度直接达到图纸要求,连修砂轮的频率都降了一半,算下来反而比之前用便宜砂轮的时候省了不少成本。
其实工业砂轮从来都不是什么高精尖的复杂东西,但越是这种天天在车间里转的耗材,越容易因为“想当然”的认知,踩没必要的坑。毕竟真等砂轮碎了、零件报废了,再想起去查参数,早就晚了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
别再拿普通砂轮凑数:工业砂轮选型里那些踩过才知道的坑
文章链接:https://zystgy.cn/a/62168