上周去东莞一家做汽车传感器外壳的厂排查废品率问题。
他们做φ8H7的铝件孔,用的是单价300多的进口硬质合金铰刀,废品率卡了半个月都降不下来,稳定在12%左右。我到现场拿千分尺卡了下他们磨好的铰刀,当场就没忍住——把铰刀的后角磨到了12度,刃口上的倒棱全用油石蹭得干干净净,转速开得跟钻钢件似的,1800转。
这哪是用铰刀啊。
铰刀的“性格”,从根上就和钻头不一样
很多刚入行的师傅对铰刀的认知,基本都是从“能把孔铰光滑”这几个字来的,总觉得只要刀够锋利,啥余量都能啃下来。真不是。
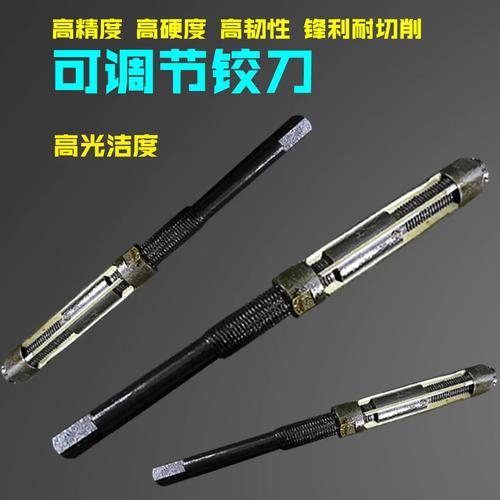
铰刀的核心作用是“修光”不是“切削大余量”。和钻头那种靠两个主切削刃啃掉大块材料的逻辑完全相反,铰刀的设计初衷,是靠分布在圆周上的多个切削齿,把之前钻孔、扩孔留下的微观刀痕刮掉,最终达到要求的尺寸精度和表面粗糙度。
通常情况下,钢件的铰孔单边余量留0.1-0.2mm就足够,铝合金、铜件这类软材料,单边留0.05-0.1mm就行。你要是像他们厂那样,钻孔直接留了1.2mm的单边余量就往铰刀上怼,再好的刀也扛不住——所有切削齿同时啃大余量,受力直接翻几倍,不崩齿、不振刀才怪。
说到余量的事,经常有刚开工作室的小老板找过来问,能不能省一道扩孔的工序。
问:我之前钻孔留的单边0.5mm余量,能不能用铰刀直接铰到尺寸,省一道工序?
答:别。你要是硬上,铰刀的切削齿磨损速度会比正常状态快8-10倍,而且孔壁出来全是不规则的刀痕,尺寸散差能飘个0.03mm以上,根本达不到H7的精度要求。真要省工序,就换个专门的粗铰刀走一遍,别拿精铰刀当万能扩孔钻用。
对,就像你擦桌子,本来只需要轻轻抹掉一层浮灰,你非要拿钢丝球上去蹭,桌子花了不说,擦桌子的布也废了。
磨铰刀的坑,90%的师傅都踩过
我刚入行的时候,在工具磨房待了半年,前前后后磨坏了三把进口的高速钢铰刀,被师傅追着骂了半车间。那时候总觉得,磨刀就得磨得越锋利越好,前角磨得尖尖的,后角开得大大的,这样切削起来不费劲。结果磨出来的刀,铰出来的孔全是一圈圈的螺旋振纹,尺寸还越铰越大,根本没法用。
现在回头看,踩的全是最基础的坑。
铰刀的后角通常只需要磨到3-5度。你要是图切削顺畅,把后角磨到10度以上,刀身和孔壁的接触面积直接少了一半,整个刀的刚性差得离谱,一进刀就跟着主轴晃,不产生振纹才怪。
还有个更普遍的坑:很多人磨完铰刀,总觉得刃口上留那点小毛刺太碍事,拿油石反复蹭,非得把刃口磨得亮堂堂的,锋利得能刮下来汗毛才满意。错得离谱。
铰刀刃口上留个0.02mm左右的倒棱,才是保证孔壁粗糙度的关键。你全给磨成无倒棱的锋利刃口,一进刀就直接扎进工件表面,出来的粗糙度能到Ra1.6就谢天谢地了,根本达不到很多精密零件要求的Ra0.8标准。
我之前在后台收到最多的私信,就是问磨刀的问题,其中有个问题出现的频率最高。
问:我磨的铰刀尺寸卡得刚好,为什么铰出来的孔会比要求的尺寸大?
答:三个原因,挨个查。第一,你磨的后角太大,铰刀进刀的时候振,把孔壁蹭大了;第二,你没加适配的切削液,干铰的话铝件会粘刀,积屑瘤蹭在刃口上,实际切削直径就悄悄变大了;第三,你装刀的时候径向跳动超了,通常机用铰刀的跳动要控制在0.005mm以内,超过这个数,铰出来的孔肯定偏大,而且圆度差。
💡 补充个没人会主动说的小细节:铰通孔的时候,快穿刀的时候一定要把进给速度减半,别像钻通孔那样直接怼到底。我去年在苏州的一个汽配厂,亲眼见个学徒工,铰1000个铝壳的孔,前面980个全合格,最后剩20个的时候没减速,刀直接扎出孔口,把孔边崩得全是毛刺,整批件最后挑出来20个报废,那小伙子站在机床边脸都绿了,我看着都心疼。
别迷信进口铰刀,适配比品牌重要100倍
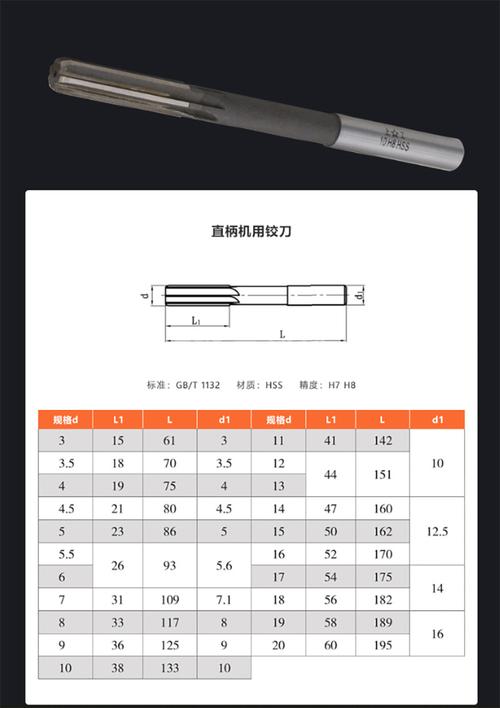
之前有个做模具的客户,专门托人从国外带了一套某知名品牌的整体硬质合金铰刀,单把价格快抵得上普通工人三天的工资,结果用了不到两个小时,刃口就崩了一整圈,拿着刀过来找我,说肯定是买到假货了。
我拿过刀翻了下镀层,当场就笑了——那是人家专门设计用来加工铝合金的金刚石镀层,他拿这刀去铰淬硬到HRC52的模具钢,不崩才怪。
说白了,选铰刀根本不是越贵越好。加工钢件选刃口带TiN涂层的,加工铝件选带金刚石涂层的,加工铸铁选刃口带螺旋排屑槽的,你把对应场景的刀用对了,国产普通铰刀的寿命未必比进口大牌差。
❗ 提个醒:很多人换铰刀的时候,不把刀柄上沾的旧切削液、铝屑擦干净,直接往弹簧夹头里塞,夹得松松垮垮的,转的时候刀在夹头里晃,铰出来的孔全是多边形的,圆度能飘出去0.05mm。这种鸡毛蒜皮的小问题,真的能让你一整批件全报废,别不当回事。
干机加工这么多年,我最大的感受就是,别把任何刀具当万能神器。铰刀这东西,看着结构简单,就是个带齿的圆柱,真要把它用明白,得在车间里摸个三五年,踩够了坑,才能把废品率压下来。
别总想着靠买最贵的刀解决所有问题。