刚跨进机加工车间的门,铁屑混着乳化液的味儿直往鼻子里钻。
王师傅蹲在Z512钻床旁边,指节捏着个断成两截的玩意儿,指节都捏白了。
是丝锥。M6的。
断在工件里,露出来的那截还带着铝屑的亮边。
断在工件里的丝锥,是所有机加工人绕不开的噩梦
谁遇上谁头大。真的。
上次带的徒弟,刚上手攻6061铝板的盲孔,转速开得快了三分之一,走了不到三牙,”咔”的一声,丝锥直接断在孔里。那货脸刷一下就白了——6061软是软,断在里面的高速钢丝锥硬得跟小铁块似的,拿尖嘴钳夹不住,拿钻头钻不动,最后搬来电脉冲打了两个半小时,掏出来的时候工件边角都被打黑了半块,整批活的交付期直接往后推了一天。
别觉得这是小题大做。一个孔径几毫米的孔,要是丝锥断在里面,整个几万块的工件可能直接报废。算下来,一支十几块的丝锥,能惹出几万块的损失——这账怎么算都亏。
很多刚入行的年轻人总觉得,丝锥嘛,不就是个带牙的铁棍,对着孔转进去就行。哪有那么简单。
差半度的刃口角度,就能决定一支丝锥的寿命
你凑到放大镜跟前看就知道,那几排细细的切削刃,角度全是卡着尺寸做的。
前角、后角、螺旋槽的导程,差个半度,干活的状态就能天差地别。
加工硬钢的丝锥,前角通常磨得很小,也就5度到8度,太大会让刃口变得脆弱,攻两下就崩缺口;加工软铝的丝锥,前角要磨到15度左右,刃口磨得锋利,不然切下来的铝屑全粘在槽里,转两圈就把槽堵死,硬生生把丝锥憋断。
上次仓库发料发错了,拿了支给不锈钢攻丝的螺旋槽丝锥,跑去攻铝合金的活。徒弟转了没十圈就喊卡,拿下来一看,槽里缠的铝屑跟扯不断的棉花糖似的,刃口上粘了厚厚一层铝。为啥?那支丝锥的螺旋角是按不锈钢排屑设计的,角度偏陡,在软铝上根本排不顺畅,不粘刀才怪。
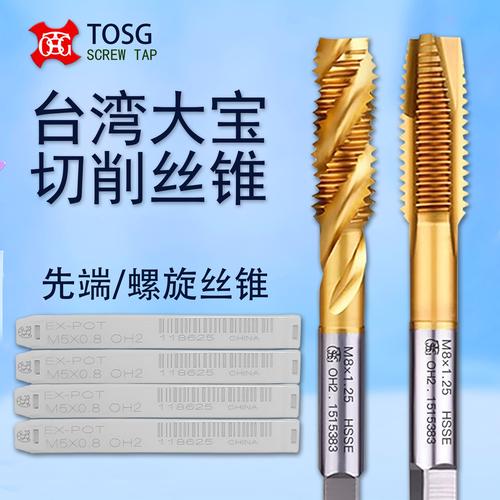
不过话说回来,也不是越贵的丝锥就越万能。给你一支攻淬硬钢的硬质合金丝锥,去攻塑料孔,能把塑料孔撑得裂成八瓣。得看料,看孔的深度,看是通孔还是盲孔,选对了,十几块的国产丝锥也能顺顺当当地打几百个孔;选错了,几百块的进口丝锥,转两圈就断。
几厘米长的小丝锥,要过十几道硬工序
别看着这东西小,从一根光秃秃的高速钢圆棒,变成能稳稳攻出螺纹的丝锥,中间要走的工序,数都数得过来。
先把棒料校直,磨外圆到设计尺寸,铣出容屑的螺旋槽,然后进炉热处理——这步最关键,淬火温度差个20度,整批料的硬度就会掉档。硬了,刃口脆得像玻璃,碰一下就崩;软了,攻不了几个孔刃口就磨钝,白花钱。
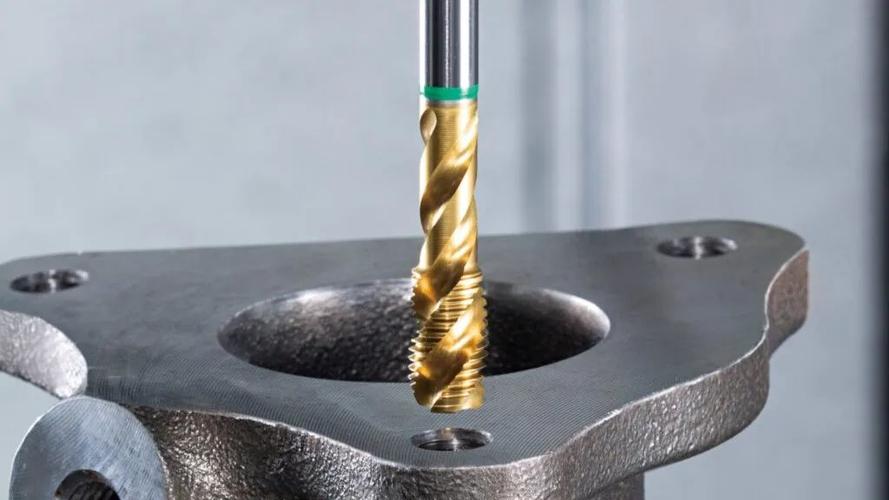
热处理完了还要回来校直,不然柄部弯了,装在钻床上转起来晃,攻出来的螺纹全是歪的。然后磨螺纹的牙型,每一个牙的牙距、牙型角,都要卡着公差来,差个几丝,拧螺丝的时候就会卡涩,甚至根本拧不进去。最后还要在表面镀上一层薄薄的涂层——就是那种金黄色的TiN涂层,滑溜溜的,能减少切削时候的摩擦,排屑更顺畅,寿命能比没涂层的翻个两三倍。
说实话,我刚入行的时候真觉得这东西没技术含量。直到亲眼见一支带涂层的丝锥,在45号钢上连续攻了两百个孔,拆下来看刃口还亮堂堂的;旁边那支没涂层的普通款,打了二十个孔,刃口就磨得圆钝了。
你可能平时根本注意不到这东西。但你自行车上拧的螺丝,手机壳里固定主板的螺纹孔,汽车发动机上装火花塞的孔,甚至你家里衣柜里拧的膨胀螺丝的孔,全是丝锥一点点攻出来的。没有这小小的几厘米的工具,所有的螺纹都得靠手工搓,那成本根本没法想象。
王师傅最后把那截断丝锥扫进铁屑箱,从工具箱最里面摸出来他用了快五年的老丝锥。柄部的黑漆早就磨没了,露出亮银色的钢本色,牙型上还带着一点点乳化液的痕迹。
他把丝锥装到钻床上,对着新的工件孔转起来,细细的螺旋状铁屑顺着槽排出来,切削液顺着刃口往下滴,声音顺得很。
“这东西跟人一样,”他说,”你得摸透它的脾气,别瞎造,它就不会给你掉链子。”