上周去郊区的机加工车间找老周,刚进门就听见台钻下面”咔”的一声脆响。老周皱着眉把卡盘上那根断了的小钢条抽出来,甩在油盘里——又崩了一支丝锥。地上散着半盘沾了切削液的铝屑,旁边堆着一摞刚攻完孔的6061铝件,每个孔里都带着亮堂堂的螺纹。老周的工装袖口上还沾着上周攻钛合金蹭上去的黑灰色涂层印子,骂了句脏话,把断丝锥搁在一边,换了支新的往夹头上拧。
那玩意儿根本不是”带牙的螺丝”
很多第一次进车间的人,看见丝锥第一反应是,这不就是个牙纹磨得特别尖的螺丝?
错。
丝锥的核心使命,就是在预制的底孔里,一刀一刀”啃”出能拧进螺栓的连续内螺纹。它跟螺丝的受力方向完全反过来——螺丝是外螺纹,拧进现成的孔里锁死;丝锥是带着切削刃的刀具,整个塞在比自身直径小一点的预制孔里,靠刃口一点点刮掉金属,切出连续的螺纹面。
别小瞧这活儿。
你拧个自行车的脚蹬子,换个空调外机的固定支架,甚至手机壳上那枚拧得死死的十字小螺丝——所有你伸手能摸到的内螺纹,十有八九是丝锥啃出来的。
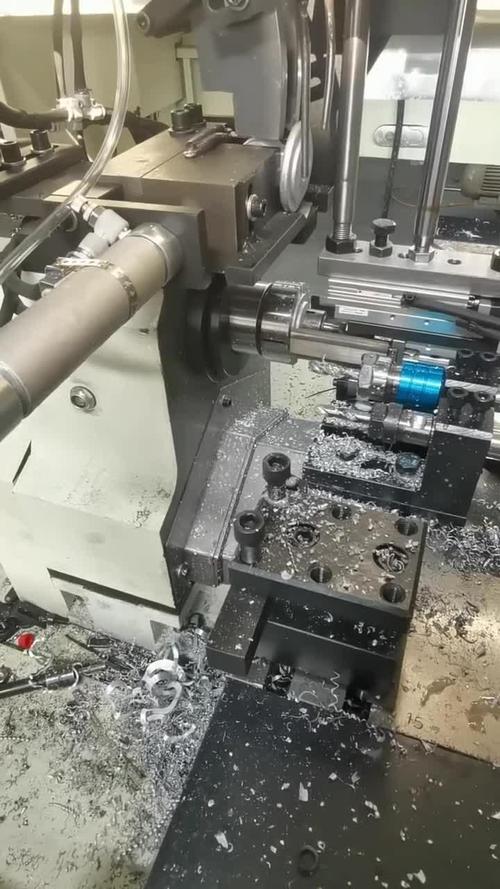
我之前刚入行的时候,拿一支直槽丝锥去攻淬火后的40Cr钢,钻完孔直接开台钻压,三秒钟就听见”咚”的一声,丝锥断在孔里半截。那半截钢条在硬材料里,比你指甲盖里的刺还难挑。折腾了俩小时,最后那根工件直接废了,老周在旁边叼着烟骂,说我拿丝锥当钻头使,根本没摸透它的脾气。
说实话,很多新手用丝锥的误区,就是觉得只要往下压,总能把螺纹攻出来。真不是。手用丝锥每转半圈,就得往回倒四分之一圈,把切下来的屑掰断,不然长屑缠在槽里,不用半分钟就能把丝锥挤断。机用丝锥就更娇贵,转速快一点,切削液没浇到位,刃口温度一上去,要么粘在孔壁上拉出来一堆毛刺,要么直接崩个豁口。
做一支能用的丝锥,难的根本不是硬
很多人觉得,丝锥不就是钢越硬越好?硬度够,磨得尖,就能切金属。
真这么简单就好了。
普通的丝锥用高速钢做基体,好一点的会用粉末冶金高速钢,表面再镀上一层TiN的金色涂层,或者黑灰色的TiAlN涂层,提高耐磨度。但硬度够只是入门门槛,排屑是丝锥所有设计里最要命的环节。
你想啊,丝锥整个塞在小小的底孔里,空间还没你小拇指粗,切下来的铁屑如果排不出去,卡在槽和孔壁之间,要么刮花刚切好的螺纹面,要么直接把刃口挤碎。所以做丝锥的槽型,是真的抠细节:直槽的丝锥结构简单,切下来的屑顺着孔往下掉,适合打穿的通孔;螺旋槽的丝锥就像个微型的螺旋输送机,切下来的屑顺着斜槽往孔口爬,适合打不通的盲孔。就连螺旋槽的角度,都差不得半度。
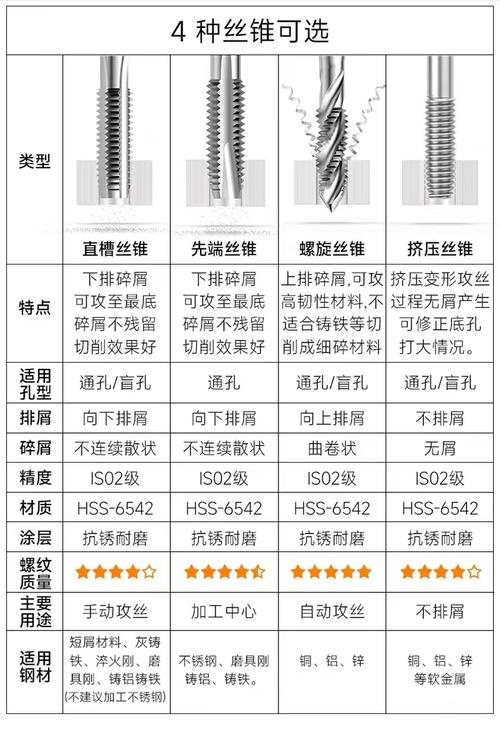
之前有个供应商送过来一批螺旋槽丝锥,拿在手里沉甸甸的,硬度测下来也够,结果上机床攻盲孔,打三个孔就堵一次屑。拆下来看槽,螺旋角做小了两度,屑排到一半就卡在槽根,根本甩不出去。就这两度的偏差,整批货全退了。没人跟你扯什么参数对不对,上机试,断一次,废的不仅是丝锥,还有前面钻了十几道工序的工件——那成本算下来,够买半盒好丝锥。
我见过最离谱的操作,是有人拿普通的高速钢丝锥去攻淬硬到HRC60的模具钢,压下去没半圈,刃口直接崩了个豁。搁那喊丝锥质量差,咋不想想自己选的工具对不对。
你看不见的地方,全是它在干活
别觉得丝锥是车间里才见得到的冷门东西,跟普通人的生活离得远。
你家汽车的发动机缸体上,那几百个固定油管、传感器的螺纹孔,全是丝锥一个个攻出来的;你用的笔记本电脑,底壳上那十几个固定后盖的螺纹,是在注塑之后,用小直径的细柄丝锥在铝壳里攻出来的;甚至你家燃气灶上,固定点火针的那个小螺纹,背后也是丝锥的功劳。
说真的,我之前总觉得工业里厉害的都是那种几吨重的大型机床,能切出几米长的轴件,能焊出几十米的压力容器。直到那次断了丝锥废了一整个工件我才明白,越往小了做,越容易出问题。那支比你手指头还细的丝锥,要在比头发丝粗不了多少的孔里,切出公差在几微米的螺纹,稍微差一点,要么螺栓拧不进去,要么拧进去晃荡,用俩月就滑牙。
上次找老周的时候,他正拿着新到的粉末冶金丝锥往夹头上装,旁边的切削液喷头正滋滋往孔位上浇乳化液。那支新丝锥的表面是灰黑色的TiAlN涂层,闪着一点冷光。
断了的旧丝锥他也没扔,攒了小半铁盒子。
他说这些东西,磨一磨,攻个普通的Q235钢件还能用。
没人会给这小钢条颁什么工业奖章。
但所有拧得牢牢的螺纹背后,都有它扎在金属里的那道印子。