❗ 整整2000件端盖,因为螺纹通规过不了,全部要返工,算上人工和违约金,小十万没了。
别拿旧版国标当万能挡箭牌
很多开了十几年加工厂的老老板,总觉得公差这东西“我做了一辈子,闭着眼都能摸准”。真不是抬杠,我见过最离谱的厂,把2003版的普通螺纹公差表打印出来塑封了挂在机床边,十年没换过。
现在新能源、汽车零部件行业的客户,基本都要求按2018版的GB/T 197普通螺纹工业标准验收。很多人翻遍新版标准,觉得跟旧版没差多少——差的那点,刚好是你要交的退单罚款。
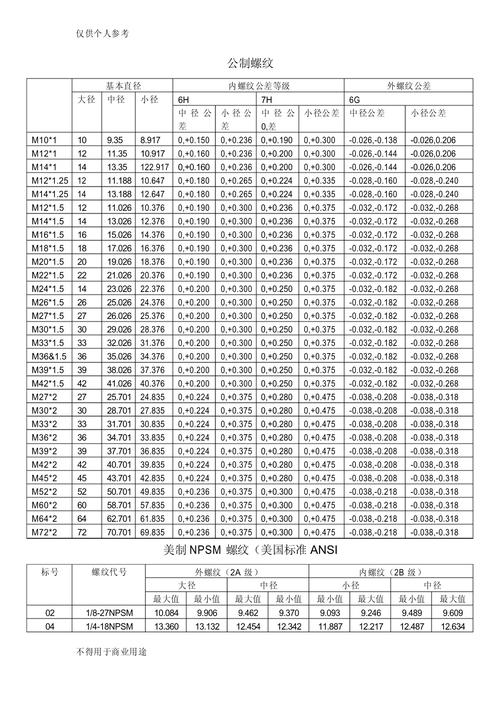
根据公开的标准文本可查证,2018版里把常用的6H、6g级的中径公差带,整体收窄了大约12%。别觉得这12%是吹毛求疵,现在的伺服电机、减速器都是高速运转的部件,螺纹松旷0.02mm,跑个半年就能出现同轴度偏差,到时候售后上门拆件的成本,比你现在退单的损失高十倍。
问:我们一直按旧国标做了十几年,从来没出过问题,为什么客户现在突然卡新标?
答:不是客户故意找茬挑刺。旧版标准的公差设定,是适配之前的普通机床、低速设备的,现在的设备精度上去了,工业标准自然要跟着调整。你拿旧标准做出来的件,装在新设备上勉强能凑合用,但过不了半年的可靠性测试,客户要是真等到设备出问题再找过来,赔的钱够你买十套新的标准文本。
标准里的小字,才是最值钱的部分
很多人查工业标准,只翻前面几页的公差数值表,后面的应用说明、附录直接跳过。我跟你说,那部分小字,都是之前无数次质量事故攒出来的经验,比前面的公差表值钱多了。
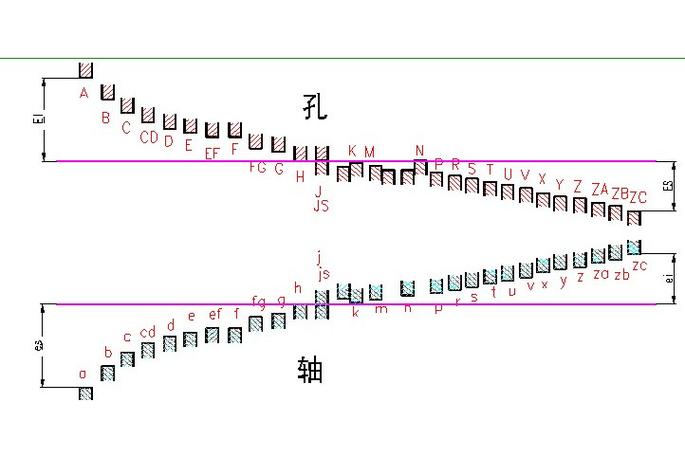
💡 就拿表面处理的螺纹来说,标准里明确写了:镀前加工的螺纹,公差带必须预留镀层厚度的余量。多少人栽在这上面?
上次苏州那家厂,做的是镀锌层8μm的内螺纹,他们直接按不镀的6H中径车的,镀完之后螺纹的工作表面整个被镀层盖住,中径直接小了16μm(两面镀层各8μm),通规根本进不去。客户那边的流水线都停了等料,光违约金就赔了货值的30%。
算算账。
8μm的镀层,镀完两面就是16μm的余量。
你要是不预留,车出来的螺纹精度再高,镀完也废。
问:那我们做镀前螺纹的时候,到底要把中径车到多少才合适?
答:别自己瞎拍脑袋算。拿你对应的镀层厚度,去查标准附录里的推荐公差带,比如镀锌层8μm的内螺纹,直接在6H基础上,把中径的上限往大了放16μm就行。别觉得”我多车20μm肯定保险”,放多了镀层厚度不够,盐雾测试过不了容易生锈,放少了通规卡,都是实打实的成本。
别拿“行业惯例”当工业标准的替代品
我每次去加工厂做供应商审核,听到老板说“我们行业都是这么干的”,心里就咯噔一下。
行业惯例是没出事的时候凑合用的。
工业标准是你出了质量事故,能拿出来当依据的唯一标尺。
之前有个做气动元件的厂,他们做的1/8锥管螺纹,按自己厂的“惯例”,锥度一直做1:17,觉得跟标准的1:16差不了多少,装上去不漏气就行。结果有个客户是做出口设备的,要求按ISO 7-1的国际工业标准验收,装上去直接漏气,整批3000件退运,光国际运费就花了八万多。
很多人觉得工业标准是给加工厂找麻烦,是绑手绑脚的条条框框。真不是。
✅ 按标准走的好处很实在:不用在客户的供应商审核会上,翻来覆去解释你的公差为什么比图纸上宽了0.02mm;不用跟客户掰扯半天“我这个件精度够了”,因为标准是双方都认可的标尺,你拿检测报告对着标准条款列出来,谁都没法挑毛病。
哦对了,上次那个赔了十几万的苏州厂,现在已经把最新的螺纹工业标准文本贴在每台机床的操作面板边上了,老板说再也不省那几十块钱买正版标准的钱了。毕竟,一次退单的损失,够买一整套机械加工领域的标准全集了。