上个月跟热处理班的老班长蹲在出炉口抽烟,刚吊出来的一堆齿轮还带着余温,红暗的表面慢慢转成银灰色。老班长随手摸出随身带的小锉刀,对着齿面划了一下。
连个白印都没留。
换一块没处理的同材质坯料,一下就是一道深沟。这就是渗碳的魔力。
别瞎猜:渗碳不是把钢铁泡进碳水里
不少人一听名字,就脑补出把零件扔碳堆里焖的画面。说起来最早的渗碳确实这么干,现在早不是这么玩了。
渗碳工艺的核心,从来不是把整个零件变成高碳钢,而是让零件「外硬内韧」。
我们做传动零件,比如齿轮,一边要表面天天摩擦磨不坏,一边要芯子能扛住动辄几千牛米的扭矩冲击,不能断。整体用高碳钢,硬度够了,脆得像玻璃,一撞就碎;整体用低碳钢,韧性够了,用半年就磨得打齿。这种矛盾的要求,靠单一材质做不到,就得靠渗碳救场。
说白了就是,把做好的低碳钢零件放进渗碳炉里,在高温下让碳原子钻进零件表层,让表层的碳含量从不到0.2%,升到0.8%左右,然后再拿出来淬火,表层就变成了硬度极高的耐磨层,芯子还是原来的低碳韧性组织,刚好解决了矛盾。
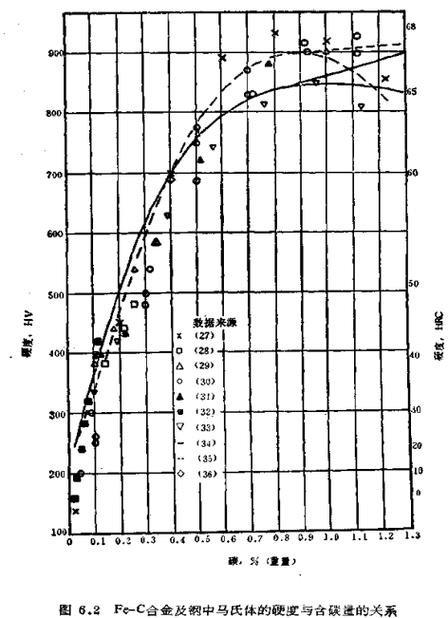
说实话很多人会搞混,把古代块炼铁渗碳成钢和现在的渗碳工艺扯到一起,完全不是一回事。古代渗碳是把整块铁变成钢,现在的渗碳是给做好的零件改表面性能,目标就不一样。
渗碳最难的,从来不是渗进去,而是控制分寸
教科书上写一堆公式,什么碳浓度梯度,什么渗速计算,到了现场全不是那么回事。
我见过最多的报废,就是渗层深度不对。要求渗0.8mm到1.0mm,你做出来1.2mm,表层碳太多,淬完火就有大块网状碳化物,脆得很,一受冲击就掉块;你做出来0.6mm,留完磨量磨完,渗层就剩0.3mm,用不了半年就磨穿,芯子露出来,几天就废了。
差0.1毫米,寿命差好几倍。真的废不起。
还有变形的问题,九百多度高温焖三四个小时,零件本身的内应力全释放出来,好好一个正圆齿轮,出来变成椭圆,齿距偏个几十丝,你说头疼不?留磨量就是个靠经验吃饭的活,留多了,磨完渗层没了,整炉白做;留少了,变形纠正不过来,零件直接报废。一个大齿轮做下来小几万,废一个,班组半个月奖金没了。
炉温均匀性也是个大问题,早些年老渗碳炉,进料口和出料口温度能差十五度,同一炉零件,边上的和中间的渗层深度能差0.2mm,每炉都要放随炉试块,出炉打断了测深度,不合格还要回炉重渗,折腾得人仰马翻。
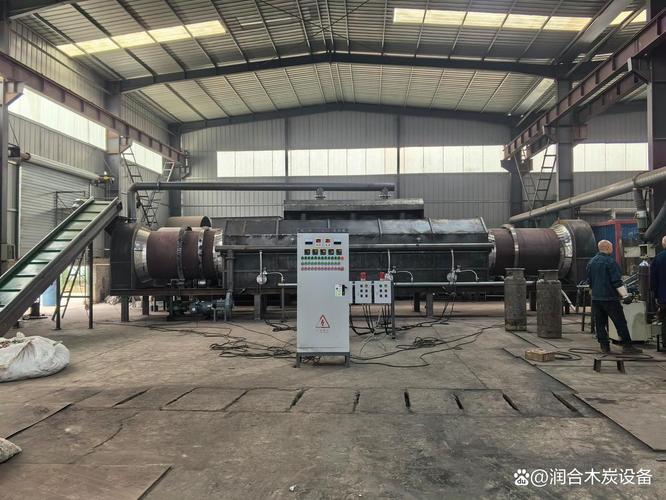
不过话说回来,现在技术进步多了,真空渗碳、低压渗碳精度比原来高太多,渗层深度误差能控制在0.05mm以内,变形也小了很多,但成本也上去了,一般普通零件还用不起,大部分常规零件还是用传统的气体渗碳,性价比最高。
你看不见它,但根本离不开它
渗碳是典型的工业隐形功臣,你平时不会注意到,但只要你用得上机械传动,就离不开它。
你开的家用车,变速箱里几十个齿轮,全是渗碳处理的。要是没有渗碳这一层,天天摩擦,开不了一万公里,齿轮就磨得打齿,踩油门都咣咣响。高铁转向架的重载轴承,也要渗碳,每天几十万次滚动冲击,没有那层硬渗层,用不了一个月就得报废。
常有外行说,现在都有新材料了,还用得着渗碳这种老工艺?其实真不是,渗碳能火一百多年,核心就是性价比高,性能还稳定。你换整体特种合金钢,成本翻个三五倍不说,做出来整体硬邦邦,受点冲击就断,根本满足不了外硬内韧的要求,根本没法替代。
还有人说渗碳是落后工艺,早该淘汰了,哪能啊,现在新能源汽车的高速减速器齿轮,对精度和寿命要求比传统燃油车高多了,反而对渗碳工艺的要求也更高了,新的渗碳技术一直在迭代,核心逻辑从来没变——就是给钢铁穿一件耐磨扛造的外衣,芯子留着能扛冲击的韧性。
说白了,工业里能留下来的老工艺,从来都不是靠情怀,是真的好用,成本还低。渗碳看着简单,就是给钢铁渗点碳,这里面的分寸感,全是几代工程师在现场摸出来的,少了它,大半的机械都转不起来。