你口袋里的金属光泽,藏着没人讲透的电镀工艺

上个月去长三角的一个配套加工厂,刚进电镀车间门口就看见一堆废零件堆在墙角,都是镀坏的汽车转向销。摸上去坑坑洼洼,镀层整块整块掉,锈得粘手。 旁边摆着几个合格的同批次零件,亮堂堂的,放一年都不会出锈。差的就是那层十几微米厚的镀层,天差地别。
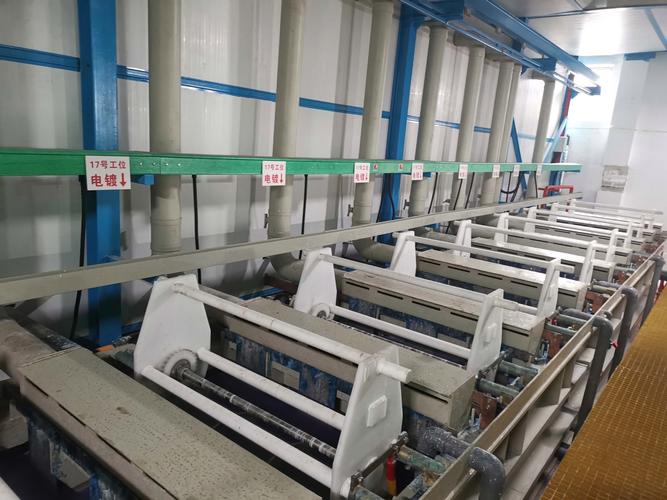
工业电镀车间生产现场图
工业电镀车间生产现场图

电镀到底是什么?不是刷层亮漆那么简单

电镀到底是什么?不是刷层亮漆那么简单
电镀到底是什么?不是刷层亮漆那么简单
很多人以为电镀就是给金属穿件好看的“亮衣服”,只用来装饰。大错特错。 说白了,电镀就是通电之后,让电解液里的金属离子,老老实实跑到你要加工的工件表面,凝结成一层均匀的金属膜。不是物理覆盖,是离子沉积,结合力比刷漆、喷塑强太多。 最核心的作用从来不是好看,是防腐蚀。一块普通的钢板,放在户外风吹雨淋,三个月锈穿,镀一层10微米厚的锌,能用五到十年。 还有特殊功能需求:接插件要镀金镀银,为了导电好防氧化;模具要镀硬铬,为了耐磨不粘料;餐勺要镀镍,为了防变色不发黑。 你口袋里的钥匙,手机的充电口,汽车上一半的螺丝,全靠电镀撑着。没它,这些玩意用半年就得扔。

干电镀,现场最容易踩哪些坑?

外行人看电镀,就是把零件往槽里一泡,通上电就完事。哪有这么简单。 我干了快十年,见过最多的报废,全出在前处理。你工件刚从机床下来,表面沾了切削油、铁锈、氧化皮,不弄干净就下槽,镀上去的镀层附着力跟纸一样,一刮就掉。我早年见过一条生产线,换了个新的除油剂供应商,配方浓度错了三个点,整批两千个汽车螺栓全部返工,老板蹲在车间门口抽烟,抽了一下午脸黑得像炭。 还有个要命的问题叫氢脆。高强度钢零件镀的时候,氢离子会渗到钢材晶格里面,放半个月好好的零件,说断就断。太邪门。这个问题现在解决了,镀完之后放烘箱里烤三四个小时,把氢赶出来就行,但很多小图省成本省时间不做,出了事故哭都来不及。 第三个坑是均镀。零件有深孔、内角,电解液流不进去,电场也分布不均,那里就镀不上,或者镀得太薄,用不了。为了让深孔里也能镀匀,工程师调配方调电流,不知道踩了多少坑。
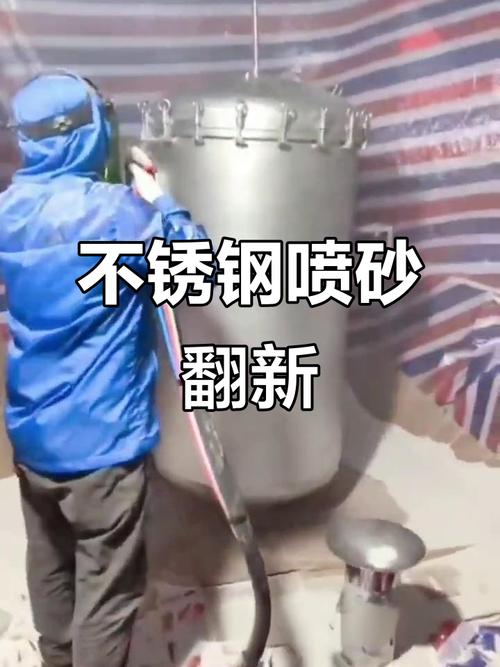
电镀前处理喷砂除锈工件图
电镀前处理喷砂除锈工件图
说实话,现在还有个迈不过去的坎,就是环保。电镀要用到酸碱、重金属,以前小厂乱排,把河水染得五颜六色,现在管控严了,废水必须达标才能排,一套处理设备上百万,运营成本每个月都不少,好多小厂扛不住关门了。留下来的,都是咬着牙合规做的,零件价格自然也涨了,这也是没办法的事。

拆几个网上常见的误区

拆几个网上常见的误区
拆几个网上常见的误区
第一个误区:电镀全是高污染,迟早要被淘汰。 这话不对。工艺早就迭代了,以前六价铬电镀污染大,现在大部分都换成三价铬了,毒性差了几十倍;以前用氰化物做络合剂,现在无氰电镀已经普及了大部分品类。污染是可控的,问题出在不合规的小厂,不是工艺本身。 而且现在真找不到能全面替代电镀的工艺。喷涂不导电,达克罗硬度低,真空镀膜成本太高,精密接插件、汽车紧固件这些刚需,还是离不了电镀。 第二个误区:镀层越厚,质量越好。 坑死人。我前年碰过一个客户,咬死了要把螺栓镀到25微米,说越厚越防锈。结果呢?镀层太厚,螺纹公差超了,整批三千多件,全部要重新磨螺纹返工,光返工费扔了几十万,老板心疼得直拍大腿。 一般汽车紧固件防锈,镀8-12微米就够了,太厚不仅浪费钱,还会影响配合精度,螺丝拧不进去,孔插不对,全是问题。适合的厚度才是最好的。 第三个误区:电镀就是小工艺,没技术含量。 你去调一次镀液配方就知道了,温度差个三五度,电流密度差一点,pH值偏0.2,出来的镀层亮度、结合力、耐蚀性全不一样。这么多年,很多高端的电镀配方,还是捏在少数几家国外企业手里,国内要做出来,不知道试了多少次。

不起眼的工艺,才见制造的功夫

现在大家都盯着芯片、大飞机这种大项目,没人在意这种不起眼的基础工艺。可你想想,一辆车几千个电镀件,一个手机上几十个电镀件,一个航天飞船上几万件,哪一个出问题,都是大事。 上次坐飞机,我摸了摸座椅调节的金属把手,亮闪闪的,用了五六年还没锈,那就是电镀的功劳。 下次你掏钥匙开门,摸一下手里亮闪闪的钥匙,不妨多停一秒。那层薄得只有几根头发丝万分之一厚的镀层,藏着制造行业最实在的细活。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:你口袋里的金属光泽,藏着没人讲透的电镀工艺
文章链接:https://zystgy.cn/a/61622