2026-10-09 18:33:52 作者:网编
分类:文章
上个月跟朋友去长三角一家航空配套厂调工艺,眼睁睁看着一炉12件钛合金叶片,因为一个小细节错了,全部报废。老板站在炉门口抽了半包烟,一句话没说。那一批货小几十万打了水漂,问题出在哪?说出来你可能不信,就是焊前清理少走了一道工序。
真空钎焊,远不止“熔化粘牢”这么简单
很多外行人觉得,钎焊就是把两块金属用焊料粘起来,跟粘断筷子似的,没什么技术含量。真不是。钎焊和普通熔焊最核心的区别,就是整个过程母材不熔化,只有钎料熔化,靠润湿作用填满接头间隙,靠原子扩散把两块母材连在一起。
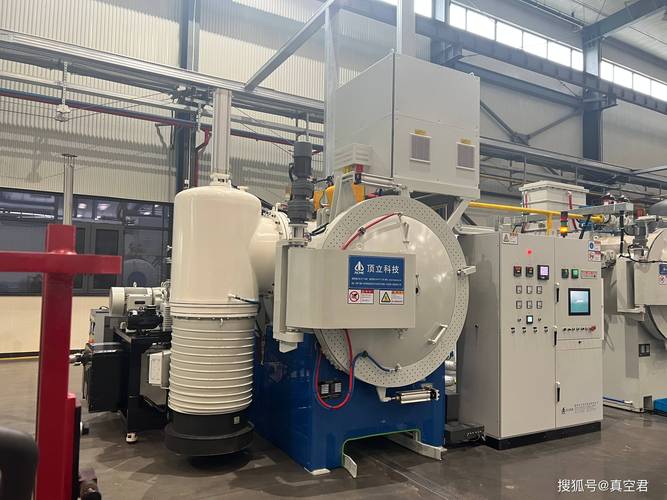 加工航空发动机叶片的工业真空钎焊炉
这种连接方式的优势,只要懂行的都明白。尤其是薄壁结构、异种材料、复杂多接头零件,熔焊根本玩不转。
问:钎焊和激光焊、氩弧焊比,到底什么时候该选它?
答:如果你要焊0.1mm厚的不锈钢蜂窝夹层,要焊陶瓷和钛合金的异种连接,要一次成型上百个密封接头,你用熔焊试试?要么母材直接烧穿,要么变形量大到超出公差,成本直接上天。钎焊的变形量通常只有熔焊的十分之一不到,还能一次成型批量生产,效率和精度都没得比。
真空钎焊是钎焊工艺里要求最高的分支,在真空环境里加热焊接,既不用钎剂,不会残留腐蚀接头,还能避免钎料和母材氧化,焊出来的接头干净强度高,所以高端航空航天、医疗器件、电子散热都离不开它。
真空钎焊的隐形坑,大半新手都躲不过
我做了快二十年钎焊,见过太多老工人都翻车。说几个最常见的。第一个就是接头间隙控制,好多人觉得间隙大点小点无所谓,不对。间隙太大,钎料的毛细作用拉不进去,焊出来全是气孔缩松。间隙太小,钎料流不进去,直接就是虚焊。通常铜基钎料间隙留0.02~0.1mm,镍基高温钎料留0.05~0.2mm,这个范围是几十年试出来的,别瞎改。
第二个坑,升温速度乱调。新手赶进度,直接把升温功率拉满,大尺寸复杂零件内外温差能差好几百度,冷却下来直接裂,你上哪说理去?一定要分阶梯升温,先在300度左右保温排气,再升到钎焊温度,慢就是快。
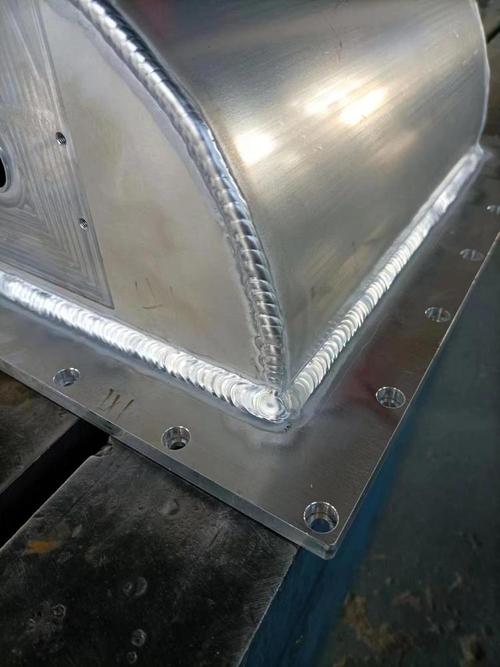 真空钎焊完成的不锈钢蜂窝密封件成品
问:为什么我钎焊完强度测试合格,一做气密性检测就漏?
答:十有八九是两个问题,要么间隙不对,要么热应力没消。比如你焊陶瓷和金属,两种材料热膨胀系数差好几倍,冷却的时候钎缝受拉直接出微裂纹,肉眼看不见,气密性肯定过不了。这种情况就得换塑性好的银铜钛活性钎料,靠钎料的塑性吸收变形应力,不然调多少温度都没用。还有一种情况就是真空度不够,母材表面氧化,钎料润湿不全,留下隐形缝隙,检测当然过不了。
几个压箱底的实用小经验
 几个压箱底的实用小经验
💡 钎料尽量预成型预置,别切个小块堆在接头外面。熔化了钎料会到处流,后期打磨费半天劲,还容易把薄壁磨穿。直接做成和接头匹配的预成型焊片,放在间隙里,焊出来干净规整,精度高很多。
❗ 焊前清理再怎么强调都不为过。零件表面的油污、氧化皮、指纹,都会影响钎料润湿,我亲眼见过那批几十万的叶片,就是因为一个工人手上沾了油,碰了接头面,结果整炉废了。焊前一定要用丙酮超声波洗10分钟以上,放置超过24小时的零件,一定要重新清理,别嫌麻烦。
✅ 焊完别着急开炉门拿件。尤其是大尺寸异种材料焊件,一定要跟着炉温缓冷,降到100度以下再开门,充分消除残余应力,不然放个三五天突然开裂,你都找不着原因。
说实话,钎焊这活儿,没什么玄乎的,就是把每个细节做到位。现在高端制造越来越发达,从5G散热板到核聚变装置,从航空发动机到人工关节,到处都有钎焊工艺的影子,把基础的细节做好,就能做出拿得出手的好活。不过话说回来,现在好多小厂舍不得在设备和工艺上投入,总想着凑合用,算下来报废的成本,早就够升级了,对吧。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:为什么高端航空器件都依赖真空钎焊工艺?避开90%从业者踩过的坑
文章链接:https://zystgy.cn/a/61617