2026-10-09 18:55:55 作者:网编
分类:文章
刚跨进热处理车间的门,那股热浪先拍你脸上。混合着淬火油挥发的怪味、铁锈味,混着工人身上的汗味,往鼻子里钻。没在这待过三年五年,根本扛不住这个味。
不是随便烧完扔水里就是淬火
很多外行人看了两眼车间,说这不就是把铁烧红了丢水里吗?哪有什么技术含量。
说实话,真不是这么回事。你小时候拿钉子烧红了砸小刀,那叫瞎玩,出来要么软趴趴砍不动纸,要么一掰就断。
工业上的热处理淬火,卡得比老师傅评徒弟还严。简单说,就是把钢件加热到临界温度以上保温一段时间,让内部的碳都溶进奥氏体里,然后快速往冷介质里一丢,瞬间降温,逼出硬得离谱的马氏体结构。这才叫合格的淬火。
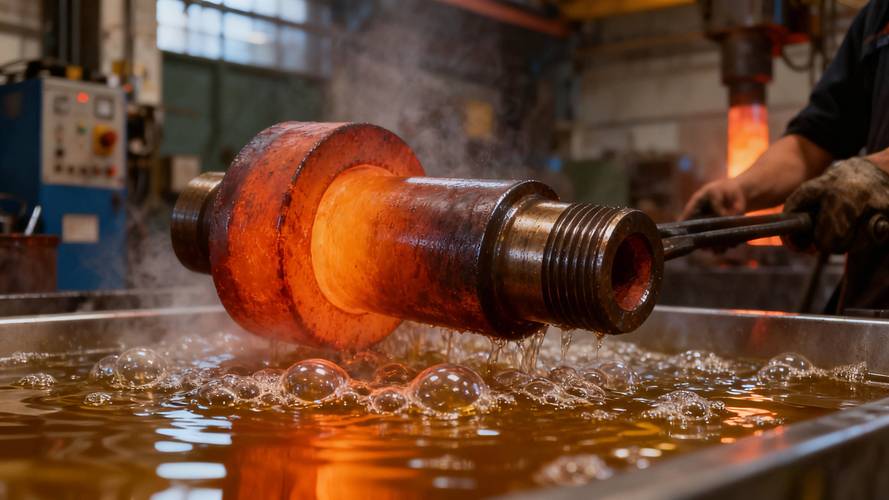 机械加工车间热处理淬火油槽作业现场
你拿淬好的普通中碳钢试一下,拿普通锉刀蹭,锉刀打滑,根本啃不动。这就是淬火的效果——要的就是这个硬度,要的就是耐磨扛造。
很多人以为淬火就是越硬越好,其实不对。硬的东西大多脆,想要硬度和韧性平衡,还得调整温度、冷却速度,甚至后续还要回火调性能,差一点味道就不对。
差十几度都出废品,这活真吃经验
 差十几度都出废品,这活真吃经验
干过这行的都知道,淬火的坑,能埋死人。
就说加热温度,普通中碳钢通常是820到860摄氏度,高碳钢还要降个几十度,要是你手一抖多开了十几度,烧过了,晶粒长太大,淬完直接裂。温度不够呢,碳没完全溶进去,淬出来硬度不达标,磨两下就软了,不合格。
以前没数控炉的时候,老师傅全靠看火色辨温度。樱红色是多少,亮黄色是多少,那都是蹲炉边烤了十几年烤出来的眼力,错不了。现在有数控了,温度能控到正负5度,可换个新材料、变个零件形状,还是得老师傅调参数,机器学不来那个手感。
冷却更是学问。水降温快,适合低淬透性的钢,可是应力大容易裂;油降温慢,变形小,不容易裂,就是硬度可能上不去;现在还有聚合物淬火液,能调冷却速度,折中了两者的缺点,可也不是所有零件都能用。
我前几年见个新来的学徒,把一批45钢的销轴当成模具钢来烧,温度多设了100度,出炉一进油槽,哗哗一阵响,捞出来一看,全部裂成了两截。那批料小十万打了水漂,带班师傅脸黑了三天,吃饭都没说话。
还有变形的问题,细长长的轴类零件,淬完火十有八九会弯,得校直,校直力度大了断,小了直不了,全靠几十年攒出来的手劲。你说难不难。
你天天用,却看不见它
 你天天用,却看不见它
别觉得这都是工厂里的大项目,和普通人没关系。
你开的汽车,变速箱里的齿轮,每一个齿都得渗碳淬火,不然天天啮合摩擦,开个两三年就磨坏了,换个变速箱大几万就没了。你家里那把斩骨刀,刀刃不卷口,就是刀刃局部做了淬火,刀身留着韧性,砍硬骨头不会断也不会弯。就是你骑的电动车,链条的销轴,也是淬过火的,不然天天磨,用不了半年就断了。
不过话说回来,现在不少小厂做东西,就爱在淬火上偷工。该淬透的只淬个表面,温度不够就捞出来,成本降了三分之一,寿命降了三分之二,坑惨了下游用户。
说实话,工业这东西,看不见的工序才最关键。你看成品零件亮闪闪的,谁也不会注意淬火那十几分钟的功夫,可就是这十几分钟,决定了这个零件能顶三年还是能顶十年。
昨天我还在车间见干了三十年的老王,拿着刚淬完火的汽车齿轮,拿块废锉刀蹭了两下,抬头跟徒弟说,这个温度对了,硬度够,变形也小,能用到车子报废。
就这么一句话,比什么漂亮理论都实在。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的硬骨头密码:聊聊热处理淬火
文章链接:https://zystgy.cn/a/61618