上个月帮长三角一家紧固件厂排产线问题,3批替代传统镀锌的达克罗涂层货,全在盐雾测试环节折了。
120小时盐雾,红锈冒得比厂区围墙边的锈水还快。
厂老板盯着测试箱直皱眉,说之前按手册参数调的,镀层厚度卡到12μm,怎么就不行?
盐雾测试的“假合格”陷阱
很多人觉得只要把镀层厚度卡到标准要求的上限,盐雾测试就一定能过,却忘了镀层本身的内应力如果超过基体的承受阈值,哪怕盐雾过了,装车之后遇到颠簸,镀层先裂,腐蚀跟着就来。
我见过最夸张的参数表,要求M12的8.8级螺栓镀锌层厚度做到20μm,光算镀层本身的内应力,都能把螺栓的螺纹撑出微裂纹,更别说装到底盘上扛震动了。通常合格的镀锌层厚度控制在8-12μm区间,配合合适的钝化膜,就能达到480小时无红锈的要求,盲目堆厚度除了增加成本,半毛钱好处没有。
低氢脆镀锌的核心差异从来不是镀液配方的贵贱,是全流程对氢原子渗入的控制。

问:车间里常说的“低氢脆镀锌”,到底是比普通镀锌少了哪一步?
答:少走的步骤可不止除氢。普通镀锌为了追求上镀速度,会用高浓度的强酸前处理,酸洗过程里析出的氢原子会顺着金属晶界渗到螺栓内部,哪怕后续做了除氢,也会有残留。低氢脆工艺会把酸洗环节换成机械抛丸+弱碱除油,从源头减少氢的渗入,再配合190℃左右的除氢保温——通常10.9级及以上高强度紧固件,这个保温时长不能少于4小时,很多厂为了赶交期把除氢时间缩到2小时,最后装车跑3个月螺栓就断,查都查不出根因。
镀液的“疲劳周期”根本没人盯
很多厂对镀液的管理,停留在每天测一次pH值、补一点光亮剂的层面。觉得只要电流密度对、镀液不浑,就能一直用。
错得离谱。
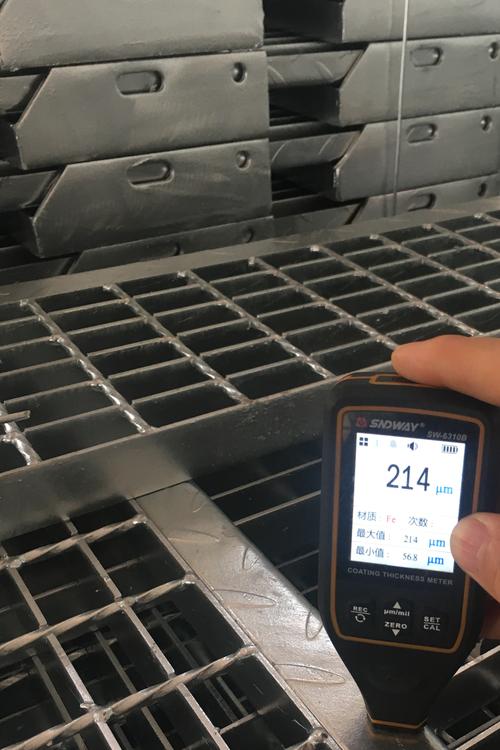
镀液的有效寿命从来不是按换槽周期算的,是按杂质积累浓度算的。就拿常用的氯化钾镀锌液来说,当槽里的铜离子、铅离子等重金属杂质累计到超过10ppm,镀出来的层看着亮得像镜面,实际孔隙率能飙升3倍以上。上次去的那家厂,镀液连续用了14个月从来没做过活性炭吸附处理,槽底沉积的杂质都能刮下半斤,镀出来的螺栓用孔隙率测试液一涂,红圈密得像筛子。
问:我们每次镀件出槽都做外观检查,光可鉴人的,为什么还是过不了盐雾?
答:外观亮不代表镀层致密。现在很多厂为了省抛光工序,会在镀液里加过量的光亮剂,镀层看着像镜面,实际里面的微孔隙能到每平方厘米上百个,盐雾测试的时候,腐蚀介质顺着孔隙直接钻到基体上,不出24小时就开始冒红锈。
💡 给个实操小技巧:每次换槽前,取1cm×1cm的纯铁板试片,按正常电镀流程镀完做孔隙率测试,比盯着镀件外观看半小时靠谱10倍。
被忽略的前处理环节,决定了70%的镀层附着力
别觉得前处理不产生直接产值就省。
我见过最离谱的厂,把前处理的水洗环节从3道减成1道,除油槽的槽液3个月没换过,捞出来的螺栓表面还挂着机加工残留的切削液膜,镀层直接“浮”在表面,用3M胶带一撕就能掉一块。
❗ 返工产生的物流、人工成本,够换3个全新的逆流漂洗水洗槽!
前处理的水洗等级,直接决定镀层和基体的结合力上限。现在很多自动线的水洗槽都装了电导率监测,只要出水的电导率超过100μS/cm,就得立刻换水,别等着水浑了才想起换。
对了,还有人忘了挂具的维护。我之前碰到个花200万上自动挂镀线的老板,说良率还不如之前的手工线60%的水平,查了半天才发现,自动线的挂具接触点从来没打磨过,表面的氧化层厚得像包了层塑料,电阻大到电流分布完全不均——有的挂齿上的工件镀层厚得流瘤,有的挂齿上的工件薄得露基体,再好的工艺参数都白搭。
说实话,电镀工艺这东西,从来不是靠翻手册上的固定参数就能做顺的。实验室里调出来的完美结果,一到量产线上,挂具的接触电阻、车间的环境温度、甚至当天的空气湿度,都能把最终的镀层质量带偏。
踩过的返工坑多了就知道,别总想着找什么“最优配方”,把每个环节的小细节盯牢,比啥都强。