上周三跟着老周蹲在风电塔筒的焊道边上,他把探头往刷了耦合剂的焊道上一搭,手里的仪器屏幕跳出来一道斜着的波峰,他”啧”了一声,说这道焊道里藏了个夹渣,得磨掉重焊。刚进厂那会我以为这活谁都能干,不就是拿个探头在铁板上蹭吗?直到第一次自己测,把耦合剂蹭得满胳膊都是,找了十分钟连个提前埋好的已知缺陷都没找着,被老周笑了快半个月。
探头往金属上一放,到底在听什么
很多人第一次见这套设备,第一反应是跟医院的B超没区别。真不是。医用的超声打在软组织上,频率通常在几兆赫到十几兆赫,我们用的工业检测设备,频率范围通常在1到10兆赫之间,比人耳能听到的声音高几万倍,根本听不到动静。

声波从探头发出去,顺着金属晶格往下钻,要是一路顺顺当当没有碰到杂质,就直接穿过去,仪器上啥特殊反应都没有。一旦碰到焊道里的裂纹、夹渣、没焊透的缝隙,声波就会被弹回来,被探头接住转换成电信号,屏幕上就跳出对应的波峰。
耦合剂不是随便抹的浆糊。刚进厂的小年轻图省事,拿自来水抹两下就把探头往上按,被老周撞见了铁定挨骂。金属表面不是绝对光滑的,探头和金属之间那层薄薄的空气,会把声波全反射回去,根本钻不进金属内部。平时用的粘稠化学耦合剂,涂上去得顺着探头压两下,把底下藏的小气泡全挤出去,声波才能顺顺当当地钻进钢板里。
别不信。上次有个徒弟拿水当耦合剂测了一米长的焊道,屏幕上全是乱跳的波,最后把那段焊道全磨开,连个一毫米的缺陷都没有,白忙活俩小时。
最容易踩的坑,全在细节里
别觉得超声探伤是个按按开关就能干的简单活,真上手了才知道,全是容易踩的坑。
探头角度差两度,缺陷位置能偏半厘米。测薄钢板用直探头,声波垂直往下打就行。测焊道这种内部结构复杂的位置,就得用斜探头,声波斜着往焊道内部钻,才能避开表面的余高干扰。角度设错了,声波根本碰不到藏在焊道中间的缺陷,你顺着焊道划一下午,也找不到藏在里面的裂纹。上次新来的检测员把斜探头的角度差了三度,蹲在地上找了半小时人工缺陷点,最后老周拿过去把参数拧了两下,波峰直接顶到了屏幕顶端。
温度也是个容易被忽略的影响因素。夏天车间里刚焊完的焊道温度快到200度,你直接把探头往上放,探头里的压电陶瓷片直接就烤废了,一个探头大几百块,赔都赔不起。通常得等焊道凉到60度以下才能上手测,急不得。
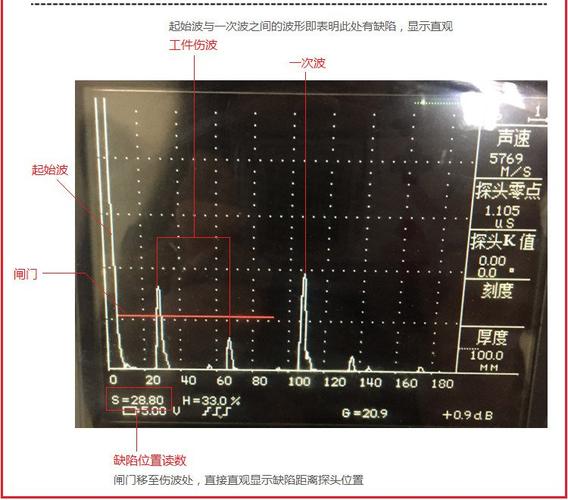
说真的,干这个活真的磨人。得戴着薄劳保手套蹲在塔筒边上,顺着焊道一米一米慢慢挪,夏天焊道边烤得人胳膊发烫,冬天车间缝里漏进来的风,吹得手按按键都不利索。稍微走个神漏过个小裂纹,等塔筒装到几百米高的山顶转起来,出了事就是天大的麻烦。
也别把这个检测想成百分百靠谱。如果缺陷是平行于钢板表面的分层,声波打上去会顺着分层滑走,根本反射不回来,就容易漏检。检测灵敏度没调好,直径1毫米的小气孔可能被当成杂波滤掉。所以从来没人敢说自己测的工件百分百没毛病,都是按规范来,同一个位置换个角度再扫一遍,确认没问题了才算过。
你平时见不着它,但它管着你日常的安全

很多人一辈子都不会进车间摸一次超声探伤设备,但你平时的生活,早就跟这套技术绑在一块了。
高铁跑起来的车轴,是整个走行部最关键的部件,出厂前全得过一遍超声探伤,万一里面藏了个微小裂纹,以300多公里的速度跑起来,后果根本不敢想。还有家里用的燃气钢瓶,瓶体的环焊缝生产时也要经过这道检测,不然焊缝里藏了气孔漏了燃气,那也是要命的事。
现在车间里也上了自动扫查的设备,能顺着焊道自己走,不用人蹲在地上慢慢挪。但老周每次碰到机器扫完的焊道,还是要拿手动探头再补一遍。他说机器没那么灵,有时候波峰差一点幅度,人能感觉出来不对,机器就直接归成正常波动了。
那天跟着老周收工的时候,太阳已经斜着照到车间的铁皮墙上了。他擦了擦探头上面沾的耦合剂,把仪器往箱子里装,说今天测的这十几米焊道,后面要扛着几十米长的叶片,在山顶转二三十年。