压铸成型里最闹心的气孔问题,真不是模温低了就能解决的
2026-10-31 02:58:45 作者:网编
分类:文章
干了快12年压铸工艺,见过太多车间师傅一看到压铸件表面鼓包、机加工后露出孔洞,第一反应就是”模温打低了!铝水温度不够!”——调了三天,废品率还是30%往上跳。
其实气孔的成因杂得很,很多人连是哪种气孔都没分清楚就瞎调参数。我见过最离谱的操作,是把模温从180℃降到120℃,说这样铝水进去凉得快,不会有气。结果铸件表面全是冷隔,连气孔的边都没挨着,白白报废了两炉铝水。
先搞清楚:你碰到的到底是哪种气孔
压铸件里的气孔从来不是单一原因来的,通常分三类:卷入气、析出气、侵入气。三类气孔的形貌、位置完全不一样,排查思路也天差地别。
卷入气说白了就是压射过程中,金属液紊流把型腔内的空气裹进了熔体里,这种孔一般形状不规则,位置大多在金属液最先填充的厚壁处,表面是亮的,没有氧化层。
析出气是铝液在熔炼过程中溶解了太多氢气,凝固的时候因为溶解度下降,氢气从熔体里跑出来形成的孔,这种孔一般是圆形的,表面发暗,均匀分布在整个铸件的厚大截面里。
侵入气就更简单了,要么是模具涂料喷多了挥发的气体排不出去,要么是顶杆、分型面的间隙漏进去的气,这种孔一般紧贴着铸件表面,形状不规则,经常和涂料的残留痕迹混在一起。你想啊,型腔内的空气总共就那么点空间,压射的时候金属液冲进去,气排不出去,可不就裹在铸件里了?
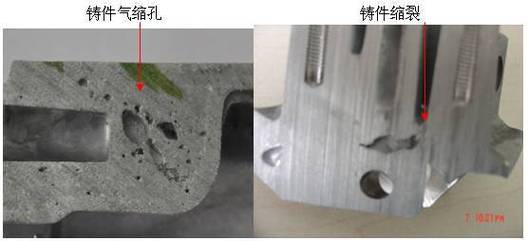 压铸成型三类气孔缺陷形貌对比实拍图
别不信,我上个月在广东某新能源结构件厂驻场,他们之前连续三周废品率卡在28%,一开始师傅们以为是铝液除气不好,测了含氢量才0.12ml/100gAl,远低于行业通常0.2的合格线,最后拆了模具一看,分流锥的排气槽堵了快80%,全是铝渣积碳。
问:很多厂都在说压铸成型要做真空,是不是上了真空设备就再也不会有气孔了?
答:想什么呢。真空压铸的核心是把型腔内的空气抽走,减少卷入气的比例,但如果你的铝液除气不到位,或者模具顶杆、分型面的密封胶条老化漏风,真空度连-0.08bar都达不到,上了也是白花钱。通常合格的真空压铸系统,要保证压射开始后0.3秒内把型腔真空度抽到-0.9bar以上,不然就是摆设。
别再瞎调参数了,这几个坑踩一次亏几万
干压铸久了就知道,很多时候废品率高,根本不是设备不行,是大家总在想走捷径。
第一个最常见的坑:觉得压射速度越慢,金属液流得越稳,卷气就越少。我见过有个班组把慢压射速度从0.2m/s直接降到0.1m/s,结果内浇口处的金属液紊流更严重,气孔率反而翻了一倍。慢压射速度的核心是让金属液在压室里平稳推进,把压室里的空气顺着溢流槽排出去,不是越慢越好——太慢的话,金属液在压室里就开始降温,到了内浇口的时候流动性下降,反而更容易裹气。
第二个坑:觉得脱模涂料喷得越多,越不容易粘模。有个做汽车支架的班组,为了减少粘模顶白的不良,每次喷涂料都对着型腔喷3秒,比标准工艺要求的时间多了2秒。最后铸件机加工后表面密密麻麻的小黑点,整批1200件全废,损失快8万。涂料里的有机物挥发温度一般在200℃左右,喷多了挥发的气体排不出去,就会在铸件表面形成一层细针孔,这种孔肉眼根本看不见,只有机加工后露出来才知道晚了。
 压铸模具排气槽积碳堵塞实拍特写图
真的心疼那批料。当时车间主任追着班组问原因,师傅还说”我喷多一点怎么了,以前不都这么干”,忘了现在做的是新能源配套的结构件,要求内部气孔率低于1%,以前做普通五金件哪有这么严的要求。
问:压铸成型出来的铸件,机加工后发现有零散气孔,能不能用浸渗补漏?
答:浸渗是最后一步的补救手段,不是你生产流程里的常规选项。如果你的气孔是连通型的,浸渗能临时堵住,但如果是大的、孤立的气孔,浸渗液根本渗不进去,装到设备上用个三五个月,压力一上来就漏。更别说现在很多客户对浸渗后的铸件有明确的追溯要求,你要是靠浸渗凑合格率,后续的售后索赔能把利润全吃没。
真要降气孔率,先把这几件事做扎实
说实话,压铸这行没有什么一劳永逸的”黑科技”,很多时候把基础动作做到位,比你花几十万买新设备管用多了。
✅ 每次换模生产前,先把所有排气槽的积碳清干净,别等堵了才想起来。我见过效率最高的班组,清排气槽的时间只占换模总时间的10%,但能把后续的气孔废品率降40%。
💡 铝液的含氢量,每两个小时测一次,别等出了废品才去测。很多厂为了省那点测氢的耗材钱,一个班8小时只测一次,碰到铝锭受潮、熔炼炉漏风的情况,含氢量直接翻三倍,最后整批铸件都带针孔。
❗ 压射参数别天天改,尤其是换了新批次的铝锭,先打3模试片,测一下试片的密度,密度稳定了再批量生产。总想着靠微调参数追良品率,最后参数飘得自己都记不住,换个班组就不会开了。
总有人问我,压铸成型要做到零废品有没有可能。哪有什么零废品啊。你天天盯着模具状态,盯着铝液质量,盯着每一模的参数稳定性,废品率自然就压下去了。总想着找个捷径,调个温度、改个速度就解决所有问题,最后吃亏的还是自己。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
压铸成型里最闹心的气孔问题,真不是模温低了就能解决的
文章链接:https://zystgy.cn/a/62956