刚跨进注塑车间的门,那股混着加热塑料味、机油味的热气直接扑脸。耳朵里是几十台机器齐转的低频嗡鸣,突然“啪”的一声脆响,离我最近的那台机模具开了,机械手“唰”地伸进去,抓出四个还带着余温的白色家电外壳,稳稳放到传送带上。
没人会特意给你解释这是啥。
这就是你天天见的注塑成型。
从颗粒到成品,不过十几秒的事
料斗里堆的是米白色的PP颗粒,跟家里盛的大米似的,顺着下料口滑进横在机器中间的炮筒。炮筒外面缠着一圈圈加热圈,实际熔融的热量一半来自加热圈,一半靠螺杆转动时剪切塑料产生的摩擦热——说起来你可能不信,剪切生的热有时候比电加热还猛,温度通常能稳定在220到260度之间,出来的料稠得跟熬过头的麦芽糖似的,流不快,也不结块。

螺杆转着把半流体的料往前推,射胶的时候压力能顶到上百个大气压,顺着喷嘴怼进合好的钢模里。合模的劲一点都不能省,锁模力通常得是射胶压力的好几倍,小机器几十吨,大的能到上千吨。为啥要这么大劲?要是锁模松了哪怕一毫米,高压的料就顺着模具缝往外挤,跟挤牙膏似的,出来的件边缘挂一圈薄得透光的飞边,修都要修半天。
我刚当学徒那会,第一次独立调机,没把锁模力调够,一按射胶键,飞边直接从模缝里喷出来,溅到对面的设备上,师傅追着我绕着机器跑了三圈。
难的从来不是做出来,是次次做的都一样
很多人觉得注塑不就是把塑料化了怼进模子里?有啥难的。
真站到机台边你就知道了。
模温控制是调机里最磨人的环节。差个5度,对着浇口的位置就可能出缩痕——料冷却的时候表面先硬,内部缩下去,凹一块,对着光一看特别明显。螺杆转速快个两圈,料在炮筒里停留的时间短,熔融不均匀,打出来的件表面就有流痕,像被水泼过似的印子。甚至车间的空调风对着模具吹,把模温吹低了两度,浇口位置就会出冷疤,硬邦邦的一块印子,摸都摸得出来。
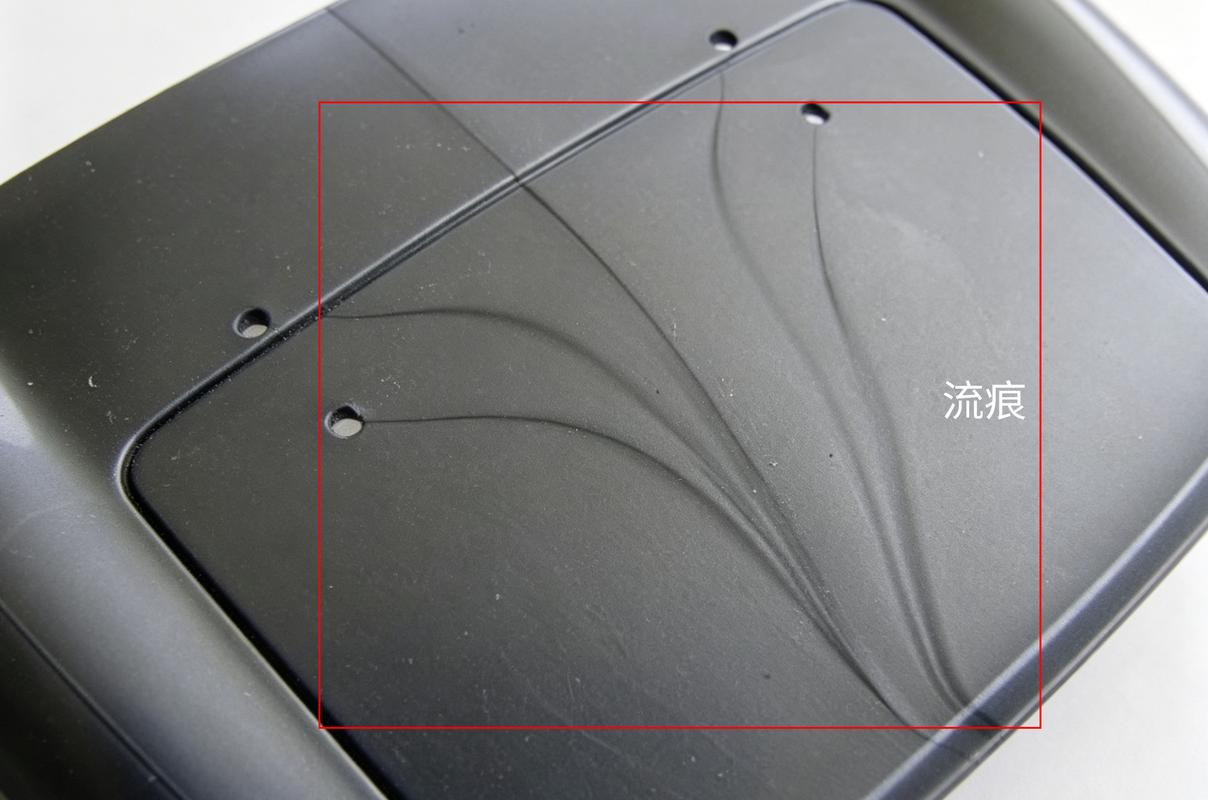
最磨人的是原料的波动。哪怕是同一个牌号的塑料粒子,换个生产批次,里面的抗氧剂、填充的滑石粉含量差个千分之几,熔融后的流动性就会变,收缩率能差出0.2%。别觉得这数字小,装个卡扣的话,差0.2%就卡不上,整批货都得返工。
现在很多机器带自动调参的功能,说能一键出合格件。
扯呢。
我试过,换了批新原料,那参数飘得连机器自己都认不出来,最后还是得靠老师傅守在机台边,摸着炮筒的温度,看射出来的料的光泽,一点点微调。
质检也不是拿个卡尺量那么简单。老师傅的眼睛比机器准:把件举到对着灯管的位置,转两圈,有没有气泡、流痕,一眼就能看出来;用指甲刮下边缘,飞边厚不厚,手感就知道;往配套的装配架上一卡,晃两下,间隙对不对,晃着松不松,马上能判断合不合格。
你身边的塑料件,大多都来自这台铁机器
你别觉得这工艺离你远。
手里的手机壳,家里的饮水机外壳,汽车内饰上的塑料饰板,都是注塑成型做出来的。为啥这工艺用的这么广?快啊。一模12秒,一次出四个件,一天下来能出好几万个,成本压得极低,适合批量做。
也不是所有注塑都是粗活。我之前去过做光学透镜的车间,模具的表面要抛到镜面级,连个手指印都不能留,不然打出来的透镜上有个小印子,装到汽车大灯上,晚上开的时候光斑歪歪扭扭,根本过不了检测。
刚才那台机又“啪”的一声开模了。机械手把刚打出来的空调壳子摆到传送带上,顺着线往包装工位走,等着喷上品牌logo,装到箱子里发往各地。
车间的嗡鸣没停。
下一个12秒,新的塑料颗粒顺着下料口滑进炮筒,又要变成你手里实实在在的物件了。没人会特意盯着这个过程,就像你不会特意想,每天用的东西,是怎么从一把米白色的颗粒,经过钢模的挤压,变成你摸得到的光滑壳子的。