摸透注塑模具的脾气:车间里的塑料成型日常
2026-10-28 08:49:58 作者:网编
分类:文章
刚推开门就是一股热烘烘的塑料味,混着切削液的淡香,三米外的注塑机正发出沉闷的”哐当”合模声。这不是什么科幻电影里的未来工厂,就是珠三角随处可见的精密制造车间,所有塑料件的起点,就是你旁边这堆几百公斤重的钢块。
合模的那0.1毫米误差,能把整批零件搞废
别看着模具就是几块铣得平平整整的钢块拼起来,真正卡脖子的精度,全在你看不见的贴合面上。上次跟师傅处理的那批手机中框保护壳,就是因为合模面错了0.08毫米,射出来的边锋厚得能划手,整批三千个全堆在磨边工位,工人磨了整整两天,骂声绕着车间转。
分型面的贴合精度,通常要控制在0.02毫米以内。不然塑料熔体带着几百公斤的注射压力冲进来,顺着缝隙就往外钻,形成一圈扎手的飞边。没人敢大意。哪怕你前一天晚上把模具擦得锃亮,第二天开机前还是得拿紫光灯顺着分型面扫一遍,就怕哪个细毛或者铁渣子藏在缝隙里,等着给你出难题。上次有个做家电面板的模具,就是因为一块指甲盖大的铝屑粘在分型面上,合模的时候压出个小凹坑,连续射了二十模才被巡检发现,前面那二十个亮面面板全在仓库角落堆着,擦都擦不掉那个印子,最后只能当报废料处理。
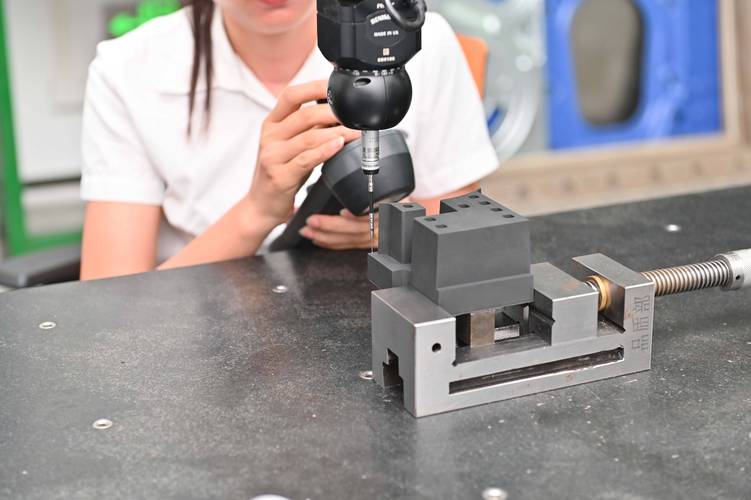 注塑模具分型面对合精度检测现场
冷却水路藏在钢块里,差两度就缩水
很多人第一次拆模具的时候都会惊讶,这几百公斤的钢块里,居然钻满了弯弯绕绕的小孔。这就是冷却水路,通着常温水或者冷水,把刚打进去的高温塑料熔体快速带走热量。
冷却的均匀性,直接决定零件会不会翘曲变形。上次做那个透明的桌面收纳盒盖子,就是因为水路离胶位远了两毫米,射出来的盖子边角比中心温度高了六度,冷却定型之后直接翘成个小碗,放光滑的桌面上一推能滑出去半米。师傅当时蹲在机台边,拿测温枪挨个点测表面温度,点到第三遍才找到那个温差点,后来在那个位置额外钻了个斜孔,通上冷却水,试了五模就稳了。
哦对了,上次有个新来的徒弟,开机的时候忘了开水路,打出来的零件直接粘在模腔上,抠了半小时才抠下来,手上烫了个泡,现在看到水路阀门就下意识去拧两圈。说实话,这东西真不是靠软件算就能100%准的,软件模拟出来的最优水路,上机之后总有那么一两个地方因为钢材的导热差异,温度差个三四度,就得现场一点点调。调水路最烦的是什么?是要把整副模具从机台上拆下来,吊到钻床那边,钻错了孔还得焊死重新钻,来回折腾大半天,腰都直不起来。没人想遭这个罪。
 注塑模具内部冷却水路加工走线示意图
顶针的位置偏一毫米,零件就顶出白印
等模具冷却定型开模,就得靠藏在钢块里的顶针把零件推出来。很多人拿到日常用的塑料件,背面那几个小小的圆形印子,就是顶针留下的痕迹。别觉得顶针随便装上去就行,顶出的受力点不对,轻则留印,重则直接把零件顶穿。
上次做一次性外卖餐盒的模具,就是因为顶针装得离侧壁近了一毫米,每次开模顶出来,餐盒的侧壁就被顶出个发白的应力印子,客户拿到货直接打回来,说这印子影响食品接触的外观,整批货全退了。当时师傅拿着细砂纸把顶针的头磨成了带点圆角的形状,又把顶针的位置往壁厚中心挪了一毫米,试模的时候拿手电筒照着看,顶出来的印子淡得几乎看不见,才算过了关。
别听网上扯什么这些零件都是”廉价工业货”,你平时用的牙刷柄、矿泉水瓶盖、电脑键盘上的按键,哪个不是靠注塑模具打出来的?你摸着手感光滑的表面,背后是多少师傅在车间里反复调出来的。现在新的模具开始用3D打印做随形冷却水路了,以前传统钻床钻不出来的弯弯绕绕的形状,现在能直接在钢块上打印出来,冷却效率通常能提个三成左右,只是成本不低,不是所有小厂都用得起。
正说着呢,机台又发出”哐当”一声,新的一模零件掉在接料箱里。师傅伸手捞出来,凑到眼前对着光看了两秒,转过来跟我比了个OK的手势。车间的风扇嗡嗡转着,塑料的余温飘过来,没什么惊天动地的技术神话,就是这一下一下的合模、注射、冷却、顶出,把冷硬的钢块,变成你手里能用的日常物件。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
摸透注塑模具的脾气:车间里的塑料成型日常
文章链接:https://zystgy.cn/a/62808