上周去东莞长安的一家五金厂蹲现场,刚进车间就听见模房的师傅拍着台虎钳骂——一套刚磨好的硅钢片冲压模具,装上去连冲1200次,凹模刃口直接崩了个2毫米的豁口。
换谁不闹心?
一套精密冲压模具少说十几万,光拆下来重新磨刃口、对间隙就得耗大半天,遇上急单耽误的交期赔的钱,比模具本身的损耗还狠。
先别上来就换模具,80%的崩刃根本不是模具钢材的锅
很多人一看见刃口崩了,第一反应就是买的模具钢质量差,找供应商扯半天皮,最后换了更贵的钢,崩刃的问题还是没解决。
问:我们厂一直用Cr12MoV做冲压模具,之前冲1.2mm的冷轧板都好好的,最近换了批次的料,冲几百次就崩,难道是之前的钢材被供应商换了?
答:别瞎猜供应商的锅。你先拿新批次的冷轧板测下屈服强度——我上个月碰到的同款问题,新批次的板材为了提硬度,把碳含量拉上去了2个百分点,原来的模具间隙是按软料调的,硬料挤在窄间隙里,刃口受的侧向应力直接超了钢材的抗弯强度,不崩才怪。
💡 这里要提,很多师傅调间隙的时候,总觉得“越紧越亮”,冲出来的件毛刺小就万事大吉,根本没算过板材硬度变化带来的侧向挤压力差。比如冲0.8mm的SPCC软板,双边间隙取料厚的12%-15%就够,要是换成同厚度的SUS304不锈钢,间隙得拉到18%-22%,硬凑小间隙,刃口每天在那扛着数吨的挤压力,就像你拿个薄刀片硬砍冻硬的萝卜,哪有不崩的道理?

还有个容易被带偏的误区:很多人觉得刃口越锋利越好,磨的时候拿油石蹭得亮堂堂的,一点圆角都不留。真冲起来你就知道了,太尖的刃口本身就有应力集中,碰到硬料直接就崩。通常磨刃口的时候,要在刃口位置留个0.02-0.03mm的小圆角,看着不那么亮,但是抗冲击能力能提一大截。
别不信。上次有个厂的师傅,为了追求镜面刃口,磨完了拿细砂纸抛了半小时,结果冲0.6mm的镀锌板,每冲800次就要崩一次刃口,后来按照我说的留了小圆角,连续冲了12万次都没崩。
那些藏在装配细节里的坑,比设计图的偏差还坑人
设计图上算得再好,装配的时候差一点,到了冲床上就是大问题。我见过太多模具,设计阶段的间隙计算、材料选型全是对的,装完了一冲就崩,拆下来挨个查才发现,全是装配的小细节没做到位。
问:我们每次装模都打表测平行度,为什么还是会出现单侧崩刃?
答:你测的是静态平行度,得测动态的。开着冲床走满行程,用百分表吸在下模座上,打冲头在下行到最低点的位置,要是表针晃过了0.01mm,说明冲床的滑块导轨间隙已经超了,这时候你静态调得再准,冲头一走起来就歪,单侧吃刀的位置很快就会崩。
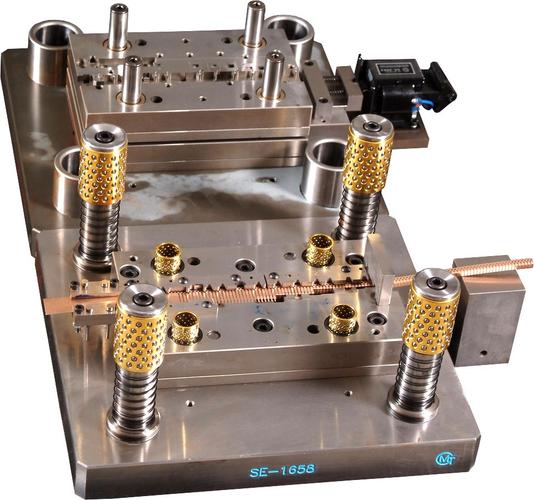
❗ 还有个特别容易被忽略的点:卸料板压料力不均是隐形的崩刃诱因。很多人觉得卸料板就是把料从冲头上扒下来的,压力调大点、小点无所谓。错。要是卸料板的弹簧压力不均匀,压料的时候板材歪了,冲头切下去的瞬间,板材会往压力小的那侧跑,刃口受的力直接偏了。之前碰到个做电机定转子冲压模具的厂,为了赶进度,把卸料板的弹簧少装了两根,结果连续冲了三天,四个角的刃口全崩了——你想啊,压料力不够,料在冲切的时候跳一下,那冲击力全砸在刃口上,跟拿锤子敲刀尖有啥区别?
还有模架的导向精度,要是导柱和导套的配合间隙超了0.02mm,冲头下行的时候就会来回晃,刃口根本不是垂直切下去的,是蹭着豁下去的,再好的钢也经不住这么造。
真到该换钢材的时候,别为了省几万块栽大跟头
前面说的间隙调整、装配精度、压料力这些问题都排查完了,还是频繁崩刃,那才是真的要考虑材料匹配的问题。
比如现在很多新能源车企的结构件,板材强度已经到了980MPa甚至1180MPa,你还用之前冲普通SPCC的Cr12MoV做冲压模具工作部件,淬火硬度就算做到HRC62,冲个几千次刃口就会因为抗压强度不够出现微裂纹,再冲个几百次直接崩块。
账要算细。通常冲1.5mm以上的高强钢,冲压模具的工作部件得用DC53或者SKD11,淬火硬度稳定在HRC60-62,抗冲击能力比普通Cr12MoV高30%左右。要是冲带镀层的不锈钢或者厚的硬铝板,得上硬质合金材质的凸凹模,寿命是普通模具钢的5-8倍,虽然采购成本贵个两三倍,但是摊到每个冲件的成本,其实比你三天两头拆下来磨刃口、停线等修模要划算得多。
说实话,我最烦那种一上来就说“我们以前一直这么干的”的师傅。十年前你冲的是0.5mm的软铁皮,现在客户要的是1.2mm的高强钢,材料变了,设备精度变了,你那套十年前的调模经验不跟着改,不崩刃才是见了鬼。
对了,还有个小细节:冲床的气垫压力别调得太猛。上次碰到个厂,气垫压力调得比额定值高了20%,结果模具的卸料板被顶得反复撞击模柄,才用了一周,凹模的固定螺钉就松了,刃口位置偏了0.1mm,直接崩了个豁口。
真的疼。
之前碰到个老板,为了省两万块,把本来要选DC53的模具钢换成了便宜的Cr12,结果冲了不到一万次就崩刃,停线修模花了三万多,还赔了客户两万的交期违约金,这账算下来,省的那点钱连零头都不够。