上周在东莞长安的车间蹲了三天,脚底板硬得像块砖,就为了跟一套刚开粗出来的注塑模较劲。
很多人对模具制造的印象,还停留在”铁块烧红了敲敲打打”的老作坊阶段。真到车间里站半小时,你就知道这想法有多离谱。
你摸过的绝大多数日常物件,都是模具“印”出来的
别觉得模具离你远。你手里的充电头硬塑料外壳,空调出风口的百叶,外卖打包的透明餐盒,甚至你早上挤牙膏的软管封尾,全是靠模具打出来的。原理说穿了不复杂:把熔融状态的塑料、或者融化的金属,高压怼进提前做好形状的型腔里,等冷却定型了,把成型的件掏出来,一套动作几秒钟,就能出一个一模一样的零件。
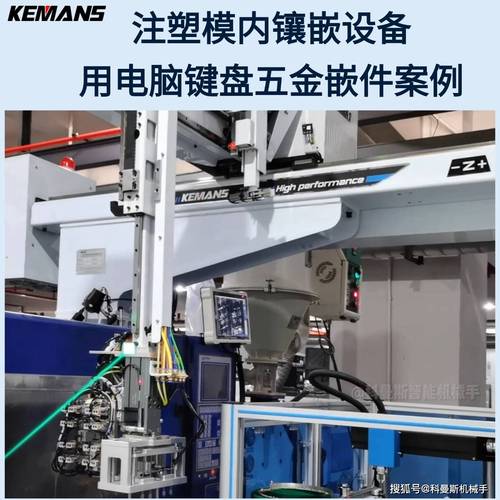
别小看这“掏出来的件”。上次碰到个刚入行的实习生,拿着图纸跟我掰扯,说分型面那个地方差个0.1毫米怎么了,至于磨一下午?我没跟他抬杠,把试模打出来的第一个壳子塞他手里。那地方因为模面差了0.08毫米的台阶,手指划过去喇得慌,用户拿到手第一反应就是”这东西做工差”,连带整个产品的档次都往下掉。一套几十万的模具,就因为这么点小问题,改模改到最后,客户直接说不做了。亏不亏?
开粗只是起步,磨到头发丝1/10的公差才是真熬人
很多人以为模具制造就是拿数控铣在铁块上铣几个坑。差远了。
从拿到设计图开始,第一步选模坯就有讲究。做透明亚克力件的模子,得用耐锈蚀的S136钢,不然打个几百模,型腔内壁锈了,打出来的镜片上全是细密的麻点,直接报废。模坯选好上机床开粗的时候,铣刀“哐哐”往下啃,铁屑溅得机床护板上全是,这时候铣出来的形状,离最终的尺寸差得远,留的余量能有小指甲盖那么厚。
开粗完要做热处理,把钢料硬到洛氏52度左右,这时候再上精铣,碰到那些细得像头发丝的加强筋,机床铣刀伸不进去,就得靠电火花打——拿提前做好的铜公,对着钢块一点点放电蚀除,连最细的筋位都能打出棱角分明的形状。
最磨人的环节永远是配模。上下两个模仁合起来,缝隙得控制在什么范围?你拿张普通A4纸夹在分型面的位置,顺着圆周抽一圈,不能有卡顿,不能有哪个地方卡得抽不动,也不能松垮垮的漏缝。差一点。打出来的件就会带着一圈厚厚的飞边,像个发了霉的白面馒头。

我上次为了配一个笔记本外壳的模子,熬了个大夜。就因为转角的地方红丹印不均匀,差了0.02毫米。当时我靠在机床边灌冰咖啡,手都有点抖,就怕第二天试模出问题。结果第一次试模打出来的壳子,分型面光溜溜的,连个多余的毛边都没有,表面亮得能照见人。我当时差点在车间蹦起来。真的,那种成就感,比发了季度奖金还爽。
别信“模具制造就是低附加值苦力”的偏见
前阵子刷到个视频,说模具制造就是打铁的,没什么技术含量,迟早被3D打印取代。我当时看了直摇头。
就拿现在做手机中框的模具来说,型腔的表面粗糙度要做到Ra0.02——什么概念?你用手指摸上去,跟玻璃一样光滑,连个明显的指纹印都留不住。这种精度,不是你买台几百万的五轴机床就能搞定的。机床铣完了,师傅得拿着不同粒度的油石,对着型腔一点点抛,抛到胳膊抬不起来,眼睛凑到离表面十厘米的地方,借着灯光看有没有细微的划痕。
至于说3D打印取代模具?更扯。你要打个一两个样件,3D打印确实方便。但你要量产一百万个手机壳,靠3D打印?单个零件的打印成本是模具量产的几十倍,打出来的件一致性还差,用户拿到手十个壳子有十个尺寸,谁敢用?模具的核心优势从来不是做单个件快,是一次调好,连续打几十万上百万个件,尺寸误差都控制在微米级。这种批量复制的稳定性,目前没有任何技术能替代。
不过话说回来,现在的模具制造也不像十年前那样,全靠师傅的手感摸温度、靠千分尺一点点卡尺寸了。五轴机床配着在线测头,把测头往模仁上一放,哪个位置差了几微米,屏幕上直接标得明明白白,连改刀路的参数都能自动算出来。但你说老师傅没用了?不对。刀路怎么排效率最高,碰到特殊的淬火钢料怎么留余量,试模的时候出现飞边该往哪个方向调,这些东西,机床自己学不会。我见过干了二十年的老师傅,闭着眼摸一下型腔的表面,就能说出来这里的粗糙度大概到了什么级别,差了多少余量,根本不用靠仪器测。
上周我从车间出来,已经是晚上九点多了,路边小卖部的冰柜里掏了瓶冰可乐,抬头看见货架上摆的各种塑料饮料瓶,瓶身上的螺纹整整齐齐,摸上去没有一点喇手的飞边。我突然反应过来,这些我们平时根本不会多看一眼的细节,背后都是某套模具在某个车间里,被人磨了好几个通宵才磨出来的。