上周去苏州相城的一家压铸厂蹲了三天,他们那台2800吨压铸机的液压系统,一到下午两点就开始报警,油温直接干到92℃。操作工拿个工业风扇对着油箱吹,跟给中暑的人扇扇子似的,半点用没有。
先搞清楚:液压系统的油温失控,从来不是单一零件的问题
很多人碰到油温高的第一反应——散热器不够大,换个更大的。错。我见过太多换了散热器还是降不下来的案例,问题根本不在散热端,在产热端。
💡 给个基础逻辑:液压系统的温度平衡,永远是”总产热量=总散热量”。只要产热多了,你散热再强也追不上。
通常行业内的经验值,液压系统正常工作的油温应该在35℃到60℃之间,超过70℃就算异常,超过85℃就得停机排查,不然液压油半年就会氧化变质,密封圈硬的像塑料,漏的到处都是。
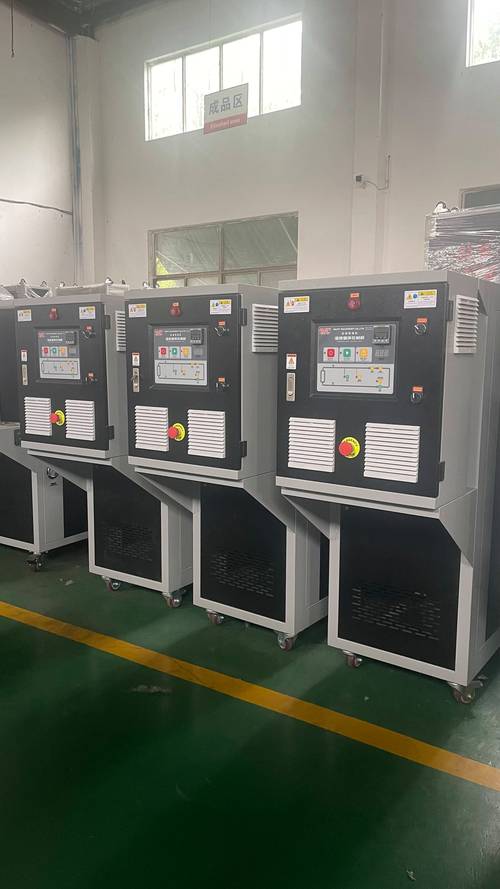
问:我们厂的液压系统新换的散热器,为什么油温还是比同行同配置的高10℃左右?
答:先去查你的溢流阀调定压力。通常很多设备调试的时候,师傅图省事,直接把溢流阀压力比系统额定压力高个1.5到2MPa就完事,长期带压溢流的话,所有泵输出的多余流量全变成热量,比你散热器散的快多了。溢流阀长期带压溢流是最容易被忽略的产热大户,很多时候你把溢流阀压力调到刚好满足负载需求,油温直接降10℃都不止。
别不信,去年在无锡的一家注塑厂,他们那台160吨注塑机的液压系统,油温常年在75℃左右,换了两个风冷却器都没用,最后拆下来看溢流阀,调定压力比实际需要的高了3MPa,相当于泵每转一圈,就有三分之一的油直接从溢流阀泄回油箱,全变成热了。把压力调下来之后,油温直接降到55℃,连冷却器都不用开了。
别等密封圈漏油了才想起查内泄
真的,碰到内泄的情况你都要急死——明明压力表显示系统压力正常,泵的壳体温度都烫手了,执行元件的速度还越来越慢,拆下来测流量才发现,三分之一的油根本没走到执行元件,全在内部循环加热了。
液压系统的内泄产热占总产热量的40%到60%,这个比例是行业内摸了十几年现场摸出来的数,不是编的。内泄的来源无非三个:泵本身的磨损,油缸活塞密封的磨损,阀块内部的串油。
问:怎么快速判断是不是油缸内泄导致的油温升高?
答:把油缸的无杆腔和有杆腔的油管拆开,堵死一端,给另一端打额定压力,看另外一个油口的漏油量。通常漏油量超过每分钟50毫升,就说明活塞密封已经磨穿了,别犹豫,换密封。要是嫌麻烦,也可以摸一下油缸回油侧的油管温度——如果比进油管温度高个5℃以上,大概率就是内泄在产热。
还有一种更隐蔽的内泄,是阀块的串油。很多厂的液压阀块用了十几年,油液里的杂质把阀孔的壁磨出了沟槽,不同压力的油道直接串到一起,你拆阀都查不出来,必须用专业的测漏仪打压力才能测出来。我之前在宁波的一家五金厂碰到过,他们的液压系统怎么调都热,最后把阀块拆下来才发现,两个相邻的油道之间已经磨出了0.2毫米的缝隙,高压油直接串到回油道,能不热吗?
被90%的人忽略的产热源头:油箱本身的散热能力
很多人觉得油箱就是个存油的罐子,能装下油就行。错。油箱本身是液压系统最大的散热部件,没有之一。
通常按照行业经验,油箱的有效容积应该是泵每分钟流量的3到5倍,这个数值不是拍脑袋来的——油液在油箱里要停留足够的时间,才能把携带的热量散到空气中,同时析出里面的气泡和杂质。
有些设备厂为了省空间,把油箱做的特别小,甚至只有泵流量的2倍,油进去还没凉下来就被泵抽走了,散热肯定跟不上。更扯的是,有些厂为了把设备外观做的好看,把油箱藏在机架的封闭空间里,周围连个通风的空隙都不留,你说它怎么散热?靠空气自然对流吗?
💡 要是你的液压系统夏天连续工作超过8小时,最好在油箱回油口加个独立的风冷却器,别指着原来的水冷——万一冷却水断了,半小时就能把油烧到100℃以上,到时候泵拉缸、阀卡涩,修一次的钱够买三个冷却器。
说实话,我见过太多厂为了省几万块的冷却系统成本,最后因为油温高导致液压油变质,密封圈老化,一个月漏三次油,修一次就是大几万,这笔账怎么算都不划算。