上周三晚上十点半,我蹲在加工中心旁边擦手上的铝屑,对面的编程小周刚把第三个后处理的NC程序输进机床,主轴转起来的瞬间,我心里咯噔一下——又错了。
他把CAD里画的R3倒角,导去CAM算刀路的时候,没留0.2mm的精加工余量。那一刀下去,本来要做的6061铝合金通讯腔体,直接把壁厚打穿了。半块料,三百多块,就这么废了。
真的亏。
很多人到现在都没搞懂,CAD和CAM是两段完全拧不到一起的工作
别混。
CAD是设计端的事,核心从来不是“把图画得好看”,是你得把零件的所有加工约束提前想明白。我见过太多刚从设计院出来的图,三维模型渲染得比动画片还精致,拿到车间根本加工不出来——比如在封闭腔体的角落画个90度内直角,你拿球头刀磨到天荒地老,都留不下那个锋利的棱角,最后只能拆成电火花加工,成本直接翻三倍。
CAD从来不是画个好看的三维模型交差就算完成,你得在画的时候就想:这个面能不能让刀具伸进去?这个壁厚能不能扛住切削的冲击力?这个公差给的是不是太严,根本达不到机床的加工精度?我刚入行那会跟着老工程师审图,他拿红笔在图上圈三个地方,从来不用看复杂的参数,就看哪个位置会让操作工头疼,哪个地方会让机床撞刀,哪个尺寸最后会因为材料变形装不上。
很多人把CAD等同于“高级画图板”,觉得会拖线条、会标尺寸就算会了。真到加工的时候才会发现,你在屏幕上点一下就生成的圆角,可能要让车间的人花三个小时打磨才能达到要求;你随手画的薄壁结构,可能在切削的时候直接被震穿。
CAM算的不是刀路,是你能不能不加班的底线
我刚接触CAM那会,也觉得这软件简单——把模型导进去,选个刀具,点一下生成刀路,输进机床就能跑。直到第一次撞刀,把立铣刀断在零件里,花了两个小时把断刀取出来,才知道根本不是那么回事。
CAM的核心从来不是生成一条从起点到终点的路径,是你得把车间里所有看不见的约束,全部揉进刀路计算里。你得知道车间那台机床的主轴刚性够不够,能不能扛住大切削深度;你得知道用的那批硬质合金刀,在加工不锈钢的时候转速和进给给多少不会崩刀;你得知道那个0.8mm的薄壁位置,走刀的时候要降多少速,才不会被震出波纹。
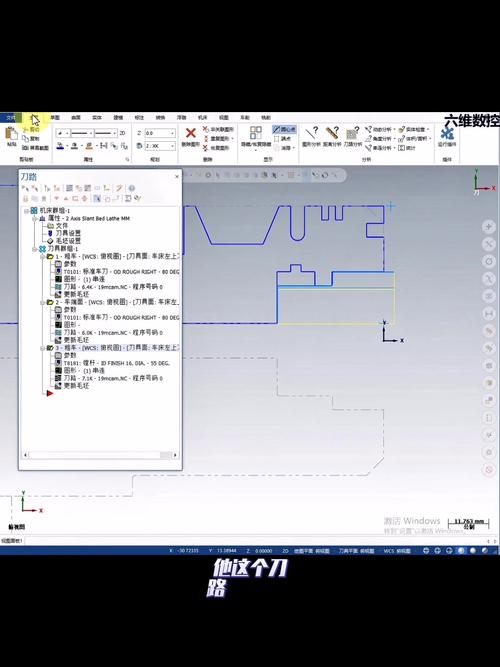
我之前为了算一个复杂壳体的刀路,连续三个晚上在公司打地铺。一开始生成的刀路看着完美,到机床上跑的时候,要么在深腔位置排屑不好粘刀,要么在曲面衔接的位置留个台阶,要么抬刀的时候离夹具太近差点撞上去。那会才明白,学校里教的那些CAM操作步骤,全是在没有任何干扰的理想环境里跑通的,现实里的车间,到处是没写在教程里的坑。
谁遇谁知道。
最容易踩的误区:别觉得模型导进去就能直接加工
现在总有人说,现在的软件接口都打通了,CAD画完一键导CAM,一键出NC程序,连人工都可以省了。真的拉倒吧。
同一个刀路,在不同机床上跑出来的结果,可能天差地别。我们车间有台发那科系统的加工中心,还有台国产华中系统的,你把完全一样的刀路代码输进去,发那科能精准走到每个坐标点,华中那台因为圆弧插补的精度差一点,每次走到大曲率曲面的位置,都会留个细微的棱,你要是不针对性调整后处理的参数,加工出来的零件,装配的时候直接卡壳。
去年有个开小加工厂的老板找我帮忙,说他花几万块买的正版CAM软件,机床还是老撞刀。我过去一看,他图省事,直接把别的厂传过来的刀路代码往自己机床上输,连自己机床的行程极限都没核对过。最后算下来,光修主轴就花了八万多——真的,别在这种地方省力气,你觉得省下来的那点时间,不够一次撞刀的维修费。
前几天和几个同行吃饭,聊起现在吹得很凶的AI自动编程,说以后CAM都不用人盯着了。我当时夹了一筷子花生米,没接话。毕竟我见过太多屏幕上完美的三维模型变成废铝块的样子,也见过太多看起来严丝合缝的刀路,撞得机床直掉渣。哪有什么一步到位的好事啊。