“别瞎碰那堆亮银色的块——刚校完的定位面,摸上手印就得重新擦。”
它不是”固定块”,是机床的测量基准
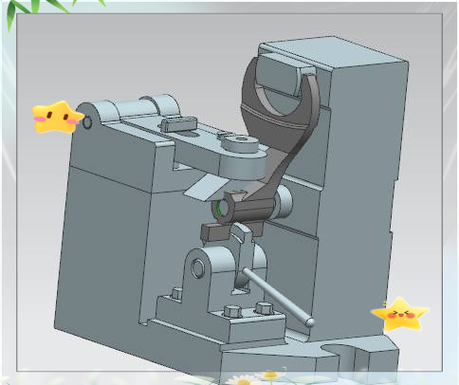
之前有个刚从学校出来的工艺员,觉得定制专用夹具太贵,拍板用通用平口钳夹变速箱拨叉,铣三个定位孔。干出来的件测了一批,位置度超了0.08,整批退返。他蹲在工位边挠头,想不通为什么平口钳夹不紧——根本不是夹不紧,是平口钳的定位精度达不到要求,工件在钳口上的位置每次都飘一点,攒到孔位上就超差了。
很多人对机床夹具的误解,就是觉得它的作用是”别让工件飞出去”。
错。
它的核心作用,从来不是”夹牢”,是”找正”。你把工件往夹具上一放,几个定位销、定位面直接把工件卡到预设的位置,和机床的坐标系完全对齐,不用你拿着百分表打半小时找正,省下来的时间,够多铣十几个件。
做一套合格的夹具,半条命都得搭在细节里
别看着夹具就是一堆焊起来的铁块,要做到好用,每个细节都能把人磨得没脾气。
就说定位面的刮研。
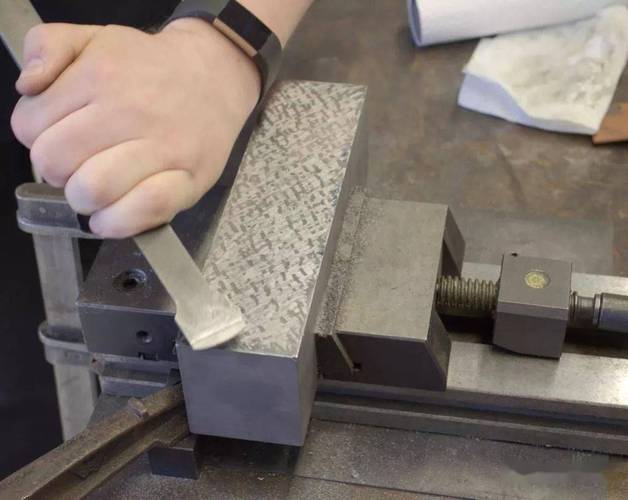
钳工拿着柳叶刮刀,一下一下蹭掉表面的高点,蹭完擦上红丹粉,把工件贴上去来回磨两下,拿下来看接触的印子。没有大块的空白,密密麻麻的红点均匀铺在整个面上,才算合格。差一点。装上去的工件就歪,铣出来的尺寸全飘。
还有夹紧力的匹配。
夹那种壁厚只有两毫米的铝合金安装座,油压开太大,件被夹得塑性变形,铣的时候量着尺寸刚好,一松开夹爪,弹性形变弹回来,内孔的圆度直接超差0.1,全废。之前有个学徒不信邪,觉得夹紧力越大越稳,把油压从3兆帕调到5兆帕,夹了十件准备出口的薄壁零件,拆下来一测,没有一件能过质检,光报废的料钱就够他三个月基本工资。
还有排屑的细节。很多人设计夹具的时候,光想着定位和夹紧,忘了开排屑槽。铁屑顺着切削液流到定位面和工件的缝隙里,垫在中间,工件就被顶起来一点,干出来的件表面全是压痕。之前有批出口的医疗设备零件,就因为定位面卡了个小米粒大的铁屑,两百多件全部返厂,来回的运费加返工费,够买三套好夹具。
那些被吐槽”多余”的结构,全是踩坑攒出来的
第一次来车间的人,总爱对着夹具上的小结构吐槽——这凸起的挡销有啥用?侧面开的把手有啥用?那个伸出来的限位块有啥用?
说真的,每一个看起来多余的结构,背后都是干废了几十件换回来的经验。
就说那个小小的挡销。之前有个工人上班走神,把工件放反了,直接上机床铣,铣完才发现孔全钻在错的位置,半班的活全白干。后来在定位面旁边加了个小挡销,工件放反了根本卡不进去,想错都错不了。
还有夹具侧面的把手。之前换大型夹具的时候,得两个工人抬着,顺着导轨往工作台中间挪,稍不注意就碰伤定位面。加个把手之后,一个人抓着就能稳稳推到位,省了多少力气。
你平时大概率不会注意到这些铁疙瘩。
可你手里的不锈钢保温杯,上面的螺纹是用夹具夹着铣出来的;你开的车,发动机上的安装孔是用夹具定位钻出来的;你用的笔记本电脑,金属中框的边角是用夹具固定着铣出来的。
这些零件能做到每一件尺寸都差不多,装上去严丝合缝,背后全是这些不显眼的夹具在撑着。