师傅没让我碰机器。
先蹲在旁边看了整整三天。
看模具怎么从机床下面拆出来,怎么擦干净,怎么检查刃口有没有崩缺,再怎么装回去,对位、调间隙、试冲。
差0.02毫米,这副模具就可能直接报废
刚学的时候总觉得,不就是两块硬钢,对着钢板砸下去嘛,能有多大讲究。
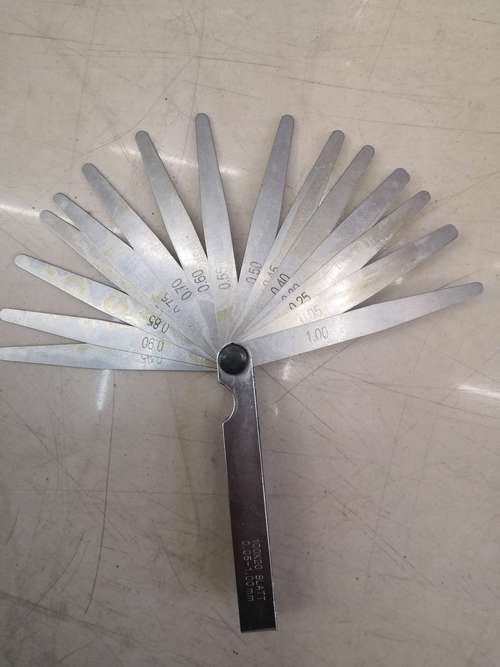
直到亲眼见师傅拿着塞尺,沿着刃口一点点测间隙,测到某一点的时候,眉头直接皱起来。
差了0.02毫米。
就这点间隙,要是直接开机,冲出来的零件边缘会扯出毛刺,严重的话,刃口直接崩掉一块,整副模具拉回去返修,少说要耽误三五天的生产。
刃口间隙通常要控制在板材厚度的5%到8%,薄料的话,这个误差范围还要缩得更小。之前有个外协厂送过来的模具,装上去试冲,拆下来一看,刃口上全是拉伤的痕迹,查了半天才发现,间隙做偏了10丝,就这么点偏差,直接把人家的模具退回去重磨,一分钱货款都没结。
别嫌师傅脾气大。
这东西真的容不得半点马虎。
从一块粗钢料到能上机生产,要磨掉多少层皮
很多人对冲压模具的印象,就是个粗笨的铁疙瘩。
真不是。
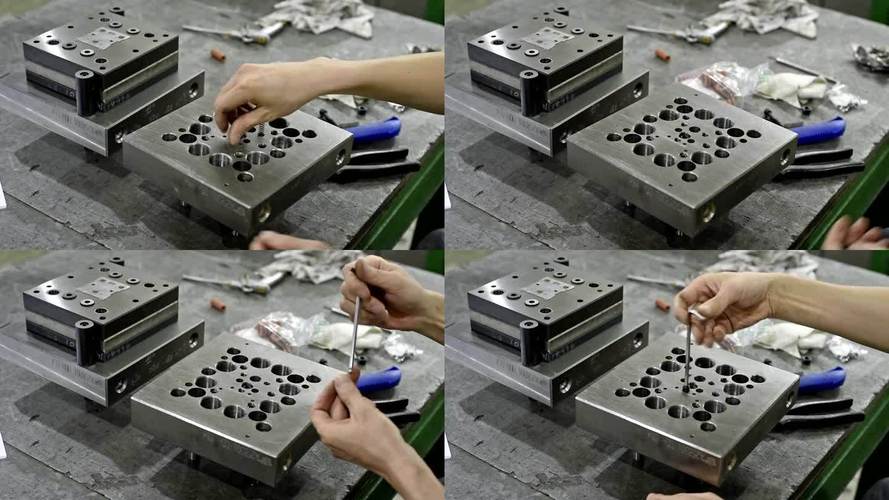
刚下料的模具坯料,就是块几百公斤重的锻钢块,先上数控铣开粗,把大概的形状铣出来,留够磨量,然后进热处理炉加热,淬硬。模具工作部分的硬度通常要达到HRC58-62,硬度过高,受冲击力的时候容易崩裂,硬度过低,冲个几千次刃口就塌了,零件尺寸全飘。
热处理完的坯料,要上平面磨床把各个面磨平,再上坐标镗床打安装用的销孔,误差要控制在0.005毫米以内,不然装到机床上,上下模对不准,冲出来的零件全是歪的。
最费功夫的是导柱和导套的配磨。之前见过个刚毕业的小孩,装模具的时候没把导柱上的防锈油擦干净,开机冲了不到两百次,导套内壁就磨出一道深沟,整副模具拉回返修花了三天,整个车间的交付节奏全被打乱。说起来都气,当时那批货赶着发客户,就因为他那点偷懒的小动作,晚了整整三天,最后还是老班长带着几个徒弟连熬两个通宵,把导柱重新配磨好,才赶上了交付期。
你每天用的东西,大半都是它砸出来的
蹲久了车间就会发现,我们身边太多东西,根本不是什么复杂加工做出来的。
你手机的金属中框,家里微波炉的门面板,汽车上那些薄钢板做的踏板支架,甚至空调外壳上那层带细微压纹的面板,全是靠冲压模具在几百吨的压力下,把0.5到2毫米厚的薄钢板,按成想要的形状。
效率够高。
摊到每个零件上的成本能压到几毛钱,换别的工艺根本做不到。
车间里现在跑的最多的是连续模,一副模具从料带的一头进去,经过落料、拉深、冲孔、翻边好几个工位,一次行程走完,另一头出来就是个完整的零件。设计成熟的连续冲压模具,正常维护下能稳定完成数百万次生产。上次跟老班长聊天,他管的那副冲空调外壳的模具,从2019年用到现在,算下来冲了快三百万次,每次到刃口磨损的阈值,拆下来磨个0.1毫米装回去,还是稳得很,尺寸一点都不飘。
很多人总觉得制造业的突破是什么高大上的黑科技,其实哪有那么玄乎。
就是在车间里,对着几吨重的铁疙瘩,把每一个0.01毫米的误差都卡准,每一次刃口的修磨都做到位,攒个十年八年,自然就能做出稳定好用的家伙事。
上次下班的时候,看着车间里一排冲压机按固定的节奏起落,模具在里面安安静静地砸着,每一下都准得很。
风从车间的大门吹进来,带着点润滑油和钢板的味道。
这就是最实在的制造。