模具制造里藏着的隐形成本:差0.02mm,就能让整批量产零件报废
2026-10-17 03:27:50 作者:网编
分类:文章
上周在东莞长安的车间里,跟做了22年模具的张工蹲在试模机旁边,盯着刚打出来的PC电子外壳。
边缘有个几乎看不见的飞边。
他拿千分尺卡了下,0.018mm。
当场就笑不出来了——之前模仁的配合面抛光的时候,多抛了0.02mm,原本算好的200模次试模寿命,直接要打对折。
就这0.018mm。
能要命。
别把模具制造里的试模,当成随便打几个样的走流程
很多刚入行的采购、新手工程师总觉得,模具造完了,上机打几个样,尺寸卡着图纸对一遍,外观没划痕没缩痕,就可以签字收尾寄样件了。
根本不是。
我见过最离谱的一个客户,之前找报价比市场价低30%的小厂做模具,试模的时候只打了5模,看着外观透亮就直接付了尾款,结果拉回自己的量产车间,每打120模次就要停机清一次分型面的飞边,算下来一个月的人工清理成本,比整套模具的采购价还高。
为什么会这样?
因为试模的时候根本没测全参数。
小厂打样的时候为了让外观看起来完美,故意把注射压力压到最低,刚好能充满型腔的临界值——这个压力下分型面的间隙哪怕有0.02mm,也不会漏料出飞边。可量产的时候谁会用这么低的压力?为了把成型周期从40秒压到25秒,注射压力至少要提15%,原本那点刚好能藏住的间隙,直接就成了漏料的通道。
问:很多客户付完尾款就催着要样件,能不能跳过空载试机直接上料打样?
答:绝对不行。空载试机的30分钟,是测导柱导套的同轴度、顶出系统的平行度、热流道的温控偏差——这些参数要是没校准,你上了料打出来的样,哪怕尺寸全对,批量生产的时候跑300模次就会出现型腔偏磨,到时候返修的成本比你省的那几个小时高10倍都不止。
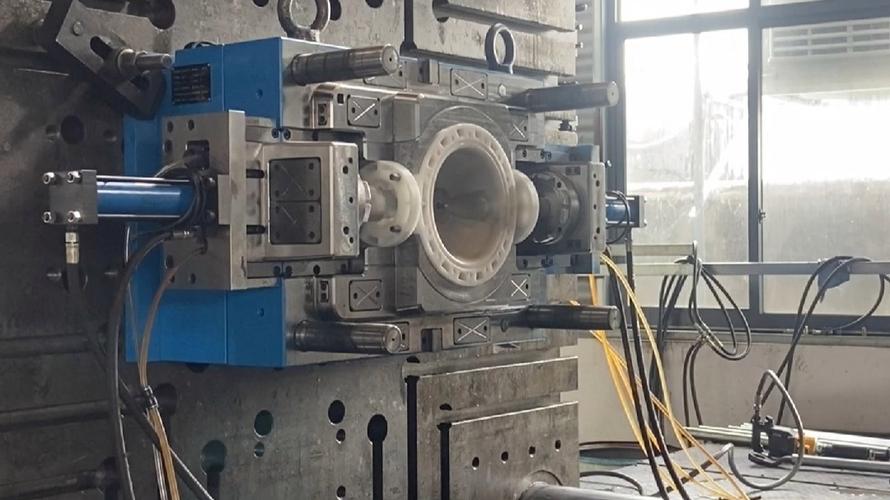 精密注塑模具试模台空载运行现场
说实话,现在很多人对试模的误解,就是把它当成“给客户看样件”的环节,根本忘了它本质是模具制造全流程里,唯一能在量产前暴露所有装配、加工缺陷的机会。
你在试模阶段花3个小时把参数摸透,后面量产的时候就能少花300个小时在停机调机上。这笔账,很多人算不过来。
模具制造的公差控制,从来不是卡着图纸极限值硬凑
刚入行的设计工程师常犯的错,就是把图纸上的零件公差,直接当成模具型腔的加工公差。
比如客户给的零件尺寸公差是±0.06mm,他就给机加工车间下指令,型腔尺寸卡着±0.02mm加工,觉得反正留了富余,肯定能合格。
结果呢?
塑料的收缩率从来不是一个固定值——就算是同牌号的PC料,不同批次的收缩率波动范围通常在0.5%到0.7%之间,你卡着型腔的中间值加工,遇到收缩率偏上限的批次,打出来的零件尺寸直接就超差。
我之前给一家做汽车传感器外壳的客户做模具,对方给的零件公差是±0.03mm,我们加工型腔的时候直接把公差收到±0.01mm,当时车间里的小徒弟还凑过来问,是不是太较真了,多花那两个小时精磨,值吗?
结果后来客户换了一批新供应商的PBT原料,收缩率比之前测试的高了0.1%,打出来的零件尺寸还稳稳落在合格范围内。要是当时卡着±0.02mm的公差做,这批原料直接就能让整批零件报废,损失至少六位数。
问:我们给的图纸上公差已经写得清清楚楚,为什么加工完的模具打出来的零件还是经常尺寸飘?
答:图纸上的公差是成品零件的公差,不是模具型腔的公差。正规的模具制造流程里,型腔的加工公差通常要比零件公差收窄1/3到1/2,还要给材料收缩率的波动、生产车间的温度变化留够浮动空间——不然光加工误差就吃掉了一半的公差余量,剩下的空间根本扛不住生产过程里的正常波动。
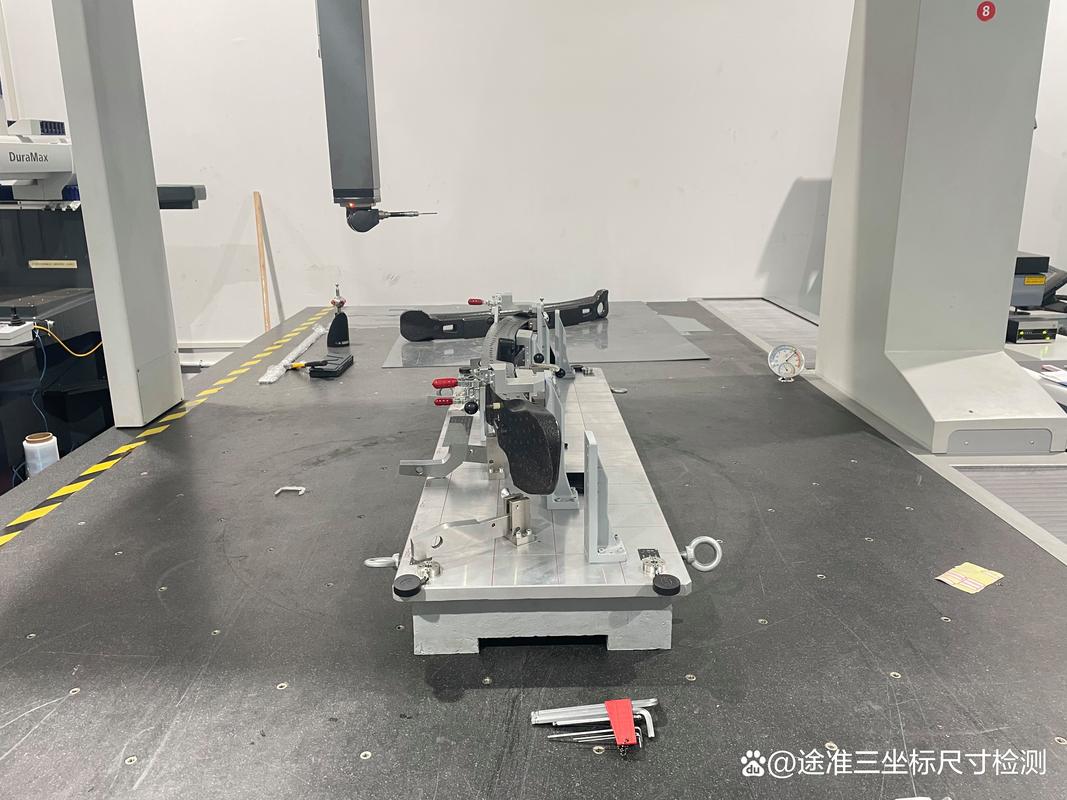 三坐标测量仪检测精密模具型腔尺寸现场
💡 别觉得加工精度越高,模具成本就会涨得离谱。在模具制造的环节,多花20%的精加工时间把公差收严,能帮客户省掉后面量产时80%的尺寸不良问题,算下来是最划算的一笔投入。
那些写在工艺手册里的“多余步骤”,真不是故意加的
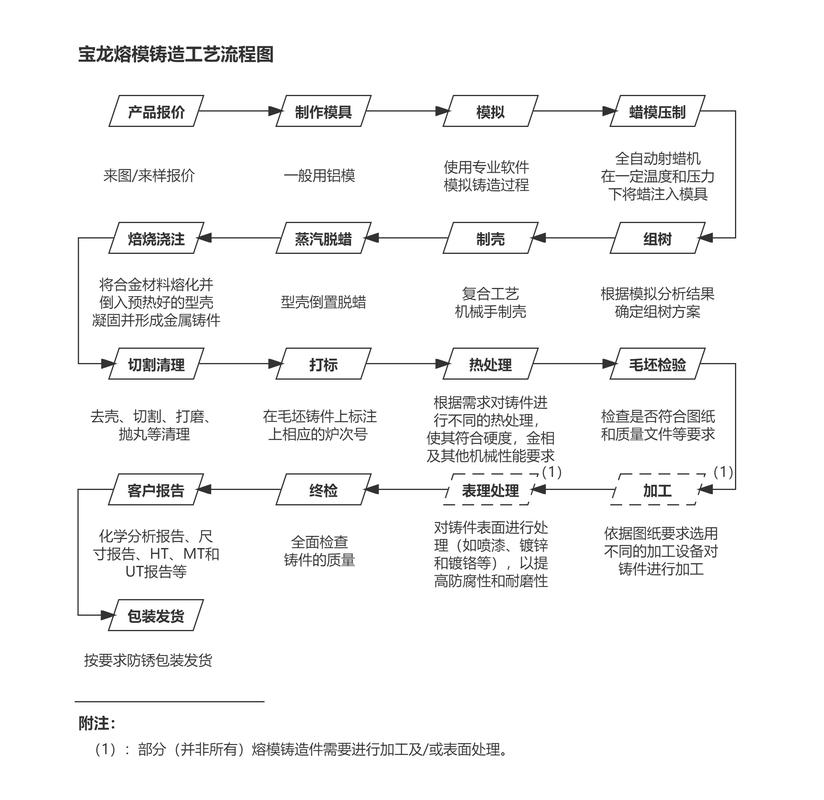 那些写在工艺手册里的“多余步骤”,真不是故意加的
做了快15年的模具制造,我最烦听到的一句话就是“这个步骤能不能省?赶工期呢”。
能省吗?
当然能。
省掉模仁加工后的24小时低温回火应力释放,能省大半天时间;省掉试模时不同温度、压力下的参数测试,能省两三个小时;甚至省掉分型面的手工配研,直接靠机床加工的精度硬凑,又能省好几个小时。
算下来单套模具的交付周期能压短30%,报价也能比同行低一大截。
可这些省掉的步骤,最后都会变成量产时的麻烦。
去年合作了五六年的一个老厂,为了抢一个急单,模仁铣完之后只做了2小时的低温回火,就直接拿去抛光装配了,结果上机打了300模次,型腔表面的抛光层直接裂了个细缝——就是因为模仁内部的加工应力没释放完,模具一升温,内部应力直接把抛光层给顶裂了。
我当时看着那道细缝,真的心疼。
整块S136的料,光加工费就大几千,就为了赶那12小时的工期,全废了。
很多人觉得模具制造就是“把钢块铣成想要的形状,拼起来能打样就行”,根本不知道这行的核心竞争力,从来不是能把钢块铣得多快,而是你能不能在别人看不见的地方,把所有可能出问题的细节都提前堵上。
那些在车间里蹲了十几年的老模具工,摸一下分型面的贴合手感就知道有没有留够排气间隙,根本不需要拿塞尺反复测。
那些你觉得“多余”的步骤,都是之前无数次踩坑踩出来的经验。
急不得。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
模具制造里藏着的隐形成本:差0.02mm,就能让整批量产零件报废
文章链接:https://zystgy.cn/a/62140