上周帮东莞一个做注塑机械手的客户改故障,拆开一看——他把起重电磁铁装在取料臂上,连续烧了3个驱动器,算下来光配件加停线损失快8万。
先搞懂:你车间用的到底是哪种电磁铁
很多人刚接触工业电磁铁的时候,根本分不清不同场景的款差在哪,拿着采购清单就去搜最便宜的,殊不知起重、机床、机械手用的电磁铁,根本是三种东西。
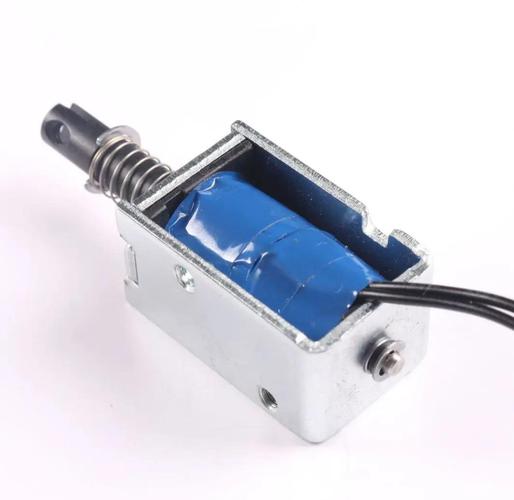
起重电磁铁是靠大块铁芯加线圈产生强磁场,用来吸几吨重的钢板,吸力够大但响应慢,剩磁也大;机床用的电磁卡盘,是为了吸牢工件做磨削,追求的是面吸力均匀;而机械手用的微型电磁铁,要的是毫秒级响应、低剩磁、小体积,三者根本不能互换。
别乱凑。
问:我之前买的电磁铁,吸完工件后总有剩磁,拿不下来怎么解决?
答:首先别上来就加消磁器,先看你选的是不是带去磁线圈的工业专用款——普通起重电磁铁剩磁通常能到额定吸力的5%-10%,专门为自动化场景设计的电磁铁,剩磁能压到1%以内,要是你拿起重款凑机械手的需求,加多少消磁都白搭。
选型时最容易踩的参数坑,全是真金白银试出来的
很多人选型的时候,第一个纠结的就是吸力。
错。
很多人上来就选最大吸力的,觉得吸力越大越稳,其实完全没必要。比如你取的是1kg的薄壁塑料件,选10kg吸力的电磁铁,不仅体积大占空间,还会因为吸力太大把工件压出凹痕。💡 选吸力的时候留1.5-2倍的安全余量就行,别贪大。
然后是响应时间。
很多供应商给的参数表只会标最大吸力,不会主动标响应时间和剩磁率,你不问他就给你发通用款。
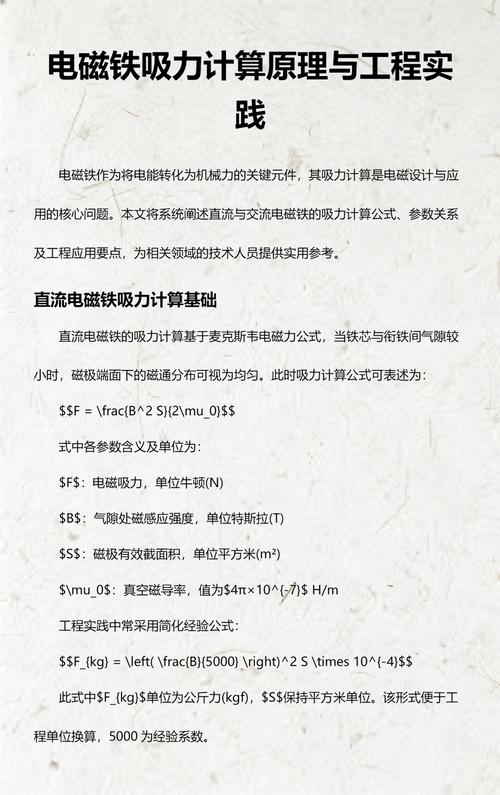
之前有个客户做3C取件,节拍要求0.4秒一个循环,结果选的通用电磁铁吸合要0.25秒,释放要0.2秒,根本跟不上节拍,整条线的效率直接砍半。
还有剩磁。
做3C行业取手机中框的都懂,剩磁大了会把细小的铝屑吸在吸盘上,后面贴标、组装全歪,整批件都得返工。
问:车间环境粉尘大,电磁铁经常卡壳转不动怎么办?
答:先看你选的防护等级——普通推拉电磁铁的防护等级通常是IP54,要是你在焊接车间、喷砂车间用,至少要选IP65以上的密封款,别在进线口的防水接头上省那几块钱,之前有个客户为了省成本用普通胶布缠线口,三个月就因为进粉尘烧了线圈,换一次要拆整个机械手,耽误的产能够买10个好的电磁铁。
日常维护的几个偷懒技巧,能把寿命拉长2倍
很多人觉得电磁铁是免维护的,装上去就不管了。
错得离谱。
- ✅ 别长时间通电吸合:比如你把工件吸住放那儿8小时不松,线圈温度会升到100℃以上,绝缘层很快就老化,通常连续通电的工况,要选带高温线圈的款,耐温180℃以上的那种。
- ✅ 定期擦端面的铁屑:哪怕剩磁再小,长期用端面也会吸一层细铁屑,时间长了会让吸合面有间隙,吸力掉30%都不止,每周用干抹布擦一次就行,别用带水的擦,怕进线圈。
- ✅ 别随便改电压:很多人觉得电压高一点吸力大,就把24V的电磁铁接到36V上,用不了一周线圈就烧,真的,别干这种事。
说实话,做工业这行,没有什么“通用万能件”。
电磁铁看起来就是个线圈加铁芯,好像随便买个装上就行。真到出问题停线的时候,才知道当初选型多花的那几百块,全是省下来的抢修费。
别拿起重款硬凑机械手的需求。
亏过的人都懂。