上个月在焊装线盯量产,半夜两点被班组的电话炸醒。说侧围工位的定位螺栓滑牙,刚焊好的车门装上去晃得厉害,整线卡了快半小时。我拎着扭矩枪跑过去,蹲在地上找了十分钟——就一颗M12的螺栓,螺纹上磨得全是亮痕,头都被拧圆了。
太坑了。
说实话,换刚入行的我,肯定会骂新员工笨,连个螺丝都拧不好。但那天我盯着扭矩枪的记录看了半天,根本不是拧不紧的问题——这小子把规定的85N·m,硬生生拧到了120N·m。
你以为的”螺丝”,根本不是你以为的那样
很多人对工业紧固件的认知,还停留在五金店几块钱一包的自攻螺丝——拧个书架,装个窗帘,滑牙了换一颗就行。但产线上用的这颗M12螺栓,是10.9级的高强度紧固件,表面喷了达克罗涂层,防盐雾腐蚀的能力是普通镀锌螺丝的十倍以上。
别被这串数字唬住。前面的10,代表它的抗拉强度能到1000MPa——差不多是一平方厘米的截面,能吊起十吨重的东西。后面的0.9是屈强比,简单说,就是你把它拧到规定的扭矩,它只会产生弹性变形,不会像普通螺丝那样,拧到一半就塑性变形卡死,也不会用俩月就因为震动松旷掉下来。
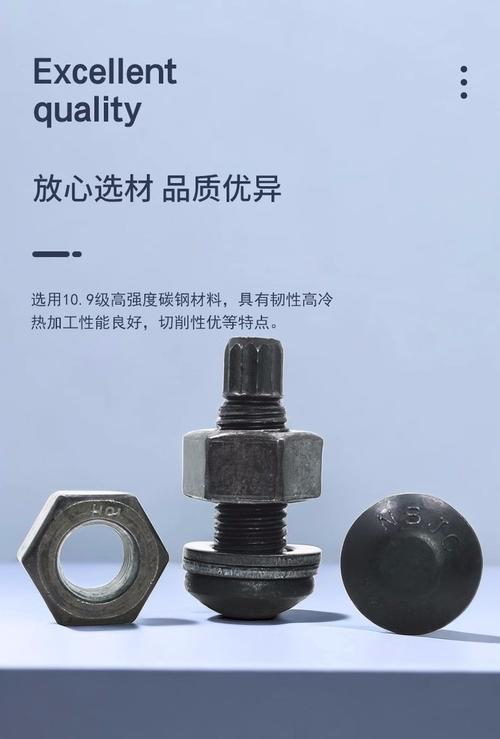
那天滑牙的螺栓,就是因为被拧过了头。预紧力超过了材料的屈服极限,内部产生了肉眼看不见的微裂纹,看似拧得更牢,其实螺纹的牙已经被拉松了,用个两三天就磨得滑溜溜的。
造个合格的工业紧固件,真的不是车个螺纹就行
我之前去浙江的紧固件厂驻过场,才知道这东西的门道有多深。大部分人以为螺栓的头是用车床削出来的,螺纹是车床上挑出来的——错。产线上用的高强度紧固件,全是冷镦出来的。
就是把直径刚好的圆钢,在常温下放进模具,用几百吨的冲床一下子砸成螺栓的头。这种工艺的好处是,钢材的纤维组织不会被切断,强度比车削出来的高至少30%。而且效率极高,一分钟能砸几十颗,根本不是车削能比的。
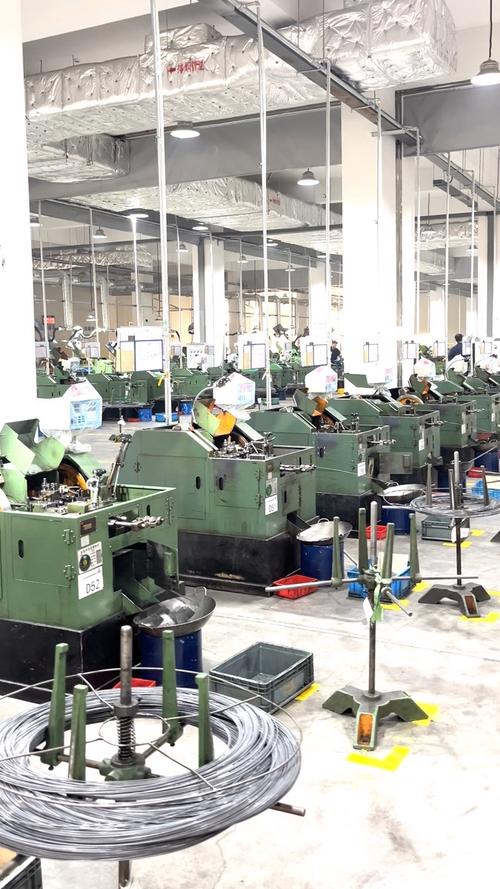
螺栓头砸好之后,接下来的螺纹也不是车出来的,是滚丝工艺做的。把半成品的螺栓放在两个带螺纹的滚轮之间,滚一下,螺纹就压出来了。这种滚出来的螺纹,表面没有切削的刀痕,强度更高,也不容易生锈。
不过话说回来,也不是所有紧固件都用冷镦滚丝。那种特别大的,比如电站用的M64的螺栓,还是得用车削,毕竟模具成本太高了。
现场最容易踩的坑,根本不是拧不拧得紧
我见过太多产线的问题,根源都在紧固件上。最常见的误区,就是觉得”拧得越紧越好”。上次那事之后,我们班组专门把扭矩枪的报警阈值设到了90N·m——拧超了直接锁枪,就怕有人再凭着感觉拧。
还有个坑更隐蔽——混用。8.8级和10.9级的螺栓,外观看起来几乎一模一样,只有头部有打标。很多产线换型的时候,图省事,把剩下的螺栓混在料盒里,拿错了用到工位上。你想啊,本来要扛10吨的地方,换了个只能扛8吨的螺栓,用个俩月不裂才怪。
说真的,我见过太多人把紧固件当成产线上最不值钱的辅料。一颗螺栓才几毛钱?但停线一分钟的损失,少说也得几千块。上次那事之后,我们班组专门把不同等级的螺栓刷了漆——10.9级的刷黄漆,8.8级的刷蓝漆,就怕有人拿错。
现在新上的产线,已经开始用带防松结构的紧固件了——比如带尼龙圈的螺母,或者是牙型改过的防松螺栓。不过说实话,这类新型紧固件的长期可靠性,我们还在测,毕竟做机械的,最信的是跑够十万小时的实测数据,不是厂商的宣传册。
现在我去产线巡检,第一件事就是看工位上的紧固件有没有混放,扭矩枪有没有校准。毕竟几毛钱的东西,真能把几百万的产线搞停。