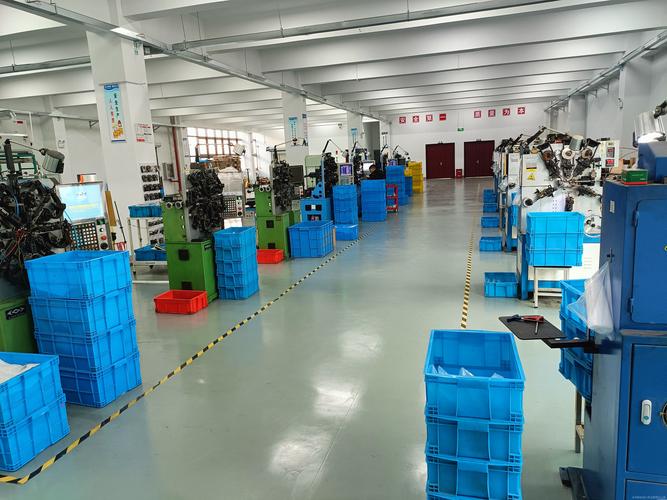
刚推开车间的防火门,冷压机的低频嗡鸣裹着淡淡的切削液味道扑过来。钳工班的老李蹲在物料架边,指尖捏着个比铅笔芯粗不了多少的金属件,往台虎钳的软口上轻轻一磕。
这就是工业弹簧。
不是你家床垫里那种一坐就塌、用个三五年就凹下去的民用弹簧。这圈小金属要装在110千伏高压断路器的操动机构里,压下去要扛住大约1200牛的压力,释放时的行程偏差不能超过0.2毫米——差一点,开关就可能在该分闸的时候卡壳,那是要出电网事故的。
别把车间的弹簧和家里的货混为一谈
上次有个刚毕业的实习生来车间,伸手就要去拿料架上的弹簧,被老李一巴掌拍开手。“戴手套!这玩意的边锋利得很,划一下就是个长口子。”
真不是老李夸张。现在用来做工业弹簧的线材,普遍是65Mn或者琴钢丝,出厂的时候硬度就到了HRC45以上,亮闪闪的表面看着光滑,截面的毛刺能像小刀一样划透帆布手套。更金贵的是,每批线材进厂的时候,都要抽一根做拉力测试,要是强度差了5%,整批料都要退回供应商——别小看这5%的差,装在设备上,弹簧的疲劳寿命能差出几万次。
卷好的圈,要闯三关才算合格
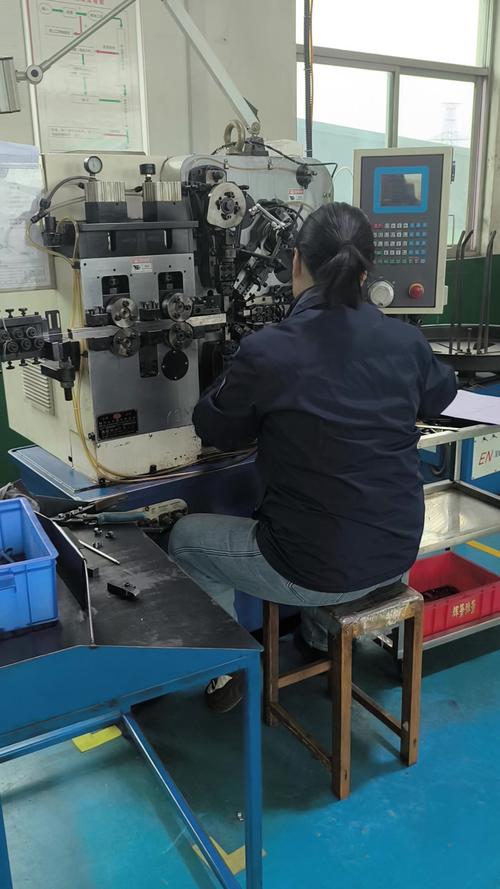
现在车间里做小线径的弹簧,全是用数控卷簧机冷卷出来的。不是老早以前那种把钢丝烧红了绕在芯轴上的热卷工艺——冷卷出来的弹簧,表面没有氧化皮,尺寸精度能比热卷的高一个数量级。机器转起来的时候,导轮把硬邦邦的钢丝挤着绕在芯轴上,“唰唰”的声音裹着金属的震颤,旁边的控制台屏幕上实时跳着每一圈的间距值,只要偏差超过设定阈值,机器立刻就停。
卷好的弹簧直接扔到料筐里?那可不行。
第一关要过去应力退火。把整筐弹簧送进420度的恒温炉里烤两个半小时,把冷卷过程中攒在金属内部的内应力慢慢释放出来。要是跳过这一步,弹簧装到设备上不用多久,金属自己就会慢慢变形,本来10毫米长的自由高度,用半年就缩成9.2毫米,机构的动作行程直接卡壳。
第二关是强压处理。把弹簧压到两个端面完全贴死,保持个几十秒,重复几十次。说白了就是提前把金属晶格中最容易发生塑性变形的那部分给“掰直”,不然等装到设备上,头几次动作就出现永久变形,那前面的工序全白做。
第三关是喷丸强化。用直径0.2毫米的小钢珠,高速打在弹簧的表面,把表面那些肉眼看不见的微小加工裂纹给锤实,在表层形成一层压应力层。别觉得这一步是多此一举,经过喷丸的弹簧,抗疲劳寿命通常能比没做的高2-3倍,遇到反复交变的载荷,不会突然断成两截。
关于弹簧的误区,听了都让人捏汗
干这行久了,总能听到各种离谱的说法。
有人说弹簧越硬越好。错。给地铁车门配的弹簧,要的是能把车门稳稳拉到位,又不能硬到夹伤乘客的手——硬度过高的话,门碰到障碍物都不会回弹,真夹到了老人小孩的手,那责任谁担?上次就有个外协单位送过来的批件,弹簧刚度超了20%,装上去之后门的关闭力直接到了150牛,测试的时候夹了个模拟的假手,直接把假手的塑料关节夹裂了,整批货全被退回去。
还有人说弹簧断了就是质量差。真不一定。上个月有个客户寄回来三根断的弹簧,说装在纺织机上,用了不到俩月就断了。我们把断口磨开放在显微镜下一看,弹簧表面全是被酸碱腐蚀出来的小坑——他那边车间的印染液飘到弹簧表面,把原本喷丸形成的压应力层给蚀穿了,应力集中在小坑的位置,金属能不断吗?
别觉得这东西离你的生活远。你按家里的抽水马桶,按下去能弹回来冲水,里面的微型弹簧和车间里做的高压弹簧,用的是一模一样的工艺逻辑,只是线径更细,载荷更小。你坐高铁的时候,过弯道没有被晃得东倒西歪,转向架上那几摞大弹簧,就是靠刚才说的那套工序做出来的,扛着整节车厢几十吨的重量,把轨道的震动滤掉。
现在车间里也在试新的材料,比如用钛合金丝做的弹簧,比同强度的钢弹簧轻了差不多三分之二,就是成本贵得离谱,暂时还没法大规模用到普通设备上。不过话说回来,二十年前刚引进第一台数控卷簧机的时候,老师傅们还觉得机器绕的弹簧不如手工做的靠谱,现在呢?手工绕的弹簧自由高度偏差能到1毫米,机器做的能控制在0.05毫米以内。
哪有什么玄乎的高科技啊。
就是一群站在机床旁边的人,盯着屏幕上跳动的参数,把每一圈的间距、每一次的热处理温度、每一遍的喷丸强度,一点点磨到最准的位置。
对吧?