上个月去唐山的一个冶金轧钢车间,刚进操作室就听见运维班长拍着桌子骂——上个月刚换的一整组重载工业齿轮,才跑了1200小时,主动轮齿面就掉了三块指甲盖大的金属块,连带着把啮合的从动轮齿面刮出了两道深沟。
我凑过去看了下损伤面。
不是过载。
真不是。
先搞懂:工业齿轮的齿面崩块,根本不是“质量差”三个字能盖过去的
很多人对重载工业齿轮的认知还停留在“硬就够好”的阶段,其实我们日常接触的重载工况用工业齿轮,材料大多选20CrMnTi渗碳淬火,齿面硬度能到58-62HRC,心部保留足够韧性,按设计参数正常运行的话,跑个几万小时根本不是问题。那为什么刚装上去没多久就会掉块?
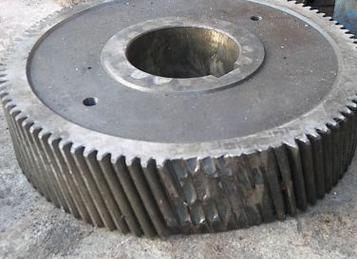
说实话,我们团队跑过全国上百个工业现场,碰到过不下30例齿面崩块的故障,最后查下来80%的锅根本不在材料本身。就说唐山那个车间的故障,最后拆了齿轮箱测安装侧隙,发现装配时留的间隙比设计值小了0.12mm——装配时师傅只按常温下的参数拧了螺栓,完全没算轧钢机连续高负荷运行时,齿轮轴受热膨胀的伸长量。等设备跑起来温度升到60度以上,轴的热胀量直接把齿面顶死,本来薄而硬的渗碳层在持续顶应力作用下,不崩块才怪。
很多刚入行的运维兄弟碰到过类似问题,最常问的两个问题,其实是现场的高频误区:
问:既然热胀会顶齿,那我安装的时候把侧隙调大点不就万事大吉了?
答:千万别。侧隙调太大更麻烦——重载冲击下齿面会发生无缓冲的偏载撞击,冲击力直接把硬而脆的渗碳层敲碎,崩块的速度比顶齿还快。通常重载工业齿轮的安装侧隙,要按工作温度下的实际轴长热胀量算,一般是模数的0.02-0.03倍,别凭手感拧螺栓凑数。
别漏了润滑:90%的工业齿轮早期损伤,都藏在注油口的小细节里
讲完安装侧隙,就得说润滑的事。我上次在江苏的一个起重机械厂,看见他们给卷扬机的工业齿轮注油,拿的是之前仓库剩的普通机械油,问师傅为什么不用专用的重载齿轮油,对方摆摆手说“都是油,能润滑就行”。
行吧。
结果才跑了三个多月,把齿轮箱拆开一看,齿面的点蚀坑密得像月球表面,离崩块也就差个把月的事。要知道,重载啮合的齿面之间,全靠一层极薄的压力油膜隔开,要是用的普通机械油极压抗磨值不够,高负荷下油膜两秒就被挤破,金属直接硬接触,跑个几百小时就会出现疲劳点蚀,接着就是表层剥落、大块崩块。
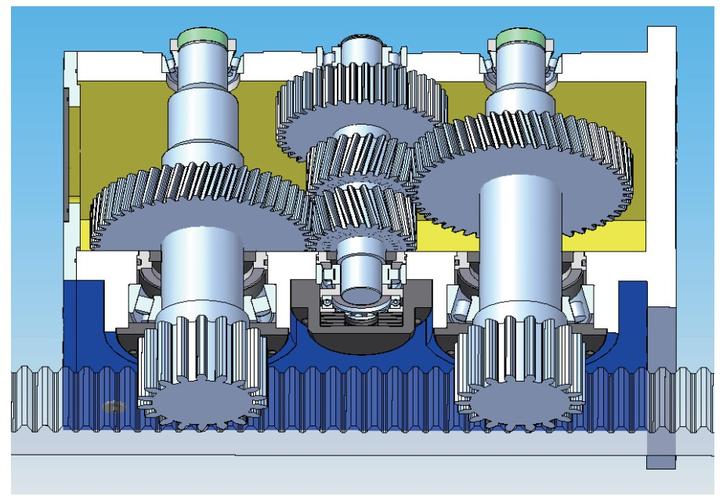
这里还有个采购环节最容易踩的坑,不少负责备件的同事会问:
问:我选齿轮油的时候,是不是粘度越高,对重载工业齿轮的保护越好?
答:完全是误区。粘度太高的油,低温下流动性差,设备刚启动的前几分钟根本没法在齿面形成有效油膜,反而会加剧干摩擦磨损;粘度太低的话,高冲击负荷下油膜容易被挤破,扛不住载荷。通常重载冲击工况下,选460粘度的极压工业齿轮油就够了,具体参数可以查GB/T 30037的现行标准,别光听销售的一面之词。
💡 还有个容易被忽略的细节:齿轮箱的呼吸阀堵了。很多车间环境差,粉尘多,跑个半年呼吸阀就被油泥糊死,齿轮箱内部跑热了空气膨胀排不出去,内部压力一高就会把密封件挤破,外面的粉尘顺着密封缝钻进去混在油里,就相当于在两个啮合的齿轮中间撒细砂纸,磨个几千小时,齿面精度全废。每个季度拆一次呼吸阀吹干净,比你换两次高粘度齿轮油管用得多。
安装对中:你以为打紧螺栓就算装完了?
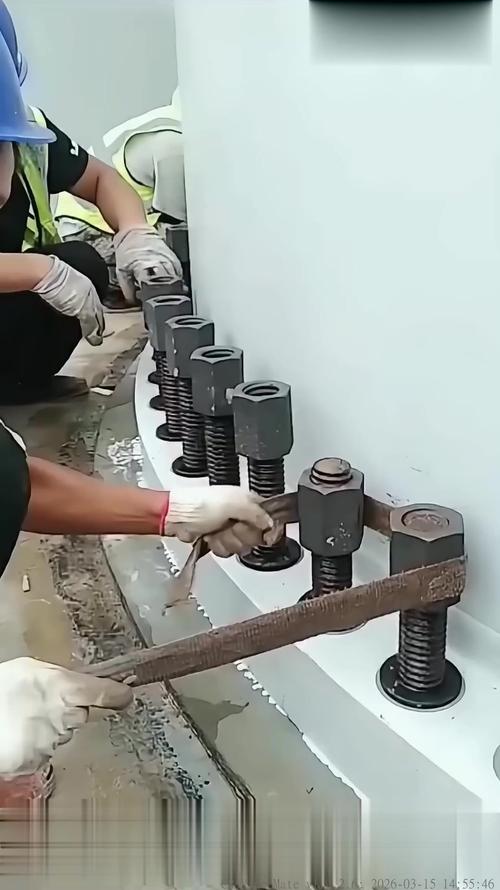
很多现场的装配师傅,装完齿轮把连接螺栓打紧就觉得万事大吉,根本不仔细核对齿轮轴和驱动轴的对中偏差。要是同轴度偏差超过0.15mm,齿轮转起来就会出现明显偏载——本来整个齿面宽度都要承受的载荷,最后只有三分之一的齿边在硬扛,本来能扛10吨的设计载荷,现在这窄窄一条齿边要扛10吨,不压碎才怪。
我记得之前接触过一个港口散货输送线的项目,之前因为对中没做好,线上的工业齿轮平均2000小时就得换一次,算下来一年光备件成本就二十多万。后来我们带着激光对中仪过去,把两个连接轴的径向、角向偏差全调到0.02mm以内,现在那组齿轮已经跑了三年多,拆下来开盖检查,齿面的磨损量还不到设计允许值的三分之一。
❗ 别拿普通的塞尺、钢板尺凑活对中,激光对中仪测出来的偏差精度,比人工测的准10倍都不止。还有个低级但高频的错误:斜齿工业齿轮安装的时候不分旋向,两个啮合齿轮的旋向装反了,产生的巨大轴向力直接顶在支撑轴承上,跑起来不仅噪音大,轴承先坏不说,齿轮的轴向窜动会直接把齿面局部应力拉满,不出半年就得崩块。
做工业齿轮技术服务快15年,最烦的就是有人吐槽“现在的工业齿轮质量越来越差”。
真不是。
大部分时候,我们只是把那些本该在安装、润滑、对中环节抠细的小事,全推给了材料质量。你花大价钱买的高硬度工业齿轮,要是连基本的安装侧隙都调不对,再好的材料也经不住造。