逛模具车间你总能看到角落几台油乎乎的机床,嗡鸣着慢悠悠转,那就是电火花机。没人把它当行业明星,但是离了它,九成复杂模具做不出来。
为什么模具清角认准电火花加工
现在的模具越来越复杂,型腔里到处是锐角、窄槽,CNC铣削再厉害,刀杆放进去就碰侧壁,刀尖再小,根部也有圆角,犄角旮旯的地方根本够不着。
要做那一点点清角,只能靠电火花——靠脉冲放电蚀除金属,不用接触工件,什么刁钻位置都能怼进去。
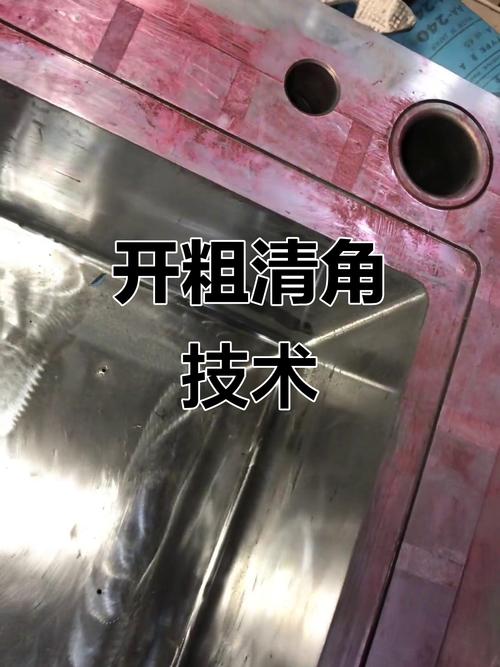
很多刚入行的徒弟都会问出这个问题: 问:CNC做不了为什么不直接用线切割切? 答:线切割只能切通的结构,模具型腔大部分是盲槽盲角,线切割穿丝都穿不进去,怎么切?而且深槽清角的话,线切割的锥度误差比电火花大得多,多一道开穿丝孔的工序,反倒更费钱。
说实话,汽车外饰的格栅模具,手机壳的卡扣位,哪一个不用清角?公差要求往往不到0.01mm,除了电火花,真没什么更划算的办法。
干电火花清角最容易踩的坑
干这行越久,越觉得细节能定生死。很多人觉得不就是放电极放电么,有什么难?栽进去的多了去了。
第一个坑,电极选错白忙活。很多小厂图便宜,用普通石墨电极打高硬度模具钢,打不到一半电极边角崩了,工件上直接留个凹坑,整个模具直接报废。我亲眼见过一套几十万的模具就这么废了,老板脸都绿了。
通常HRC50以上的模具钢清角,用高纯等静压石墨,损耗比紫铜还低,成本比紫铜省差不多一半,加工起来也更容易做尖细电极,何乐而不为?
不少人都会有这个疑问: 问:网上说电火花能做镜面效果,是真的吗? 答:理论上能,实际量产很少用。要出镜面得放慢加工速度,还要用专门的混粉工作液,成本比普通电火花翻好几倍。普通模具要镜面,后续手工或者机械抛光,成本低精度也够,犯不上花那个冤枉钱。别被忽悠了。
第二个坑,放电间隙调错积碳烧工件。很多新手不管粗精加工,间隙都留0.01mm,粗加工的时候放电蚀除的金属渣排不出去,攒在间隙里直接拉弧,工件表面烧出黑坑,修都修不好。粗加工间隙要放大,保证排渣,精加工再缩小提精度,这个顺序不能乱。
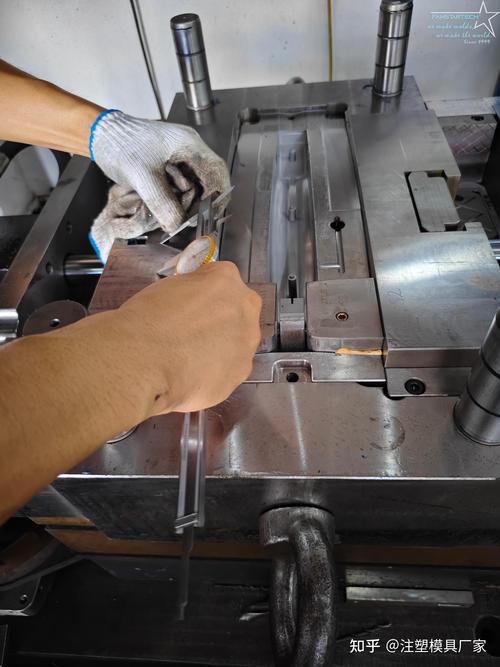
还有个不起眼的坑,工作液太脏舍不得换。过滤芯几十块钱的东西,很多厂能用大半年,脏乎乎的工作液里全是渣,加工出来的表面粗糙度差一半,还容易积碳,真的得不偿失。💡 这点小钱真不能省。
电火花加工真的会被淘汰吗
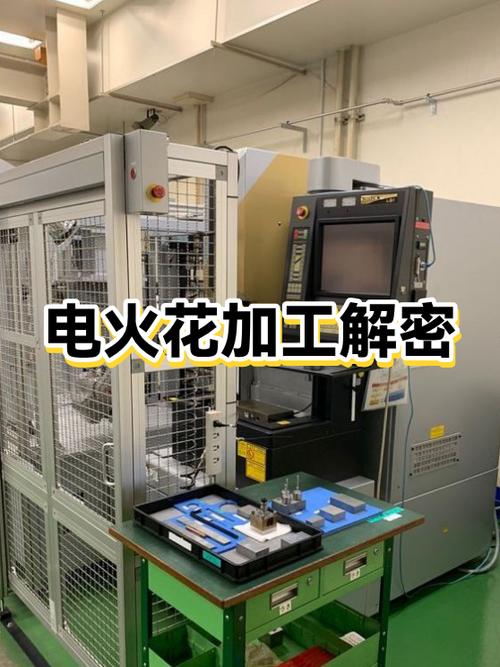
这几年天天有人说五轴铣削来了,电火花要凉了。我跑了几十家模具厂,五轴机越买越多,电火花机照样24小时连轴转,没人把它淘汰掉。
不过话说回来,现在的电火花确实变了,以前老师傅摇手柄校电极,现在都是数控自动换电极,自动编程,效率比十年前高了好几倍。但是老师傅的经验还是值钱,加工硬质合金要调多宽的脉冲,深槽要抬几次刀排屑,程序里不会写这么细,全靠经验调。
❗加工硬质合金的时候,脉冲宽度千万不能开太大,不然工件表面容易微开裂,成品用不了几个月就崩了,这个错新手犯的最多。
现在还有新玩法,比如3D打印做的复杂模具型芯,最后清角还是得用电火花修,精度一下子就上去了,比纯铣纯打印都靠谱。
说白了,工业里哪有什么过时的技术,只有没用对的地方。电火花看起来慢,看起来笨,但是在那点犄角旮旯的精度上,它就是无可替代。